


ニュース
PPペレットが生産時に成形結果を不安定にする理由
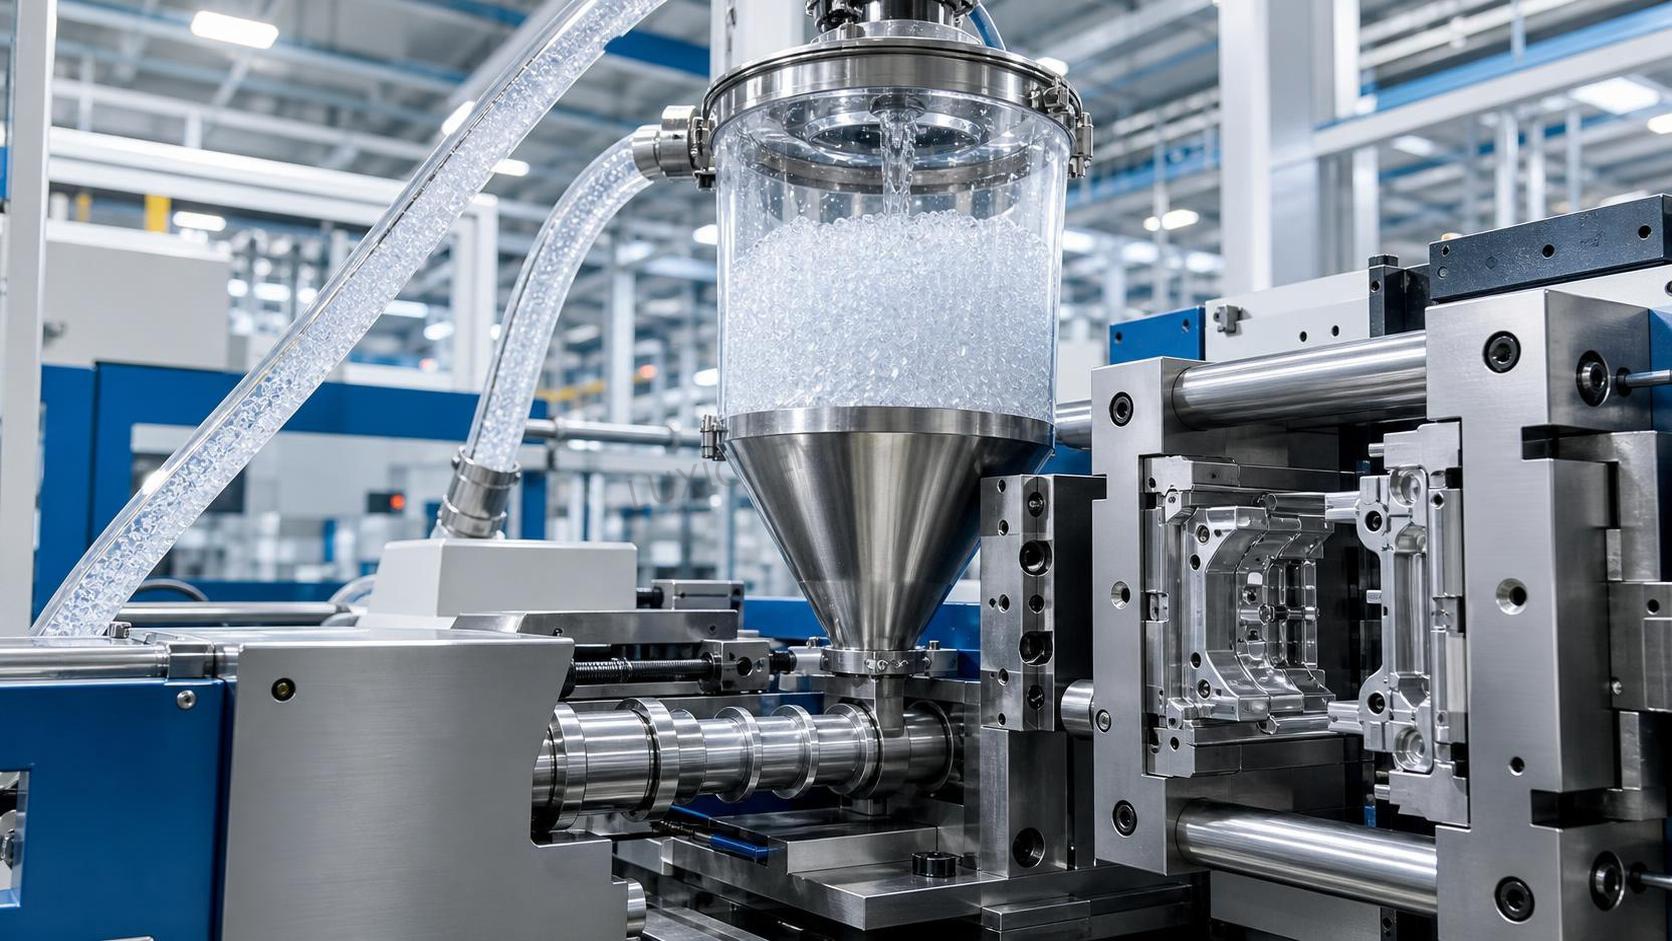
成形結果の不安定さは、ホッパーに材料を投入する前から始まっていることがよくあります。多くの現場では、オペレーターがバレル温度、射出速度、保圧、冷却時間の調整に多くの時間を費やしていますが、実際の問題は原料ビンにある場合があります。PPペレットの状態にばらつきがあると、適切に調整された成形機であっても、成形品の品質不安定、ショートショット、バリ、ヒケ、不安定な寸法、予期しないサイクル変動などが発生し始める可能性があります。
オペレーターにとって重要なのは、不安定な成形が、1つの大きな故障によって引き起こされることはほとんどないという点です。むしろ、小さくても再現性のある材料差が、徐々に成形条件の許容範囲を乱すことによって発生する場合が多くあります。成形機に供給される樹脂の状態が一定でなければ、前のシフトで機能していた成形機の設定が、次のシフトでは機能しなくなる可能性があります。そのため、材料管理は独立した倉庫管理上の問題ではなく、工程管理の一部として扱うべきです。
PPは、ナイロンやPETなどの吸湿性が高いエンジニアリングプラスチックと比較すると、比較的成形しやすい材料と考えられています。この評価が、ポリプロピレンは常に扱いやすい材料であると考えてしまう、よくある誤りにつながります。実際には、成形安定性は樹脂の種類だけでなく、ペレット品質、保管状態、ロット間の一貫性、異物混入レベル、添加剤の分散状態、加熱時および流動時の材料挙動にも左右されます。
ペレットに起因する不安定さが見過ごされやすい理由
生産現場では、通常、成形品の表面に現れる不良や、成形機の画面上で変化する数値を基準に不具合を判断します。成形品が反ると冷却が原因だと考え、キャビティが充填されないと射出圧力を上げ、バリが発生すると型締力を確認します。これらの対応は理解できるものですが、投入されるペレットにばらつきがある場合、変動の実際の原因を隠してしまう可能性があります。
材料に起因する問題が誤診されやすい理由は、主に3つあります。
- 不良パターンが成形機の設定不良と似ている。
- ペレット状態の変化が明らかではなく、微妙な場合がある。
- 樹脂ロットの変更、保管環境への曝露、再生材比率について、オペレーターが上流から十分な情報を受け取っていない場合がある。
工程が突然「敏感」になり、頻繁な修正が必要になった場合、材料の一貫性は最後ではなく、最初に確認すべき項目の1つです。
水分が常に主な問題とは限らないが、PP成形を乱す可能性がある
ポリプロピレンは、ナイロンやPETなどの吸湿性プラスチックほど積極的に水分を吸収しないため、多くの工場では乾燥を必須条件として厳格には扱っていません。それでも、実際の現場では水分が不安定さを引き起こす可能性があります。問題は必ずしもポリマー鎖に吸収された水ではありません。表面水分、結露、または不適切な保管状態が、材料の供給、溶融の均一性、外観品質に影響を及ぼすことがあります。
湿度の高い環境で袋を開封したまま放置すると、ペレットが表面水分や異物をホッパー内に持ち込む可能性があります。このような場合、シルバーストリーク状のマーク、不均一な可塑化、局所的な表面欠陥が発生することがあります。オペレーターはその結果をバレル温度の変動と判断するかもしれませんが、根本原因はペレット状態の不均一さにあります。
水分に関連するトラブルは、次のような場合に発生しやすくなります。
- 材料が開放されたドア、冷却塔、または湿気の多い場所の近くに保管されている。
- 冷たいペレットを暖かい工場内に移動し、結露が発生する。
- 一部使用した袋が適切に再封されていない。
- 再生材が開放容器に長時間保管されている。
これは、すべてのPPグレードを積極的に乾燥させなければならないという意味ではありません。多くのオペレーターが考える以上に、保管管理が重要であるということです。
メルトフローの変動は、オペレーターの予想より速く成形条件の許容範囲を変化させる
PPペレットが成形結果の不安定さを引き起こす最も重要な理由の1つは、メルトフローレートの変動です。樹脂の実際の流動挙動がバッチごとに変化すると、成形機の設定が同じであっても、充填圧力、せん断発熱、ゲートシールのタイミング、成形品の収縮がすべて変化する可能性があります。
オペレーターにとって、メルトフローの変動は、実験室で測定される数値ではなく、工程の不安定さとして現れます。流動性がわずかに高いバッチでは、充填が容易になり、保圧状態が変わり、以前は安全に稼働していた金型でもバリのリスクが高まる可能性があります。流動性が低いバッチでは、より高い圧力、長い充填時間、または高い溶融温度が必要になる場合があり、その結果、光沢、ウェルドライン性能、寸法の再現性が変化する可能性があります。
これは特に次のような場合に重要です。
- 薄肉成形品。
- バランスの許容範囲が狭い多キャビティ金型。
- 流動長が長い成形品。
- すでに成形機の能力に近い条件で稼働している用途。
新しいロットが到着した後に「工程の許容範囲が狭くなった」とオペレーターが報告する場合、それは流動性の一貫性に関する問題を示していることがよくあります。
欠陥を発生させるために、異物混入が深刻である必要はない
多くの人は、異物混入を目に見える異物としてイメージします。しかし、成形における異物混入は、はるかに目立ちにくい場合があります。ほこり、微粉、劣化樹脂、異種ポリマー、包装材の紙繊維、搬送システム由来の金属粒子、または適切に分散されていない着色剤などは、すべて安定した生産を妨げる可能性があります。
影響は成形する製品によって異なります。外観部品では、わずかな異物でも黒点、筋、曇りを発生させる可能性があります。構造部品では、異物が衝撃性能を低下させたり、応力集中箇所を形成したりする場合があります。多数個取り生産では、小さな異物混入が断続的な不良を引き起こし、再現が難しくなるため、オペレーターが不必要に成形機の設定を追い続けることになります。
異種材料の混入も、見えにくいリスクの1つです。PPペレットが誤って別のグレード、または粘度や添加剤パッケージが異なる材料と混合されると、成形機は稼働し続けるものの、工程が不安定になる可能性があります。その結果、収縮、離型挙動、臭気、外観、サイクルの一貫性に変化が生じることがあります。
より広い化学品の取り扱い業務でも、同じ考え方が当てはまります。下流工程の安定した性能は、原料の純度とバッチ管理に大きく左右されます。工場がポリマーを加工している場合でも、サッカリンナトリウム二水和物 CAS#6155-57-3などの原料を取り扱っている場合でも、実務上の教訓は同じです。上流工程における小さなばらつきが、後工程で不釣り合いに大きな加工上の問題を引き起こすことがあります。
単一の不良ロットより、バッチ間の一貫性の欠如のほうが大きな生産上の問題となる
規格外のバッチが1つだけであれば、工程が大きく変化するため、通常は容易に特定できます。より難しいのは、書類上は技術的に許容範囲内でありながら、成形機上では異なる挙動を示す、中程度のロット間ばらつきです。その結果、オペレーターは稼働するものの、毎日同じようには動かない工程を引き継ぐことになります。
これにより、現場では次のような影響が生じます。
- 保圧およびクッション制御の頻繁な調整。
- シフトごとの成形品重量の不安定さ。
- 材料変更後の立ち上げ時スクラップの増加。
- 以前の品種に戻す際の段取り時間の増加。
- 成形条件表の標準化が困難になる。
多くの工場では、これを「通常のばらつき」として誤って受け入れています。しかし、そうであってはなりません。標準的な成形機設定を、許容できる生産結果とともに再現できない場合は、金型や設備の要因と併せて材料の一貫性を見直す必要があります。
再生材比率は軽く扱われがちだが、再現性に影響する
PPは多くの用途で再生材の使用に耐えられることが多いため、再生材を増やせばほとんど影響なく常にコストを下げられると考えるオペレーターもいます。しかし実際には、再生材の運用が不安定であることが、成形変動の最も一般的な原因の1つです。
問題は再生材が存在することだけではなく、その管理が不足していることにあります。再生材の粒子サイズが変動する場合、劣化したスプルーを繰り返しリサイクルする場合、またはバージン材と再生材の比率がシフトごとに変化する場合、溶融挙動も変化します。供給の一貫性が悪化し、かさ密度が異なり、材料の熱履歴が予測しにくくなる可能性があります。
数時間の生産後にだけ現れる不良に気付いた場合、オペレーターは注意する必要があります。このようなパターンは、成形機の即時的な故障ではなく、再生材組成の徐々な変化や劣化材料の蓄積を示している可能性があります。
添加剤の分散状態とペレット品質も成形安定性に影響する
すべてのPPグレードが単純なベース樹脂というわけではありません。多くのグレードには、スリップ剤、アンチブロッキング剤、核剤、耐衝撃改良剤、充填剤、または着色添加剤が含まれています。これらがペレット内で均一に分散されていなければ、生産中に成形結果が変化する可能性があります。
実際に見られる例には、次のようなものがあります。
- 充填剤の分散差による不均一な収縮。
- 着色剤や添加剤の分散不良による表面のばらつき。
- 添加剤濃度に関連する離型の不安定さ。
- 耐衝撃改良グレードにおける機械的特性のばらつき。
ペレットの形状も、見た目以上に重要です。過剰な微粉、破損したペレット、不規則なペレット形状は、搬送やフィードスロートの挙動に影響する可能性があります。供給が不安定になると、スクリューの計量回復時間が変動し、それがサイクル全体に影響します。
保管および取り扱い上のミスは、良質な樹脂にもダメージを与える可能性がある
成形チームの中には、サプライヤーの品質に重点を置き、納入後に何が起きるかを見落としているところがあります。しかし、良質な樹脂でも、社内での不適切な取り扱いによって不安定な材料になる可能性があります。
典型的な例には次のようなものがあります。
- 袋を直射日光の当たる場所や熱源の近くに積み重ねる。
- 先入れ先出し管理が適切でなく、長期保管になる。
- 開封済みの袋をロット識別なしに混合する。
- 汚れた容器を使用して手作業で移し替える。
- グレード変更時に搬送ラインを清掃しない。
ホッパー内に1つのロットが入っているのか、複数ロットが混在しているのか、または再生材含有率が異なる材料が入っているのかをオペレーターが把握していなければ、工程のトラブルシューティングは当て推量になります。安定した成形には、購買段階だけでなく、材料の使用段階でのトレーサビリティが必要です。
ペレットが不安定さの本当の原因である場合の見分け方
材料に起因する不安定さには、通常、一定のパターンがあります。明確に現れるとは限りませんが、純粋に機械的な問題とは異なる挙動を示す傾向があります。
次のような場合は、早い段階でペレットを疑ってください。
- 材料を変更した後、同じ設定でも成形品重量が異なる。
- 同じロットを使用する複数の成形機で不良が発生する。
- わずかな設定変更に対して工程が非常に敏感になる。
- 新しい納入品や新しい再生材ブレンドの使用後、立ち上げ時の変動が増加する。
- 外観不良が断続的に発生し、明確な金型位置の問題と一致しない。
- 明らかな成形機の故障がないのに、スクリューの計量回復やクッションの安定性が変化する。
現場で役立つ確認方法は、直感ではなく比較です。可能であれば、以前安定していたロットの保管サンプルを、同じ条件で成形してください。工程が正常に戻る場合、材料をより詳しく調査する価値があります。
成形機の設定を繰り返し変更する前に確認すべきこと
パラメータを頻繁に修正して成形条件の許容範囲を広げる前に、オペレーターは次の材料管理項目を確認する必要があります。
- ロット番号、およびロット変更があったかどうか。
- 袋の状態と保管履歴。
- 結露や目に見える異物の有無。
- 実際の再生材比率とその一貫性。
- 搬送ライン、ホッパー、ミキサーが清掃されているか。
- 同じシステムで以前に別のグレードを成形していないか。
- 入手可能な場合は、サプライヤーの検査証明書データ、特に主要な一貫性指標。
この方法は、オペレーターが原料の問題を不安定な成形機設定で補うことを防ぐため、時間の節約につながります。不安定な材料に合わせて成形機を再調整すると、次に良好なバッチが入った際に、別の不良が発生する可能性があります。
成形安定性の向上は、成形機の管理だけでなく材料管理から始まる
安定した成形は、成形機の能力、金型の状態、オペレーターの技能によって決まると説明されることがよくあります。これは正しいものの、すべてではありません。樹脂の状態も工程の重要な一部です。材料が管理されていないばらつきを伴って生産工程に投入されると、熟練したオペレーターであっても、発生した問題への対処に追われることになります。
最も効果的な工場では、通常、いくつかの実務を適切に実行しています。現場でロットのトレーサビリティを明確にし、再生材を明確な上限値で管理し、開封済みの袋を湿気や汚れから保護し、疑わしい材料を早期に分離し、トラブルシューティングの開始時点から原料の確認を含めています。
オペレーターにとって重要な点は、成形結果が不安定になったとき、成形機が突然扱いにくくなったと決めつけないことです。多くの場合、成形機は不均一なペレットに対して正常に反応しています。この違いを早期に認識することが、スクラップを削減し、不必要な調整を避け、工程をより早く管理下に戻すことにつながります。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

