


ニュース
PVC SG5がパイプ製造に広く使用される理由と品質の評価方法
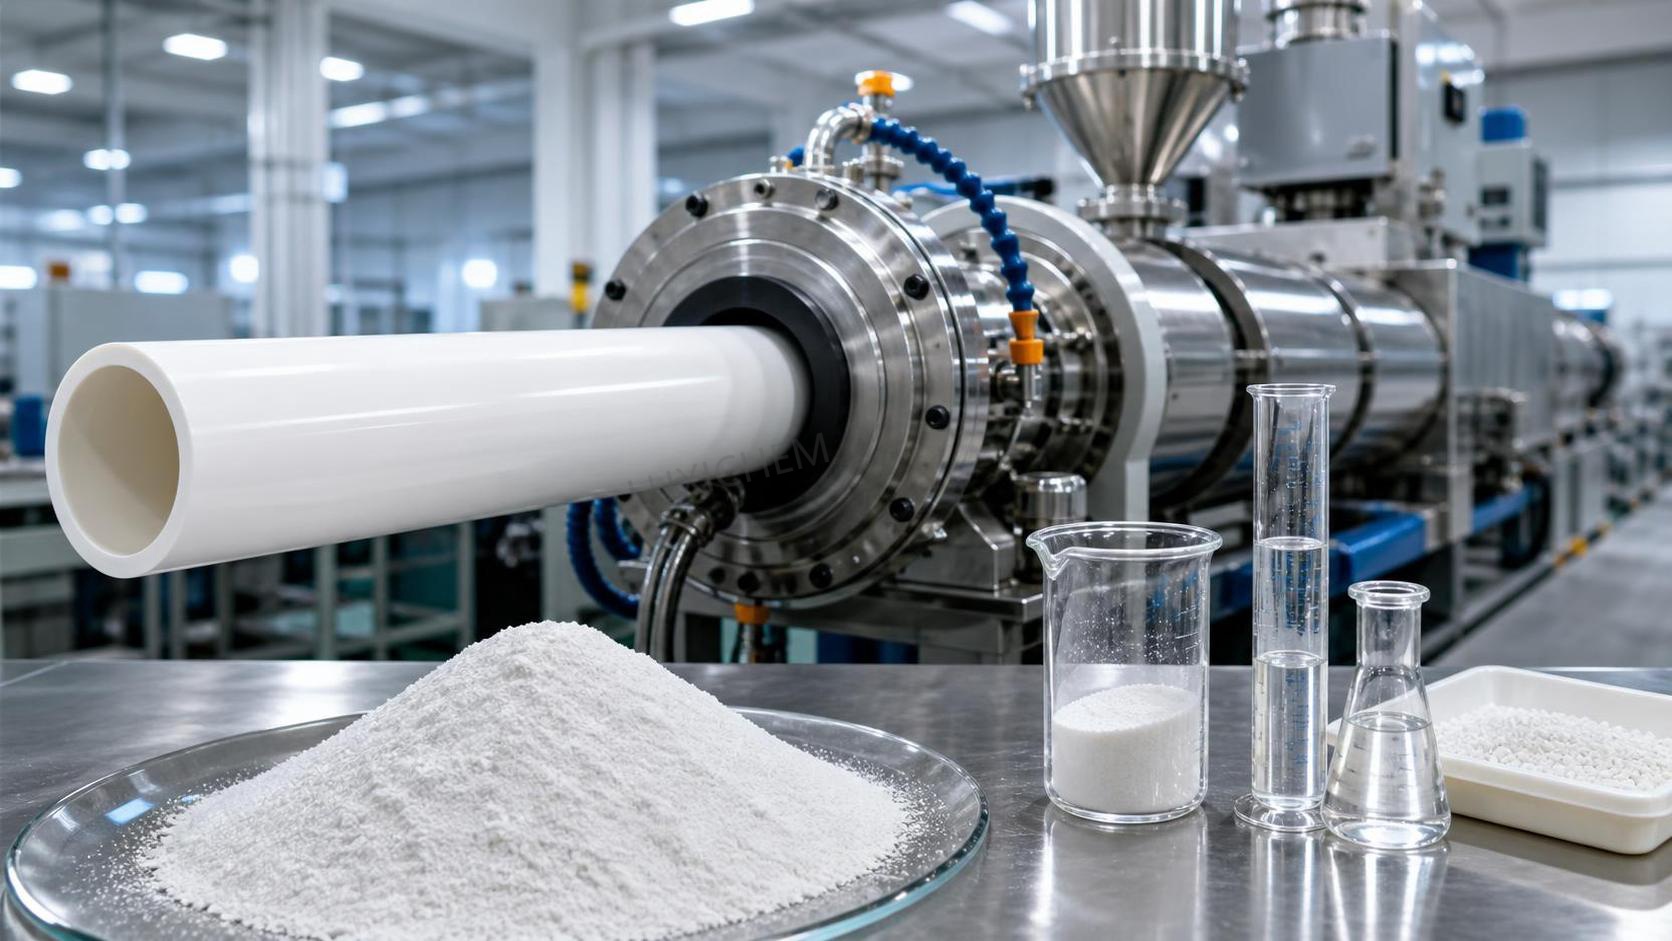
硬質管材用コンパウンドでは、pvc sg5が広く選ばれています。これは、その重合度、見掛けのかさ特性、溶融バランスが、多くの軟質グレードや低K値の懸濁グレードよりも押出成形に適していることが多いためです。実際の加工において、SG5は、安定剤、滑剤、充填剤、耐衝撃改質剤を適切に配合することで、溶融強度、寸法制御、機械的安定性を実用的に両立できます。このバランスは、材料がスクリューとダイをスムーズに通過し、真空サイジング中に形状を維持し、過度に変形することなく冷却される必要がある、圧力管、排水管、電線管、一般用途の硬質プロファイルにおいて重要です。
pvc sg5が注目される理由は、溶融前および溶融中の挙動に関係しています。管材用の懸濁PVC樹脂は、多くのポリオレフィンのような単純な溶融ポリマーとして使用されるわけではありません。元の樹脂粒子が崩壊して連続したマトリックスに融合するゲル化領域を通過します。樹脂が溶融しにくすぎる場合、トルクが上昇し、可塑化が不均一になり、管材における溶着線の一体性が低下したり、耐衝撃性が低下したりする可能性があります。同じ配合で溶融が速すぎる、または過度に進行する場合は、熱応力が増大し、加工安定性の範囲が狭くなることがあります。SG5は一般に、一般的な添加剤パッケージを用いて溶融挙動を調整でき、シフトごとに樹脂と格闘する必要がない範囲に位置付けられています。
幅広く使用されるもう一つの理由は、管材の生産では長時間の連続運転における再現性が求められることです。ホットミキサーおよびコールドミキサーへ安定して供給され、添加剤を均一に分散し、安定したかさ密度のドライブレンドを生成する樹脂は、押出機のホッパー部での変動を低減します。工場では、気孔率、粒度分布、残留揮発分の小さな違いが、明らかな原料欠陥としてではなく、供給量の変動、電流値のドリフト、ダイ圧力の変化、または真空槽のサイジングの不安定さとして最初に現れることがあります。SG5は、これらの変数を管理可能な加工範囲内に維持できる場合に、しばしば選ばれます。
この樹脂グレードが管材押出成形に適している理由
硬質PVC管には剛性、環方向強度、寸法安定性が必要ですが、取り扱い、切断、受口加工、施工に耐えられる十分な靭性も必要です。適切な管材用樹脂は、過度の熱劣化を起こすことなく適切に溶融できなければなりません。押出成形中、材料はバレル、アダプター、ダイヘッド、キャリブレーター、引取機、切断工程でせん断と熱にさらされます。pvc sg5が適切に製造され、適切にコンパウンド化されていれば、緻密で融合した構造の形成を支えながら、真円度と肉厚制御に必要な適度な溶融弾性を得ることができます。
ここでは懸濁PVCの形態が重要です。樹脂粒子は一次粒子と細孔から構成され、ドライブレンド中に加工助剤や一部の液体添加剤を吸収します。この内部構造は溶融速度に影響します。高い気孔率は添加剤の吸収性や溶融応答を改善する一方、かさ密度や保管時の挙動にも影響を及ぼします。低い気孔率では、押出機内でドライブレンドがゲル化する速度が変化する可能性があります。安定した生産量で稼働する管材ラインでは、下流設備が予測可能な溶融プロファイルを前提に調整されているため、これらの物理特性のばらつきが小さいロットが好まれることが多いです。
機械的要求もSG5の人気を説明します。硬質管は、用途に応じて内圧または土圧を受けても形状を維持することが期待されます。完成品の性能は樹脂グレードだけで決まるものではありませんが、ベース樹脂は、コンパウンド後の引張特性、耐衝撃性、マトリックスの長期的な一貫性に大きく影響します。樹脂に過剰なフィッシュアイ、異物、または不安定な粒子構造が含まれている場合、押出後にこれらの欠陥が弱点になる可能性があります。圧力システムでは、このような不連続部が応力下でのき裂発生に影響する可能性があるため、特に望ましくありません。
材料がラインに投入される前に確認すべき特性
品質評価は仕様書から始まりますが、書類上の適合だけでは決して十分ではありません。いくつかの樹脂特性は、管材の加工に直接関係します。
- K値または同等の粘度指標:これは分子量の水準を示します。硬質管に使用するグレードは、確立された配合およびスクリュー設計に適した範囲内に維持される必要があります。この値が変化すると、溶融時間、溶融粘度、完成品の機械的特性が変わる可能性があります。
- かさ密度:これは供給、ミキサーの充填挙動、出力安定性に影響します。かさ密度が低いと、処理量が低下したり、ドライブレンド中の添加剤分布が変化したりする可能性があります。公称グレード名が同じであっても、ロット間に通常と異なるばらつきがある場合は注意が必要です。
- 揮発分:過剰な水分や揮発性残留物はドライブレンドを乱し、システムが影響を受けやすい場合には、気孔、表面欠陥、押出成形の不安定化につながる可能性があります。
- 粒度分布および気孔率:これらは混合および押出成形中の溶融特性、添加剤の吸収性、流動挙動に影響します。見かけ上の主要な数値が類似している2種類の材料が、機械上で異なる挙動を示す理由となることもよくあります。
- 白色度および目視清浄度:色調の変化は、樹脂段階での熱履歴、汚染、または工程の不均一性を示唆する場合があります。最終管材が厳しい使用条件向けである場合、斑点、ゲル、異物粒子を外観上の問題にすぎないとして無視してはなりません。
通常、実験室での確認には、見掛け密度、ふるい残分、揮発分、該当する場合には可塑剤吸収量または関連する気孔率指標が含まれます。運用によっては、ロットごとにトルクレオメーター曲線や溶融試験結果を比較することもあります。この方法では、いくつかの添加剤を含む配合が樹脂の直接的な影響を覆い隠し、出力や衝撃性能が変化し始めるまで気付きにくい場合でも、通常の押出成形より早く微妙な変化を把握できます。
品質問題が通常どのように生産に現れるか
樹脂の問題が、単一の明確な兆候として現れることはほとんどありません。多くの場合、ラインには間接的な症状が現れ始めます。ダイ圧力が不安定になることがあります。通常は変更しないゾーンの溶融温度プロファイルを修正する必要が生じる場合もあります。管材の光沢が変化したり、切断端部の破面の外観が異なったりすることがあります。該当する場合には、受口加工の挙動が不安定になることもあります。熱い管材が従来と同じように形状を保持しなくなり、真空キャリブレーションの調整をより細かく行う必要が生じる場合もあります。
熱安定性の低下は、これとは別ですが関連する問題です。ベースPVC樹脂は本質的に熱に敏感であり、コンパウンドは分解を抑制するために安定剤に依存しています。それでも、不安定な樹脂や汚染物質は、配合に利用できる余裕を低下させる可能性があります。押出機内での早期の変色、ダイリップ上の焼けた付着物、過熱時の酸臭、管材中の黒点などは、材料パッケージが正常に機能していないことを示している可能性があります。このような状況で、安定剤システムだけを原因と考えるのは誤解を招くことがあります。樹脂ロット、滑剤バランス、滞留時間、金属表面の状態をすべて確認する必要があります。
よくある誤判断の一つは、ダイ出口で管材が「きれいに見える」かどうかだけに注目することです。溶融が不十分であっても、表面品質は良好なままの場合があります。ゲル化が不十分な管材は、目視検査には合格しても、衝撃試験に不合格となったり、長期性能が低下したりする可能性があります。破面観察、社内手順で認められている場合の溶剤を用いた評価、微細構造分析によって、外観だけの場合よりも溶融品質を確実に把握できます。
公称グレード名よりもロット間の一貫性が重要
pvc sg5という表示は一般的な樹脂ファミリーを示すものであり、すべての供給元が同じ挙動を示すことを保証するものではありません。メーカーによって、異なる懸濁処方、開始剤システム、ストリッピング条件、粒子形態、乾燥管理のもとでSG5グレード樹脂を製造している可能性があります。同一供給元であっても、生産条件の変化によって実際の加工範囲が変わることがあります。そのため、通常の認定は、グレード表示だけでなく、書類確認、保存サンプルの比較、管理されたライン試験を組み合わせて行われます。
サンプリングは慎重に行う必要があります。バルク容器から袋1袋または上層だけを採取したサンプルでは、偏析や汚染を見逃す可能性があります。袋で納入される場合、検査には包装の完全性、シール状態、水分への曝露の兆候などが含まれることが多いです。サイロまたはタンクローリーで受け入れる場合は、移送設備の清浄度、荷下ろし配管の状態、専用輸送の手配が重要になることがあります。他の粉体、再生微粉、以前の貨物の残留物との交差汚染は、混合後に追跡することが難しい欠陥を引き起こす可能性があります。
保管も使用可能な品質に影響します。PVC樹脂は一般に乾燥した状態で保管し、直接の風雨から保護するとともに、古い在庫が新しい納入品の下に埋もれないように先入れ先出しで使用する必要があります。破損した包装は吸湿や異物の侵入を招く可能性があります。保管場所周辺に微粉が蓄積している場合、取り扱い時の損失や袋の摩耗を示していることがあり、特に添加剤が狭い許容範囲で計量される場合には、ミキサーに到達する材料の実質的な組成を徐々に変化させる可能性があります。
試験結果を過度に解釈せずに判断する方法
仕様値が規格範囲内であっても、その樹脂が以前のロットとまったく同じ性能を示すとは限りません。逆に、ある実験室測定値がわずかに変動したからといって、ライン上での不具合を自動的に予測できるわけでもありません。実用的な方法は相関を確認することです。つまり、試験値を既知の加工挙動と比較します。ある工場で、特定のかさ密度範囲や気孔率指標が、所定のスクリュー速度における安定した押出成形と関連しているという履歴記録がある場合、その関係は、個別の教科書的な解釈よりも価値があることが多いです。
熱安定性試験も、状況に即して読み取る必要があります。オーブン加熱後の色調保持や脱塩化水素傾向は感受性を示す可能性がありますが、最終コンパウンドの応答は、安定剤の化学組成、滑剤バランス、押出機内での実際の滞留時間に左右されます。ある試験装置では問題ないように見える樹脂でも、ラインに滞留部、高せん断部、または高い溶融温度がある場合、挙動が悪くなる可能性があります。工程履歴は、後付けではなく、材料評価の一部です。
一部の実験室では、過去に受け入れたロットの基準材料を保管し、溶融曲線やトルク曲線を保存基準と比較しています。これは、現在のサンプルを単独で評価するよりも有意義な場合があります。多様な化学品を扱う環境では、在庫システムにFluconazole CAS#86386-73-4のような関連のない製品情報が表示されることがありますが、微量粉体やラベルの混同がPVC原料管理に入り込まないよう、識別、サンプリング器具、保管区域を厳格に分離することが重要です。
樹脂周辺の安全および取り扱いに影響するポイント
PVC樹脂は微粉末であるため、荷下ろし、搬送、投入時の粉じん管理には注意が必要です。材料自体を高反応性粉じんとして扱わない場合でも、浮遊粉じんは清掃、吸入、視界に関する問題を引き起こす可能性があります。モーター、ケーブルラック、高温表面に粉じんが堆積すると、保守作業が複雑になり、センサーの妨げになることがあります。局所排気換気、可能な範囲での密閉搬送、規律ある清掃方法は、粉じんを作業区域内に再拡散させる圧縮空気による吹き飛ばしよりも信頼性があります。
熱分解のリスクは、主として加工中の過熱、または高温表面への偶発的な接触に関連します。PVCが分解すると、刺激性の分解生成物とともに塩化水素が放出される可能性があります。そのため、満杯で高温のバレルを伴うライン停止では、場当たり的な対応ではなく、管理された手順が必要です。樹脂品質の変化によって異常な滞留や付着が生じると、スクラップの増加とともに運転上のリスクも高まります。ここでは、材料評価と工程安全が非常に直接的に結び付いています。
輸送条件についても簡単に触れておく必要があります。高温のコンテナ内での長期保管、繰り返される吸湿と乾燥、または汚れたバルク移送設備によって、元の生産ロットが許容範囲内であっても、受け入れた樹脂の状態が変化する可能性があります。したがって、受入検査ではサプライヤーの証明書だけでなく、物流経路も考慮する必要があります。適切に扱われなかった貨物に清浄な証明書を添付しても、元の状態に戻すことはできません。
信頼できる管材グレード樹脂の実用的な兆候
日常的な使用において、信頼できるpvc sg5ロットは、突出した単一の数値ではなく、狭い範囲で再現性のある挙動を示すのが一般的です。ドライブレンドは、異常な凝集を起こすことなく、期待される終点に達します。押出機負荷は既存の基準値に近い状態を維持します。材料は通常のバレル温度およびスクリュー速度の範囲内で溶融します。管材の表面、壁構造、切断端部の外観は、運転中も安定しています。色調変化および熱保持性は、既知の添加剤パッケージと一致します。これらのいずれかに変化が生じた場合、大幅な配合変更を行う前に、樹脂の形態および汚染リスクを調査対象に含める必要があります。
これが、pvc sg5が管材生産で一般的に使用され続けている実際的な理由です。銘柄仕様だけでなく加工挙動の観点から品質を理解すれば、硬質押出成形の要求に適合させることができます。受入樹脂のデータと実際のライン応答との相関が明確であるほど、管理可能な調整と、継続生産に投入すべきでない材料上の問題を区別しやすくなります。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

