


ニュース
硬質プロファイルおよび射出成形向けPVC懸濁重合樹脂の選定ガイド
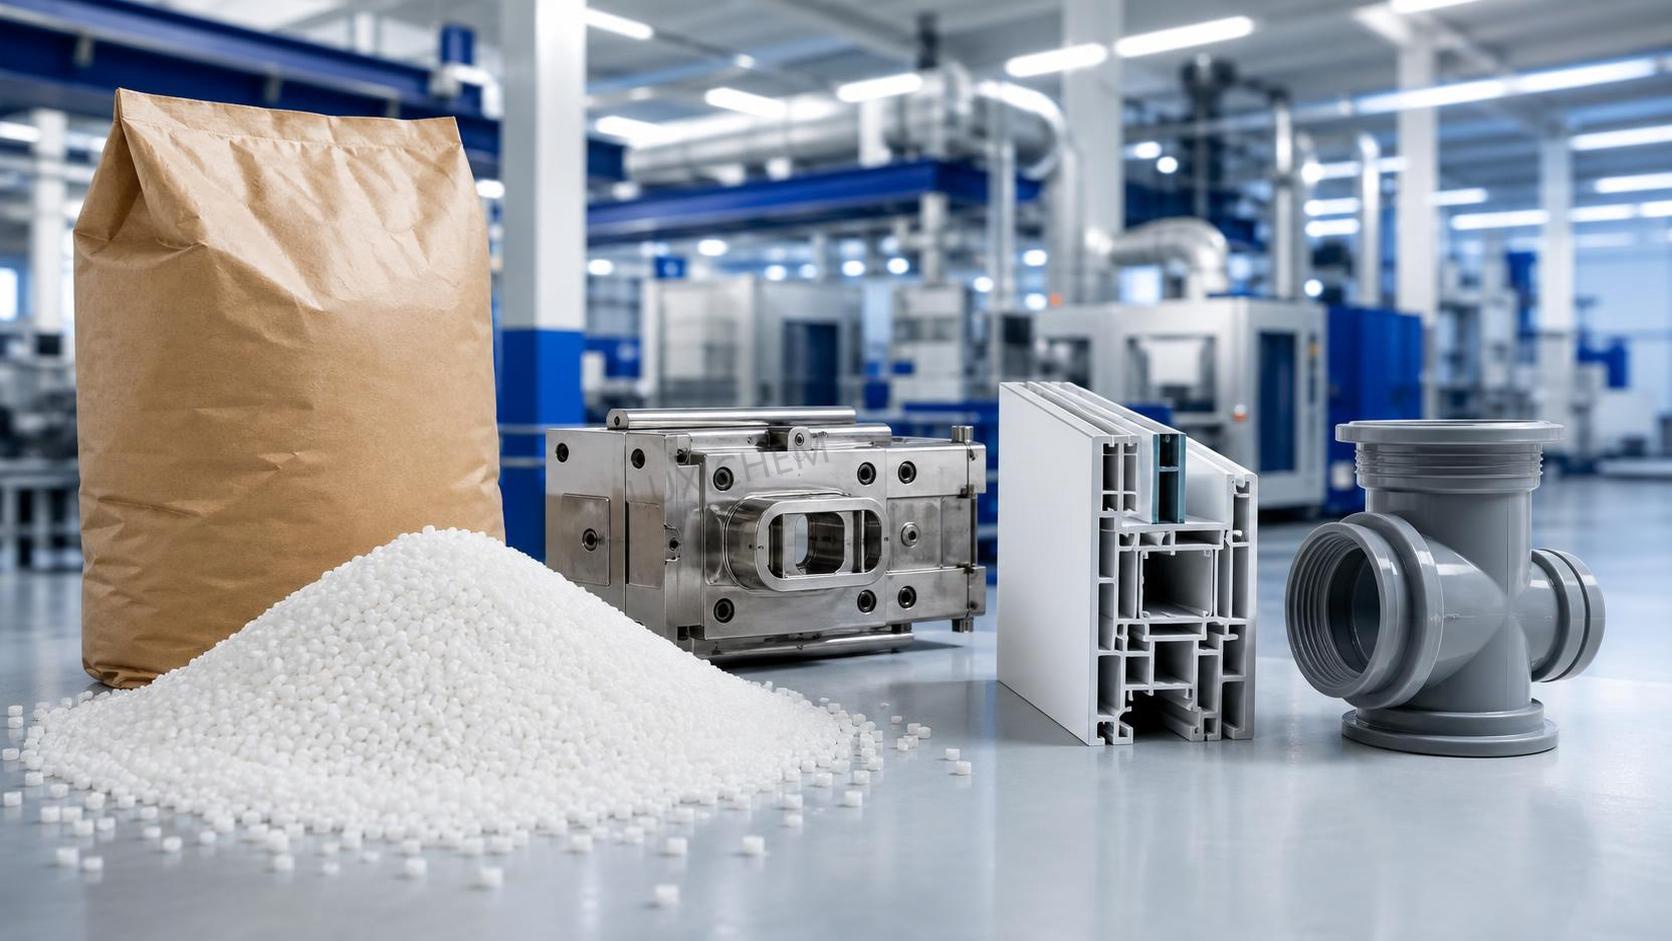
硬質PVCプロファイルや射出成形部品を加工する場合、樹脂の選定は理論上の判断にとどまりません。生産の安定性、ダイ圧力、溶融挙動、光沢、耐衝撃性、スクラップ率に直接影響します。そのため、適切なPVC懸濁樹脂を選ぶことは、「最良のグレード」を探すことよりも、設備、配合、製品要件の実情に樹脂の特性を適合させることが重要です。
実際には、購入担当者やオペレーターは、使い慣れたグレードから検討を始め、問題が発生して初めて見直すことがよくあります。例えば、可塑化の不均一、フィッシュアイ、離型不良、白色度のばらつき、あるいはサイクルタイムが短縮できないといった問題です。その時点では、問題は単なる材料コストにとどまりません。生産効率の問題になります。わずかに安価な樹脂でも、加工可能範囲を狭めたり、不合格率を高めたりすれば、最終的なコストは高くなる可能性があります。
硬質プロファイルと射出成形では、樹脂選定の考え方に共通する部分もありますが、重視すべき点は同じではありません。プロファイルでは、安定した溶融範囲、安定したかさ密度、良好なドライブレンドの流動性、ダイ通過時の予測可能な溶融強度が一般的に求められます。一方、射出成形では、流動挙動、短時間ながら高負荷となる加工条件下での熱安定性、金型充填性、部品表面品質、冷却後の寸法安定性がより重視されます。両方の用途が同じ樹脂グレードで同等に良好に加工できると考えることは、調達や生産計画におけるよくある誤りの一つです。
ユーザーが本当に判断しようとしていること
これらの用途向けPVC懸濁樹脂についてガイドを検索する人が本当に知りたいのは、通常「懸濁樹脂とは何か」ではありません。むしろ、「自分のラインで安定して加工でき、検査に合格する部品を生産し、避けられる工程トラブルを回避できるグレードはどれか」ということです。
この判断は通常、次の4つの実務的な問いに集約されます。
- 現在の設備で樹脂をどの程度容易に加工できるか
- 必要な機械的特性および表面特性を実現できるか
- 配合調整がどの程度必要になるか
- ロット間および長期にわたり、供給品質を安定して維持できるか
これらはオペレーターと購買担当者の視点から見た問題であり、一般的なグレード説明よりも重要です。2社のサプライヤーが同様の公称分類に属する樹脂を提供していても、粒度分布、空隙率、残留揮発分、不純物管理、ロットの一貫性などにより、実際の性能は異なる可能性があります。
カタログではなく用途から始める
硬質プロファイルと射出成形PVC部品は、どちらも懸濁樹脂を使用する場合がありますが、樹脂特性を同じように「消費」するわけではありません。
硬質プロファイルの場合
窓用プロファイル、プロファイル状断面を持つパイプ、化粧ボード、その他の押出硬質形状では、通常、安定した可塑化を実現し、ダイから出た後も形状を保持できる十分な溶融強度を備えた樹脂が必要です。樹脂の溶融が遅すぎると、プロファイルの表面仕上げ不良、強度低下、内部欠陥などが発生する可能性があります。逆に溶融が速すぎると、加工トルクが上昇し、熱安定性の余裕が小さくなり、暑い季節や高い生産速度でラインの制御が難しくなる場合があります。
この分野では、加工業者は通常、K値または重合度、見掛け密度、空隙率、ドライブレンド適合性を特に重視します。硬質押出では、強度と剛性を支えられるため、中程度から比較的高いK値が好まれることが多いものの、最適な範囲は、ライン設計、スクリュー構成、潤滑剤システム、高充填剤配合の有無によって異なります。
射出成形の場合
継手、電気部品、産業用部品、特殊な硬質品目向けのPVC射出成形では、通常、制御された熱履歴の下で、金型への充填が容易で、溶融流動がクリーンであることが求められます。ここでは、樹脂は転写不良やウェルドラインの問題を避けるために十分速く加工できなければなりませんが、滞留時間中に分解が始まるほど熱に敏感であってはなりません。押出成形で良好に機能するグレードでも、成形機や金型が最適化されていなければ、射出成形では「硬すぎる」と感じられることがあります。
つまり、プロファイル押出で形状保持に役立つ同じ樹脂特性が、速く均一な金型充填に対しては不利に働く場合があります。
特に注意すべき樹脂特性
現在でも、多くの調達時の話し合いでは、通常K値という一つのパラメータに焦点が狭く絞られています。K値は有用ですが、それだけでは不十分です。実際の生産判断では、より幅広い指標が重要になります。
これらの中でも、K値は依然として最も分かりやすい基準ですが、最終的な答えではなく、入口での選別基準として扱うべきです。K値が近い2種類の樹脂でも、押出トルク、溶融時間、最終部品の外観において、挙動が大きく異なる可能性があります。
硬質プロファイル加工業者がグレードを評価する方法
プロファイルラインに適した樹脂は、通常、加工条件に対する許容性によって価値が分かります。オペレーターは一般に、周囲温度、混合状態、ライン速度の通常の変動下でも、安定した生産を可能にするグレードを求めます。限られた設定でしか良好に機能しない樹脂は、サプライヤーでの試験では問題なく見えても、日常の生産でトラブルを引き起こす可能性があります。
グレードが硬質プロファイル用途に適合していることを示す兆候には、次のようなものがあります。
- ドライブレンドが、明らかなブリッジングや偏析を起こさずスムーズに供給される
- 急激なトルクスパイクを起こさず、溶融が安定して進行する
- 実用的な生産速度でもプロファイル表面が均一に保たれる
- 真空キャリブレーションと下流冷却が安定している
- 完成品の断面が寸法精度と耐衝撃性を維持する
注意すべきなのは、「分子量が高いほど、常に強度が高くなる」という考え方です。実際のプロファイル生産では、樹脂の溶融が難しくなりすぎると、ラインはより強い加工条件や配合変更で対応することになり、期待された性能向上が相殺される可能性があります。機械的特性は樹脂仕様だけで決まるものではなく、樹脂、安定剤パッケージ、潤滑剤、充填剤、加工条件、冷却制御の相互作用によって生まれます。
そのため、ライン試験は1シフトのスムーズな運転だけで評価すべきではありません。優れた試験では、生産量の一貫性、切断端面の外観、スクリュー洗浄頻度、色安定性、原料ロットが変わった後も工程が安定しているかどうかを確認します。
射出成形業者が選定を考える方法
射出成形では、実務的な評価は樹脂のデータシートだけでなく、金型と成形機から始めます。ゲート設計、ランナーのバランス、バレルの状態、スクリュー形状、滞留時間はすべて、どのような樹脂挙動が加工可能かに影響します。書類上は流動性が高いグレードでも、成形機に滞留部があったり、サイクルが長すぎたりすると、黄変や固着を引き起こす可能性があります。
成形業者にとって、望ましいPVC懸濁樹脂は、通常、次の特性を備えています。
- 予測可能な可塑化と、短く安定したサイクルタイム
- 過度な射出圧力を必要としない、クリーンなキャビティ充填
- 許容可能な部品離型性と表面仕上げ
- 焼け跡や分解筋が発生しにくいこと
- 冷却およびコンディショニング後の寸法再現性
用途に圧力、衝撃、電気負荷を受ける継手や部品が含まれる場合、樹脂の選定は、要求される完成部品規格に照らしても確認する必要があります。一部の特性は配合や部品設計に大きく依存するため、最終用途の要件がサプライヤーとの打ち合わせで示された内容より厳しい場合、「汎用」グレードはリスクになり得ます。
購入担当者やオペレーターが誤解しやすい点
よくある誤解の一つは、市場で幅広く使用されている樹脂が、自動的に最も安全な選択肢になるというものです。実際には、広く流通しているグレードは、すべてのラインに最適化されているからではなく、汎用性があるために選ばれることが多いものです。汎用性は有用ですが、適合性と同じではありません。
もう一つの弱い前提は、安定剤や潤滑剤を変更すれば、樹脂の適合性が低い問題を常に補えるという考えです。配合調整は、場合によっては大きな効果を発揮しますが、限界があります。樹脂の基本的な挙動が工程と合っていなければ、オペレーターは根本原因を解決するのではなく、症状を追い続けることになりがちです。
また、見直す価値のある調達上の慣行として、樹脂を納入価格1トン当たりで主に評価することがあります。プロファイルおよび射出用途では、通常、総生産コストの方が有用な指標です。これには、生産量、スクラップ、エネルギー使用量、洗浄頻度、ダウンタイム、部品のばらつきに起因する顧客クレームが含まれます。わずかに高価でも安定して稼働する樹脂は、1か月または1四半期で見ると低コストの選択肢になる可能性があります。
サプライヤー評価はグレード選定と同じくらい重要
企業間の化学品調達では、グレード名だけでは十分ではありません。オペレーターは、サプライヤーの製造工程がどの程度安定しているか、ロット間のばらつきが厳密に管理されているか、ラインの挙動が変化した際に技術サポートがどのように提供されるかを確認すべきです。これは、複数の工場を管理しているユーザーや、顧客から厳格な一貫性を求められているユーザーにとって、特に重要です。
サプライヤーに確認すべき実用的な質問には、次のようなものがあります。
- 最近の生産ロット間で、主要な樹脂パラメータはどの程度一貫しているか
- 品質出荷判定にはどのような試験方法を使用しているか
- 試験用材料だけでなく、標準生産品から代表サンプルを提供できるか
- 商業納入後に樹脂の挙動が変化した場合、どのような対応プロセスがあるか
- 必要に応じて、コンプライアンス文書または用途別の適合宣言を提供できるか
輸出志向のメーカーにとっては、文書管理と物流の信頼性が、樹脂性能とほぼ同じくらい重要になる場合があります。出荷の遅延、包装の不統一、不完全なコンプライアンス書類は、加工上の問題と同じように生産を深刻に妨げる可能性があります。
より広範な化学品調達において、多様な原料を取り扱う企業は、カテゴリー間のベンダー管理を簡素化するうえで、購入者を支援できることがあります。そのような状況では、調達チームによっては、主要ポリマーと併せて、関連性のない特殊原料も確認します。例えば、サプライヤーの調整能力を評価する際、購入者は、同じパートナーが大量の工業材料とともに、Indole-3-Butyric Acid CAS#133-32-4のようなニッチ製品をどれだけ一貫して取り扱えるかを確認する場合があります。重要なのは製品の重複ではなく、サプライヤーが異なる製品ラインにわたって文書管理、納期管理、コミュニケーション品質を維持できるかどうかです。
グレード切り替え前の実用的な試験方法
新しい樹脂を本生産に承認する前に、加工業者は単一のラボ試験や短時間の機械運転だけに頼るべきではありません。より有用な試験計画には、工程と完成部品の両方に関する観察を含めます。
一般的に、妥当な評価手順は次のとおりです。
- サンプルロット間で、証明書の一貫性と基本的な物性指標を確認する
- 添加剤を最適化する前に、まず既存の配合で樹脂を運転する
- トルク、溶融挙動、溶融温度、生産量、外観を記録する
- 用途に関連する主要な最終特性を測定する
- 洗浄頻度、スクラップ率、オペレーターの介入必要性を比較する
- 生産速度または周囲条件を少なくとも少し変えて再試験する
これは、注意深く監視されたサンプリング中には問題なく見えるグレードでも、生産が通常のペースと監視体制に戻ると不安定になることがあるためです。目的は、樹脂が工場における通常の変動に耐えられるかどうかを確認することです。
現在の意思決定で注目すべき点
多くの購入者にとって、市場における問題はもはや「どの樹脂グレードが機能するか」だけではありません。「顧客との約束を支えるために、どのグレードが入手可能で、規制に適合し、十分に安定しているか」も重要です。そのため、一方では加工性能、もう一方では供給の継続性に目を向ける必要があります。
地域や最終用途によっては、残留モノマー、安定剤システム中の重金属、食品接触用途への適合性、建設関連のコンプライアンス要件などに関する規制や宣言についても確認が必要になる場合があります【要確認】。これらはすべての市場で同じ形で一律に適用されるものではありませんが、技術的には使用可能な樹脂が、商業的に受け入れられるかどうかに影響する可能性があります。
オペレーターと購買チームにとって、最適な意思決定の枠組みは通常、明確です。実際の加工可能範囲を定義し、妥協できない完成部品特性を特定したうえで、その範囲内で安定して機能するPVC懸濁樹脂を選択します。この方法は、慣例や価格だけで購入するより時間がかかりますが、生産への負荷が高まったときにも、通常はこちらの方が持続します。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

