


ニュース
PVCペレットの品質基準:色、密度、バッチの一貫性に関する主要な試験
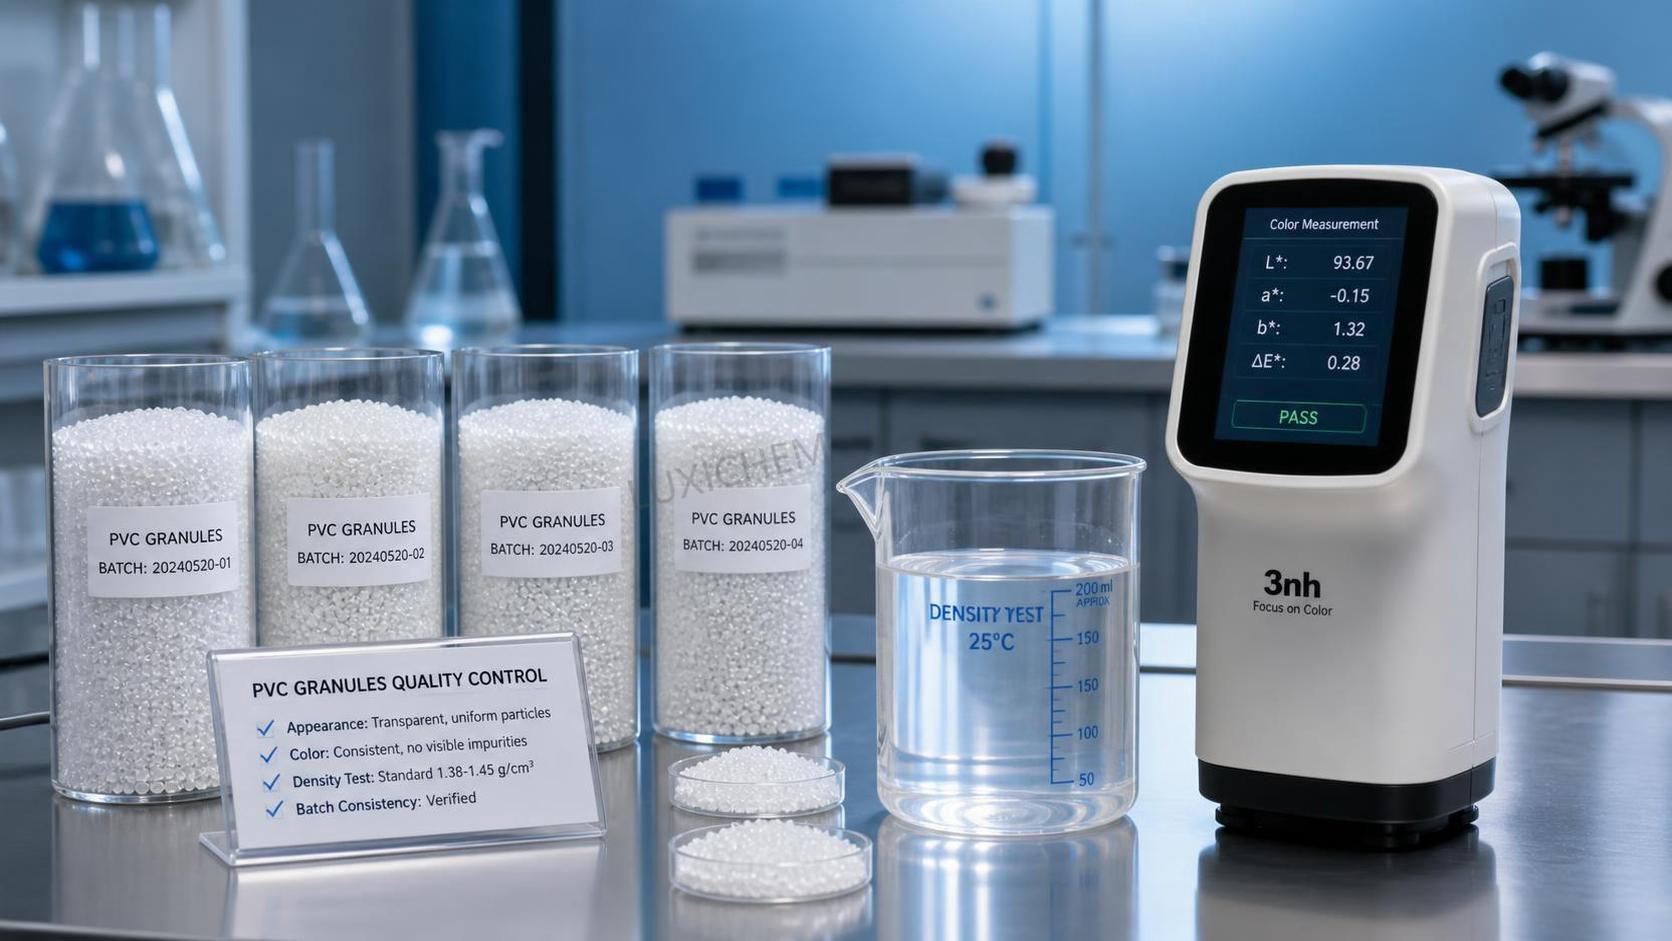
品質管理および安全管理の担当者にとって、安定したPVCペレットの性能は、明確で測定可能な基準から始まります。色の均一性、密度の精度、ロット間の一貫性は、加工の安定性、製品外観、コンプライアンスの結果に直接影響します。本稿では、これらの重要な指標を評価するために使用される主要な試験について説明し、バイヤーや工場チームがリスクを低減し、トレーサビリティを向上させ、すべての生産ロットで信頼性の高い材料品質を確保できるようにします。
実際には、PVCコンパウンドに関する苦情は、重大な試験不合格から始まることはほとんどありません。より多くの場合、許容可能なばらつきとして扱われた小さな変化から始まります。あるロットでは押出時の温度がわずかに高くなり、別のロットでは表面の光沢が低下し、さらに別のロットではかさ密度が計量に影響するほど変化したため、供給が不安定になります。品質チームにとって、これが本当の課題です。問題は、バッチが基本的な受入検査に合格できるかどうかではなく、色、流動性、溶融挙動、外観が密接に関連する下流工程で、安定して性能を発揮できるかどうかです。
そのため、PVCペレットの品質基準は、単に広範な仕様書に基づくのではなく、工程との関連性を中心に構築する必要があります。色、密度、ロット一貫性は通常の管理項目として記載されることが多いものの、その実用的な価値は、それらがどのように定義され、サンプリングされ、試験され、長期的に傾向管理されるかによって決まります。
色管理は単なる外観の問題ではない理由
色は通常、オペレーターや顧客が最初に気づく特性ですが、PVCコンパウンディングにおいては、配合管理、熱履歴、異物混入リスク、混合均一性を示す指標でもあります。目視で確認できる差異は、顔料の分散不良、樹脂のばらつき、加工中の過熱、または以前の生産キャンペーンから残った微量異物を反映している可能性があります。
硬質用途でも軟質用途でも、目視による合否判定だけでは不十分です。倉庫の照明下で「十分に近い」ように見えるバッチでも、プロファイル、シート、電線・ケーブル用コンパウンド、床材、消費財など、外観が重視される製品では不合格リスクを生じる可能性があります。これは輸出サプライチェーンにおいてさらに重要になります。買い手の承認基準が、保管サンプル、機器による測定値、または顧客社内の色差許容範囲に紐づいている場合があるためです。
一般的な試験には、承認済み標準品との目視比較、および色差計や分光光度計を使用した機器による色測定が含まれます。多くの工場では、測定結果をL*、a*、b*値、場合によっては総色差、通常はΔEとして表します。正確な合格限度は、検証なしに別の製品群から流用してはなりません。白色、黒色、透明、高充填の配合では、同じ程度の色差を許容できるとは限りません。
QCチームにとって、機器そのものより重要な管理ポイントは次の3つです。
- ペレット表面の状態、厚さ、背景色が測定値に影響する可能性があるため、定められたサンプル調製方法を使用する。
- 目視承認のための照明条件および観察条件を管理する。
- 経時変化、黄変、表面変化を防げる条件でマスター基準サンプルを保管する。
よくある間違いは、すべての顧客に対して単一の色差限度を設定することです。実際には、許容される色のばらつきは最終用途によって異なります。隠れた技術部品と装飾用押出プロファイルに、同じリスクしきい値を適用すべきではありません。安全・品質管理者は、色仕様を実際の用途感度と結び付けるよう、営業チームに働きかける必要があります。
密度試験:紙面上では単純でも、生産への影響は大きい
密度は、PVCペレットにおいて最も過小評価されている管理項目の一つです。しかし、材料供給、包装重量の均一性、保管時の挙動、成形加工性能に大きな影響を及ぼします。密度が変動すると、より高度な特性を確認する前であっても、加工業者はスクリューへの供給負荷の不安定、メーター出力の変動、部品重量のばらつきを確認する場合があります。
密度については、次の2つの概念を明確に区別する必要があります。
- 粒子密度または見掛け密度(試験方法および製品タイプによる)
- かさ密度(取扱い、計量、ホッパー挙動に直接関係する)
品質に関する議論では、これらの用語が混同されることがあり、それがサプライヤーと買い手の間で避けられるはずの紛争を生みます。あるバッチが一方の密度基準を満たしていても、運用上重要な別の基準では不合格となる可能性があります。そのため、調達契約およびCOAには、単に「密度」と記載するのではなく、正確な特性名と試験方法を明記する必要があります。
かさ密度は、自動加工ラインにおいて特に重要です。わずかな変動でも、供給システム内の滞留時間挙動を変化させたり、重量式および容積式計量の性能にばらつきを生じさせたりする可能性があります。安全管理者にとって、不安定なかさ密度は、粉じん発生傾向、袋詰めの均一性、取扱い時の作業性を変化させる可能性があるため、重要な意味を持ちます。
試験方法は、製品仕様および社内の試験室での運用によって異なります。重要なのは再現性です。管理されたサンプル量、充填手順、該当する場合の振動条件、環境の一貫性が必要です。試験結果がオペレーターの影響を受けやすい場合、傾向データの有用性が低下し、誤警報が増加します。
高付加価値用途または厳格に管理される用途では、密度データを充填剤量、水分、ペレット形状などの関連指標と併せて確認する必要があります。密度が単独で変化することはほとんどありません。通常は、原料配合比、コンパウンディング条件、またはペレット化品質のいずれかが変化した結果として変動します。
ロット一貫性は合否結果だけでは判断できない
ロット間の一貫性は、品質システムが信頼を生み出すか、弱点を露呈させるかを分ける要素です。サプライヤーがすべてのロットで公称仕様を満たしていても、仕様範囲内のばらつきが大きすぎれば、加工上の苦情を繰り返し引き起こす可能性があります。これは国際取引でよく見られる問題です。書類上は問題なくても、生産ラインでは異なる結果が示されます。
PVCコンパウンドでは、保管サンプルの比較、統計的な傾向確認、工程を重視した検証を組み合わせて一貫性を判断する必要があります。つまり、QCは「このバッチは合格したか」だけでなく、「このバッチは過去の中心線から外れる方向に動いていないか」と確認する必要があります。
有効な一貫性確認には、次の項目が含まれることがよくあります。
- 承認済み生産標準に対する色の傾向
- ロット別および生産日別のかさ密度の傾向
- ペレットサイズ分布またはペレット外観の一貫性
- 必要に応じた水分または揮発分関連の管理
- メーカーが社内で使用する溶融または加工挙動の確認
- 苦情に関連するロットの保管と比較調査
可能であれば、単独の試験報告書よりも管理図の方が有用です。許容範囲の端にある単一ロットでも、直前の5ロットが同じ方向に変動している場合は、より注意を要する可能性があります。このようなパターンは、ランダムなばらつきではなく、工程の不安定、原料変更、またはメンテナンス上の問題を示していることがよくあります。
サンプリングは品質基準の中で最も弱い部分になりやすい
PVCペレットの品質をめぐる多くの紛争は、実際にはサンプリングに関する紛争です。ペレットは搬送、保管、袋詰めの過程で分離する可能性があります。微粉、顔料を多く含む画分、または冷却状態の異なるペレットは、包装内やバルク輸送品の中で均一に分布しないことがあります。袋の表層だけ、または代表性のないサイロ位置からサンプルを採取した場合、試験結果はロット全体をまったく表さない可能性があります。
そのため、品質基準では試験項目だけでなく、ロットの定義、サンプル量、サンプリング位置、サンプル縮分方法、保管期間も定める必要があります。輸入材料では、輸送中の振動、湿気への曝露、再包装によって、納入品の状態が元の生産サンプルと異なる可能性があるため、これはさらに重要になります。
品質管理者は通常、次の3段階のサンプリングを正式に定めることで、より良い結果を得られます。
- 出荷前のサプライヤーサンプリングによる出荷判定
- 顧客または港湾倉庫での到着時サンプリング
- ロットを初めてラインに投入する際の生産使用時サンプリング
この段階的なアプローチによってすべてのリスクを排除できるわけではありませんが、トレーサビリティが向上し、不完全な証拠に基づく議論を減らすことができます。
安全チームが品質偏差を読み取る方法
すべての品質偏差が安全上の問題であるとは限りませんが、一部はより広範な管理不全の早期警告サインです。予期しない色の変化は、加工中の過熱または分解を示している可能性があります。異常な密度は、配合比のずれ、異物混入、または充填剤量の変化を示す場合があります。このような偏差が同時に現れた場合、問題は通常のQC出荷判定を超えてエスカレーションすべきです。
安全管理者は、偏差が次の事象と重なる場合、特に注意する必要があります。
- 加工中の異常な臭気
- 過剰な煙または分解の兆候
- 粉じんまたは微粉の発生増加
- 包装の損傷、固結、または吸湿
- 取扱い条件に関するオペレーターからの説明できない苦情
これらは、それ自体で危険事象の証拠となるものではありませんが、製造条件、輸送履歴、保管環境、文書の完全性について、より詳細な確認を行う根拠となります。国境を越えた供給では、品質異常が別の証拠で確認されるまで、トレーサビリティ上の欠落を示している可能性もあると想定するのが安全です。
規格は重要だが、社内の受入範囲はさらに重要
すべてのPVCペレットグレードについて、許容可能な色、密度、一貫性を完全に定義できる単一の普遍的な市場規格はありません。一般的な試験規格および顧客固有の仕様は枠組みを提供できますが、社内の受入範囲は、実際の工程能力と最終用途の感度に基づいて設定すべきです。
ここで、経験豊富な品質チームは、仕様適合と実務上の管理を区別します。買い手がサプライヤーの証明書だけに依存すると、規格限界付近のばらつきが繰り返されていることを見逃す可能性があります。一方、工程上の根拠なしに過度に狭い限度を設定すると、不必要な不合格や供給の中断を招きます。より信頼性の高い方法は、顧客要求、過去の工程データ、苦情分析を組み合わせて受入範囲を構築することです。
同じ原則は、PVC以外の化学品サプライチェーンにも適用されます。規制対象製品や性能が重視される製品では、試験が使用条件を反映して初めて、測定可能な品質管理が機能します。たとえば、Sodium Stearyl Fumarate CAS#4070-80-8のような別の製品カテゴリーであっても、データ項目が機能要件およびコンプライアンス要件と結び付いていなければ、買い手は証明書から多くの情報を得られません。
一貫性の問題が繰り返される場合にサプライヤーへ確認すべきこと
偏差が繰り返し発生する場合、別のCOAを要求するだけでは通常不十分です。品質・安全管理者は、サプライヤーの工程管理の規律をさらに詳しく確認する必要があります。次のような質問が有効です。
- 生産ロットはどのように定義されていますか。
- 色と密度はすべてのバッチで試験されていますか、それとも頻度計画に基づいていますか。
- 目視による色の承認には、どの基準標準品を使用していますか。
- 樹脂の供給元、添加剤パッケージ、充填剤、顔料に最近変更はありましたか。
- 出荷判定前に傾向グラフを確認していますか。
- 保管サンプルはどのように、どのくらいの期間保管していますか。
- 試験結果が仕様範囲内であっても、過去の通常範囲から外れた場合のエスカレーション手順はありますか。
これらの質問から、サプライヤーが統計的に品質を管理しているのか、それとも単に項目を確認しているだけなのかが明らかになることがあります。輸入材料については、包装、コンテナへの積載、輸送条件がどのように管理されているかを確認することも妥当です。到着時のペレット状態は、生産品質だけでなく、これらの要因によっても影響を受ける可能性があるためです。
実務上の基準:材料は予測どおり安定して加工できるか
工場チームにとって、試験の価値は予測可能性にあります。色は、目視での不合格を引き起こすほど変動してはなりません。密度は、供給や出力の安定性を損なうほど変動してはなりません。ロット一貫性は、工程を稼働させ続けるためにオペレーターがロットごとに条件を調整しなくてもよい程度に、十分に安定している必要があります。
これが、採用すべき実務上の基準です。PVCペレットの品質基準は、多くの試験項目を列挙しているから優れているのではありません。実際に操業、外観、コンプライアンス、トレーサビリティ上のリスクを引き起こす種類のばらつきを、試験によって検出できる場合にこそ、強い品質基準となります。
現在の貿易環境では、サプライチェーンが長くなり、顧客が一貫性に求める許容度も低下しています。そのため、品質管理者には合否検査以上のものが必要です。規律あるサンプリング、用途に関連した受入基準、傾向に基づくレビュー、そしてパターンが変化し始めた際の迅速なエスカレーションが求められます。これにより、色、密度、ロット一貫性を、日常的な試験室データから実際の生産管理へと結び付けることができます。
複数の製品ラインから調達する企業にとって、教訓は一貫しています。安定した化学品供給は、広範な約束よりも、測定可能で再現性のある品質証拠に左右されます。製品がPVCコンパウンドであれ、Sodium Stearyl Fumarate CAS#4070-80-8のような特殊添加剤であれ、最も適切にリスクを管理する買い手は、通常、どの試験結果が重要か、どのようにサンプリングするか、どの程度のばらつきが実務上許容可能かを事前に定義しています。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

