


ニュース
PVCパウダーの水分が供給および溶融に問題を引き起こす理由
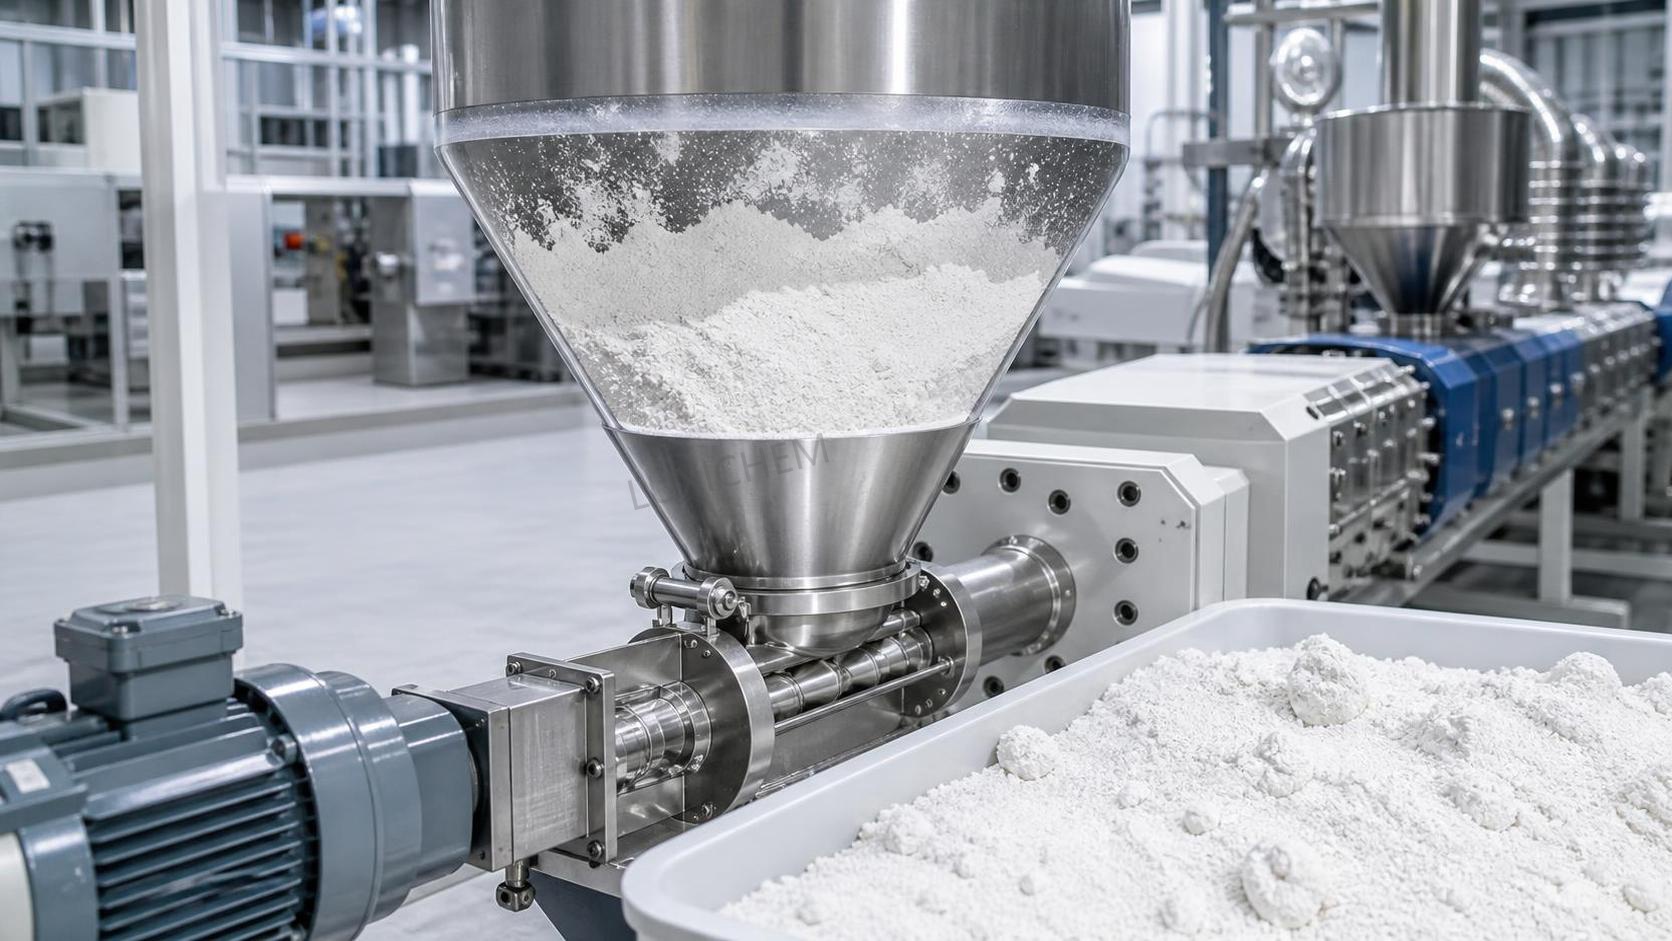
PVCラインの周辺で作業した経験がある人なら、「小さな」原料問題がどれほど厄介な事態に発展するかをご存じでしょう。ミキサーは正常に見え、フィーダーも通常どおり始動します。しかしその後、ラインが不安定になり始めます。出力が変動し、溶融が遅れ、電流値が不安定になり、完成品の品質にも一貫性がなくなります。多くの場合、その隠れた原因はPVC粉末に含まれる水分です。材料は目視では流動性を保っているように見えるため、過小評価されがちです。しかし、水分がわずかに増加するだけでも、粉末の供給、加熱、圧密、そして加工中の最終的な溶融挙動が変化する可能性があります。
オペレーター、技術者、生産担当者にとって、この関連性を理解することは単なる実験室レベルの問題ではありません。機械の安定性、スクラップ率、清掃頻度、そして現場での作業に対する信頼感に直接影響します。水分管理を怠ると、原料の状態が確認されるずっと前に、まず工程上の問題として現れることがよくあります。そのため、警告サインと是正方法を理解することは、多くの時間を節約するのに役立ちます。
PVC粉末に含まれる水分は見過ごされがちですが、供給の不安定、溶融不良、加工結果のばらつきをすぐに引き起こす可能性があります。化学品製造に携わるオペレーターやユーザーにとって、少量の水分であっても材料の流動性や製品品質にどのような影響を与えるかを理解することは不可欠です。本記事では、PVC加工をよりスムーズで安定したものにするため、水分の根本原因、一般的な警告サイン、実践的な管理方法について説明します。
なぜ水分はPVC粉末の挙動をこれほど急速に変化させるのか
PVC粉末は微細な粒子状材料であり、微粉末は水に対して非常に敏感です。水分が粒子間に薄い液体架橋を形成すると、粉末は清潔で乾燥した、自由流動性のある樹脂としての挙動を失います。その結果、凝集したり、不均一に圧密されたり、ホッパーの壁、搬送ライン、計量スクリュー、供給口に付着したりすることがあります。
乾燥状態では、粉末粒子はより予測しやすい動きをします。かさ密度は比較的安定し、計量が容易になり、機械にはより均一な材料が供給されます。水分が加わると、挙動は一度に複数の方向へ変化します。粉末がホッパー内でブリッジを形成したり、閉塞が解消された後に不規則に流れ出したり、金属表面に堆積したりする可能性があります。つまり、フィーダーの設定を変えていなくても、ラインには一定量の材料が供給されなくなります。
これは、PVC加工が一貫性に大きく依存しているため重要です。溶融は単なる加熱現象ではありません。機械的エネルギー、温度、配合バランス、滞留時間がすべて連動した結果です。供給が不安定になれば、溶融も不安定になります。
水分が生産現場での供給問題を引き起こす仕組み
オペレーターは通常、水分の存在を考える前に供給の問題に気づきます。ラインには次のような症状が1つ以上現れることがあります。
- フィーダーの出力が不規則、またはスクリュー充填が不安定になる
- 粉末がホッパー内や供給口周辺に付着する
- ブリッジが断続的に発生し、材料が突然まとまって流れ出す
- 流れが不均一になることで、予期しない場所に粉じんの堆積が増える
- 手作業によるたたき出しや介入が頻繁に必要になる
なぜこのようなことが起こるのでしょうか。湿った粉末は均一に沈降しません。ある部分ではより強く圧密され、別の部分では柔らかい凝集体を形成します。重量式または容積式フィーダーは、材料が再現性のある状態で流れる場合にのみ、適切に機能します。水分がその流動パターンを妨げると、出力は粉末を制御するのではなく、粉末の状態を追いかけるようになります。
高スループットのラインでは、これが連鎖反応を引き起こす可能性があります。機械への材料供給量が短時間少なくなり、その後多くなり、再び少なくなります。バレルへの充填状態が変化し、モーター負荷が変動し、熱プロファイルが理想的な範囲から外れ始めます。フィーダーの問題に見えたものが、実際には原料のコンディショニングに関する問題である可能性があります。
なぜ供給の不安定に続いて溶融不良が起こりやすいのか
PVC加工における溶融には、樹脂と添加剤が制御された状態でエネルギーを吸収することが必要です。水分が存在すると、通常、2つの要因がこのプロセスを妨げます。
第一に、水はドライブレンド成分の均一な分散を妨げます。粉末がケーキングや偏析を起こし始めると、添加剤が期待どおり均一に分散されなくなる可能性があります。これにより、潤滑バランスと熱吸収に影響が生じます。第二に、投入されたエネルギーの一部が、粒子間の均一な相互作用や溶融の進行に十分投入されず、水分への対応に実質的に消費されます。
その結果、溶融の遅れ、通常より広い加工範囲、またはバッチごとに変動する溶融ピークとして現れることがあります。実際の現場では、材料が期待される状態に達するまで、より長い時間またはより大きなエネルギーを必要とすることに気づくかもしれません。ラインは稼働し続けても、工程が「扱いにくい」状態になることがあります。温度やスクリュー速度の小さな変化が、通常より大きな影響を突然引き起こします。これは、材料が乾燥した予測可能な粉末システムとして挙動しなくなっているサインであることが多いです。
押出またはコンパウンド工程では、溶融不良が製品の表面外観の低下、粗さ、光沢の低下、機械的特性のばらつき、または生産ロット間の差として現れることがあります。深刻な場合、溶融不足の材料が後工程の性能を損ない、不合格率を高める可能性があります。
多くのユーザーが見逃す初期警告サイン
すべての水分問題が明確な形で現れるとは限りません。オペレーターが目に見える凝集を待つ頃には、工程はすでに影響を受けている可能性があります。初期の兆候は通常、より微妙です。
- 通常の設定にもかかわらず、ホッパーが不均一に空になる
- 電流値またはトルクの変動が通常より大きくなる
- 良好なバッチと比較して溶融タイミングがずれる
- 清掃時に粉末残留物がより強く付着する
- 機械に明らかな変更がないのに製品外観が変動する
有効な習慣の1つは、現在の挙動をラインの「通常のリズム」と比較することです。経験豊富なオペレーターは、測定機器が確認する前に水分問題を感じ取ることがあります。機械の音が変わり、供給パターンが不安定に見え、清掃により多くの手間がかかります。こうした観察を曖昧な印象として片づけるべきではありません。多くのラインでは、それらが最初の実用的な指標となります。
水分は通常どこから来るのか
PVC粉末の水分は、必ずしも1つの重大な出来事に起因するとは限りません。多くの場合、通常の取り扱いや保管条件を通じて徐々に蓄積します。
- 倉庫の湿度管理が不適切である
- 温度変化により袋や容器内に結露が生じる
- 使用前に開封した包装を長時間露出したままにする
- 輸送中または社内搬送時の密封が不十分である
- 湿った壁、濡れた床、または空調されていない空気の近くに材料を置く
季節の変化により、この問題が悪化することがあります。湿度の高い時期には、ある週に良好に加工できた粉末が、同じ配合と設備設定であっても翌週には異なる挙動を示す可能性があります。これは、安定した原料管理が機械設定と同じ程度に重要である理由の1つです。Luxi Chemical (Shandong) Co., Ltd.のように、グローバル供給向けに幅広い化学品を管理する企業は、包装の完全性、保管条件、物流上の規律が後工程での使用性にどのような影響を与えるかを一般的に理解しています。粉末を扱う業界では、これらの要素は二次的なものではなく、工程の信頼性の一部です。
工業用化学品からRifampicin CAS#13292-46-1のような特殊材料まで、複数の製品カテゴリーを扱う企業であっても、同じ運用上の教訓が当てはまります。材料の到着時の状態が、工場内でのその後の工程に影響します。製品が書類上の仕様を満たしていても、保管や取り扱いによって環境にさらされれば、問題を引き起こす可能性があります。
機械設定を変更する前に確認すべきこと
供給や溶融の問題が現れると、多くのチームはまず温度、スクリュー速度、またはフィーダー速度を調整します。それで一時的に改善することもありますが、根本原因を隠してしまう可能性もあります。工程を急激に変更する前に、材料そのものを確認してください。
まず基本事項から確認します。ホッパー、搬送容器、包装の内部を確認してください。目に見えるケーキングはありますか。粉末が通常より冷たく、または湿って感じられませんか。ライナーや容器の内部に結露の跡はありませんか。開封後に材料が露出していませんか。前回のバッチ以降、天候が大きく変化していませんか。
次に、疑わしいバッチを、可能であれば既知の乾燥したバッチと比較します。材料を交換した後にラインがすぐ安定するなら、水分が有力な原因と考えられます。また、清掃の状況も確認してください。供給部品に通常より速いペースで粘着性のある堆積物が付着している場合、同じ結論を裏付けることがよくあります。
これらの確認は簡単ですが、予防可能な原料問題に合わせて機械を調整してしまうことを防ぐため、非常に有効です。
水分を管理し、安定した加工を回復する実践的な方法
適切な水分管理は通常、1つの対策だけでなく、保管管理、材料の取り扱い、ライン周辺での作業習慣を組み合わせて行います。
保管条件を安定させる
可能な限り、PVC粉末は湿度が管理された乾燥した屋内環境で保管してください。結露を促す温度変動を避けます。床、壁、または外気の流れから水分を吸収する可能性のある場所に材料を置かないでください。
開封済み材料を保護する
包装を開封した後、材料をすぐに使用しない場合は適切に再封してください。湿度の高い環境に長時間さらされると、上流で適切に施された包装の効果がすぐに損なわれる可能性があります。
先入れ先出しを実施する
古い在庫が必ずしも悪いとは限りません。しかし、保管期間が長くなるほど、特に取り扱い条件が安定していない場合には、水分を吸収する可能性が高まります。適切な在庫ローテーションにより、予期せぬ問題を減らせます。
搬送・供給設備を点検する
水分の影響を受けやすい粉末は、ホッパーの設計、密封状態、搬送方法の弱点を明らかにします。滞留部、粗い表面、または不十分なカバーが問題を悪化させる可能性があります。
必要に応じて材料をコンディショニングする
操業上可能であれば、事前のコンディショニングまたは制御乾燥によって使用性を回復できる場合があります。ただし、その方法は材料と工程の要件に適合させる必要があります。過度な対策は、静電気の蓄積や取り扱い性の変化など、新たな問題を引き起こす可能性があります。
問題を悪化させる一般的なミス
よくあるミスの1つは、粉末がまだ流れているため、十分に乾燥しているはずだと考えることです。もう1つは、溶融を強制するために温度を上げすぎることです。これにより症状は一時的に抑えられても、工程の別の部分で熱的負荷が増加する可能性があります。
オペレーターは、現場の清掃・衛生状態を見落とすこともあります。洗浄エリアの近くに開放容器を置くこと、搬送箇所の密封が不十分であること、湿った圧縮空気の環境などは、いずれも問題の再発に寄与します。同じラインで供給の不安定が繰り返し発生する場合、答えは配合ではなく周辺環境にある可能性があります。
最後に、購買、倉庫、生産部門間の情報共有を無視しないでください。入荷した時点から材料の取り扱い方針を統一しておくと、水分問題はより簡単に防止できます。
PVC粉末の性能をより確実に捉える方法
PVC粉末の供給が悪い、または溶融が不安定な場合、問題が目に見える形で現れる機械に注目しがちです。しかし、工程はそれより前の保管、包装、輸送、ライン周辺での露出から始まっています。水分は、それらすべてをつなぐ、見落とされやすい要因です。
ユーザーやオペレーターにとって最も効果的なアプローチは、理論的というより実践的なものです。初期兆候に気づき、機械設定を追い込む前に材料の状態を確認し、粉末の保管と取り扱いをより厳格に管理してください。これらの対策は、ダウンタイムを減らすだけではありません。工程全体の予測可能性を高めます。これは、PVC生産にまさに必要なことです。
日々の操業において、出力をスムーズにし、品質を安定させるのは一貫性です。乾燥した、適切に管理されたPVC粉末は、工程が意図どおりに機能するための条件を整えます。いったん水分がシステムに入り込むと、供給や溶融の問題が発生するのは時間の問題です。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

