


ニュース
PVC SG5樹脂:パイプ、プロファイル、継手におけるK値の意味
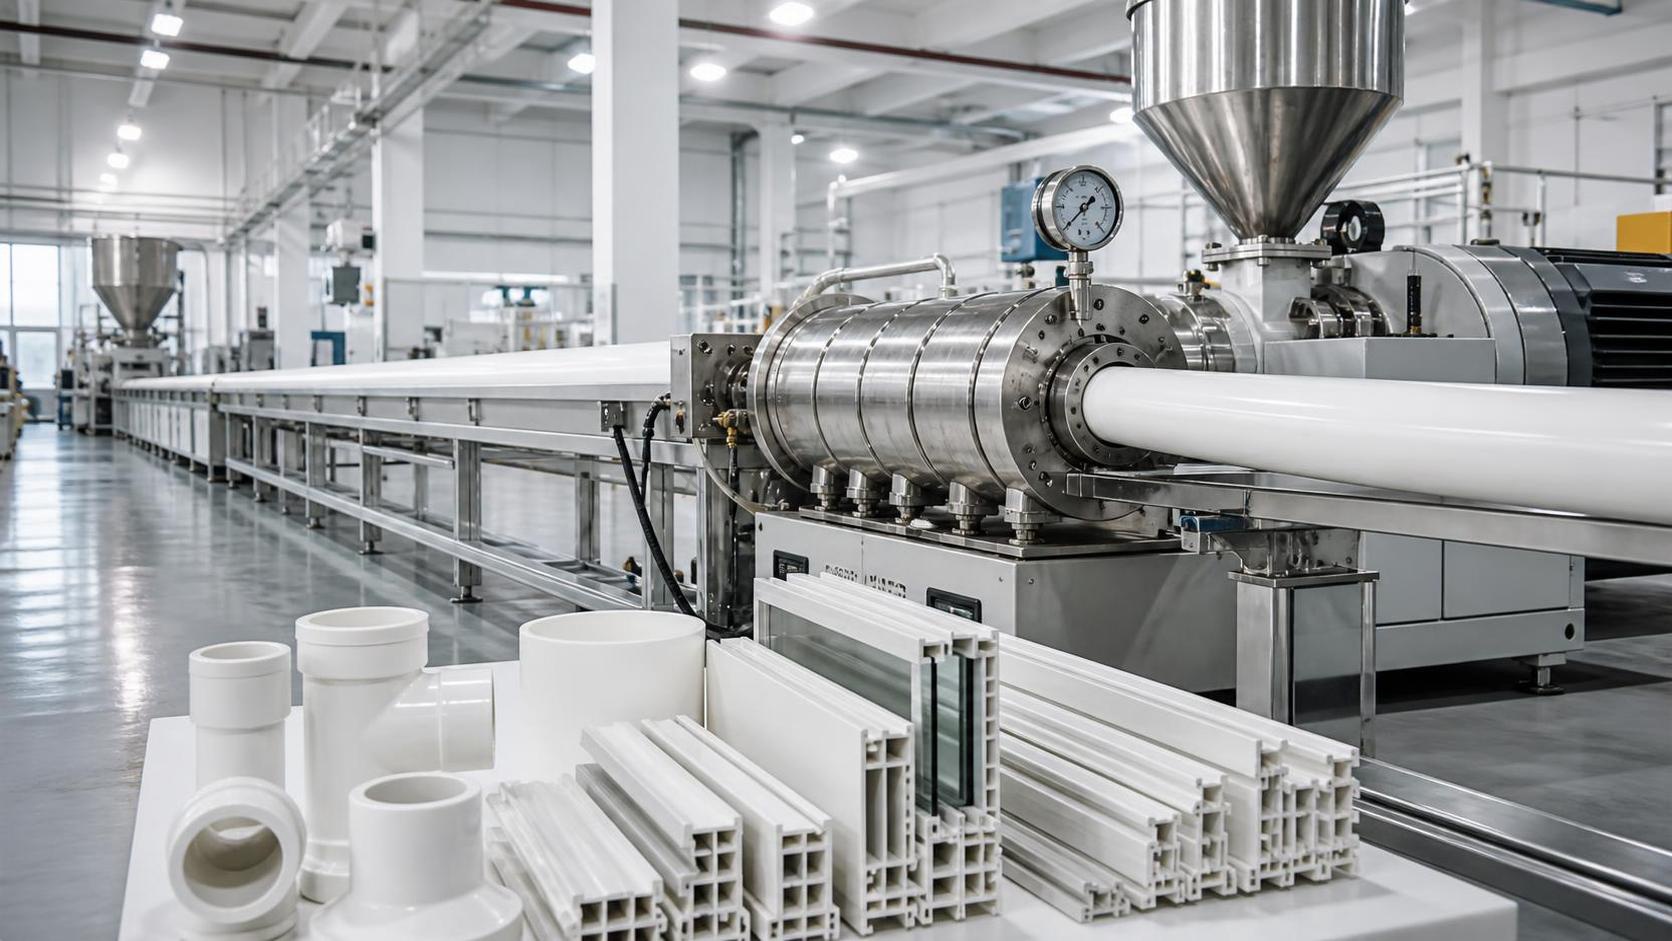
パイプ押出ラインは、ほとんどのシフト期間で安定して稼働していたにもかかわらず、その後、小さくてもコストのかかる警告兆候を示し始めることがあります。ダイ圧力が上昇傾向を示す、表面のきれいな仕上がりが失われる、パイプ剛性にばらつきが感じられる、あるいは同一コンパウンドで製造した継手に不均一な融着が見られる、といったものです。多くの工場では、まず潤滑剤の配合量、バレル温度、またはスクリュー速度を変更します。これらの調整は一時的に役立つ場合がありますが、必ずしも問題の根本原因に対処できるとは限りません。
よくある問題は、樹脂グレードが、分子量範囲および加工特性が定義された材料としてではなく、一般的なPVC材料として扱われていることです。硬質パイプ、プロファイル、射出成形継手において、K値は配合を変更する前に注意を払うべき実用的な指標の一つです。PVC SG5樹脂を正しく選定し、理解し、取り扱うことで、加工性と最終的な機械的性能の実用的なバランスが得られます。検討せずに代替すると、使い慣れた配合であっても制御が難しくなる可能性があります。
「SG5」の背景にある生産上の課題
懸濁PVCグレードは、一般にK値カテゴリーによって識別されます。K値は溶液中におけるPVCの粘度挙動に関連し、分子量の間接的な指標として用いられます。通常、K値が高いほどポリマー鎖が長く、分子量も高くなります。この違いは、溶融体の抵抗性、ゲル化挙動、機械的特性、および加工中に必要となるエネルギー量に影響します。
PVC SG5は一般に、中程度のK値を持つ懸濁樹脂として位置づけられ、硬質PVC用途で広く使用されています。パイプ、窓用および建設用プロファイル、電線管、シート、多くの継手用配合に適していると考えられています。ただし、「適している」ことは、すべてのSG5ロット、すべてのコンパウンド設計、すべての加工条件が同一の挙動を示すことを意味しません。樹脂特性、添加剤パッケージ、水分状態、設備設計、および用途製品は相互に影響します。
日常的な材料選定において有用な問いは、袋にSG5と表示されているかどうかだけではありません。より重要なのは、樹脂の分子量レベルおよび物理的状態が、製品に求められる剛性、融着ウィンドウ、吐出量、および表面品質のバランスに適合しているかということです。
K値がライン上で顕在化する理由
硬質PVCにおける加工は、通常の熱可塑性樹脂の意味で単に溶融するだけではありません。PVC粒子は、熱損傷を避けながら加熱、混合、圧密化され、均一な溶融体へと融着されなければなりません。分子量は、この過程における樹脂の応答に影響します。
比較的高分子量の樹脂は、より強い溶融体抵抗をもたらし、特定の機械的要求を満たすのに役立つ場合があります。一方で、望ましい融着状態に到達するためには、より大きなせん断、熱入力、または滞留時間の制御が必要になることがあります。設備または配合が十分な有効加工エネルギーを供給できない場合、コンパウンドには不完全な融着、粗さ、外観不良、または成形部品における不良なウェルドライン挙動が現れる可能性があります。
一方、低分子量の樹脂は加工しやすい場合がありますが、溶融強度を変化させ、耐圧用途または荷重支持用途で重要な特性に影響する可能性があります。実用上の目的は、最高または最低のK値を追求することではありません。製品設計とプロセスウィンドウが対応できるグレード範囲内で運用することです。
このため、名目上のラベルが類似していても、樹脂供給元の変更が認識されることがあります。異なる粒子構造、かさ密度、揮発分含有量、またはロット間のK値分布は、材料の流動性および融着タイミングを変化させる可能性があります。ラインチームが温度を上げるだけで対応すると、結果として誤った判断につながることがあります。表面は一時的に改善しても、熱安定性の許容範囲が狭くなる可能性があるためです。
よくあるトラブルシューティング:圧力上昇とパイプ表面の悪化
より判断が難しい生産状況の一つは、押出圧力が徐々に上昇し、吐出量が不安定になり、パイプ表面がつや消し状またはわずかに不均一になる場合です。これは原材料の納入変更後、配合調整後、または明確なきっかけなしに発生することがあります。特にダイが長期間稼働している場合、直ちにダイを原因と考えたくなります。
設備を分解する前に、考えられる原因を切り分けてください。複数の異なる問題が似た症状を引き起こす可能性があるため、体系的な確認は通常、時間の節約につながります。
まず材料の識別情報を確認する
樹脂グレード、ロット識別情報、保管状態、および受入記録を確認してください。「同じPVC」や「標準的なパイプ用樹脂」といった非公式な説明だけに依存してはいけません。K値範囲、見掛けかさ密度、揮発分、粒子特性、および記載されている加工ガイダンスについて、サプライヤーの技術情報を確認してください。PVC SG5では、これらの詳細により、樹脂が以前の生産ロットで使用した材料と同様に挙動すると期待できるかを説明できます。
保存サンプルがある場合は、同一の試験方法で現行ロットと以前の安定ロットを比較してください。目的は、単一の値に基づいて一方のロットを良品または不良品と断定することではありません。ドライブレンド、可塑化、または押出応答を変化させる可能性のある有意な差異を特定することです。
次にドライブレンドの状態を確認する
硬質PVCの加工問題は、多くの場合、材料が押出機に到達する前に始まります。添加剤分散不良、加工助剤または潤滑剤の吸収不完全、過度なブレンド温度、不均一な冷却は、いずれも融着挙動を変化させる可能性があります。かさ密度の異なる樹脂はミキサー内での占有状態を変え、粉体中への添加剤の分散方法に影響を与える場合があります。
ホットミックスの排出状態およびコールドミックスの冷却状態が、確立された配合運用と一致しているかを確認してください。流動性のあるブレンドが自動的に適切に調製されていると仮定せず、粉体の流動を検査してください。過度な凝集物、異常な粉じん発生、または高いままの粉体温度は、押出条件を変更する前にブレンドを見直すべき初期シグナルとなることがあります。
最終外観だけでなく融着指標を比較する
外観は重要ですが、遅行指標です。可能な場合は、融着および熱挙動を監視するための通常の社内手法を用いてください。これには、混合中のトルク挙動、融着に関する試験室チェック、ゲル化評価、または押出機負荷および溶融圧力傾向の比較が含まれる場合があります。正確な試験方法は施設によって異なりますが、原則は同じです。コンパウンドが融着不足なのか、過度にせん断されているのか、あるいは単に異なるレオロジーバランスに応答しているのかを判断します。
圧力が上昇する一方で溶融品質にばらつきが見られる場合、一度に複数の大きな変更を加えることは避けてください。スクリュー速度、すべてのバレルゾーン、ダイ温度、潤滑剤添加量を同時に調整すると、真の原因を特定できなくなります。管理された変更を一つ行い、応答を記録し、定義済みの基準値と比較してください。
SG5樹脂をパイプ、プロファイル、継手に適合させる
同一の樹脂グレードを異なる用途に使用できますが、許容されるプロセスウィンドウは大きく異なる場合があります。
パイプ押出では、適切に構成された設備において不必要に加工困難になることなく硬質用途を支えられる分子量レベルを持つため、PVC SG5が選ばれることが多くあります。最終結果は、安定剤の選定、加工助剤の添加量、必要に応じた耐衝撃改質、充填剤処理、潤滑バランス、およびダイ設計に大きく依存します。樹脂は基盤であり、完全な配合ではありません。
プロファイル押出では、溶融体が複雑なダイ形状を満たし、キャリブレーション工程を通じて形状を維持する必要があるため、小さな変動により敏感になる場合があります。丸パイプ用ダイで問題なく稼働するコンパウンドでも、多孔プロファイルダイでは同じ表面品質や寸法制御を得られないことがあります。このため、一般的なグレード説明だけに頼るのではなく、実際の製品形式で樹脂性能を評価する必要があります。
継手、特に複雑な成形部品では、溶融流動の前面が合流する領域における流動一貫性および融着品質に重点が移ることがよくあります。充填しやすいように見える材料でも、弱そうなウェルド部や不安定な収縮を生じさせる場合は、自動的に最適な選択肢とはなりません。PVCは過度な熱履歴にさらされると劣化する可能性があるため、加工温度と滞留時間には細心の注意が必要です。
あらゆる不均一性に対する最初の対策として温度を用いない
融着が不完全に見える場合、バレルまたはダイ温度を上げることは一般的な対応です。この調整が適切な場合もありますが、推測ではなく根拠に基づいて行うべきです。PVCの熱加工ウィンドウは限られており、追加の加熱は別のリスクを伴います。すなわち、変色、臭気、プレートアウト、表面品質の低下、または段階的な劣化です。
より信頼性の高い手順は、設定値を変更する前に、材料状態、ドライブレンドの一貫性、供給安定性、スクリュー状態、および実際の温度制御を確認することです。特にセンサー、ヒーター、または冷却システムにずれがある可能性がある場合は、表示温度が実際のゾーン状態と一致しているかを確認してください。スクリーンパック、アダプター、またはダイ流路に、樹脂挙動とは独立して圧力を上昇させる堆積物が蓄積していないかを調べてください。
潤滑剤の変更にも慎重さが必要です。内部潤滑と外部潤滑は、異なる方法で融着タイミングおよび金属離型に影響します。高トルクを解消するために潤滑剤を増やすと融着が低下する可能性があり、融着を促すために潤滑剤を減らすと、付着または熱応力が増加する可能性があります。正しい方向性は、普遍的な規則ではなく、観察された挙動と既存配合によって決まります。
回避可能なばらつきを防ぐ受入・保管の詳細
正しく選定された樹脂であっても、受入および保管の運用が不十分であれば加工が難しくなる可能性があります。袋入りまたはバルク材料は、汚染、過度な湿気への曝露、他グレードとの混同から保護してください。サイトの通常の管理プロセスに従って使用承認されるまで、樹脂ロットを明確に分離してください。開封済みの袋を保管場所へ戻す場合は、すべての白色粉体材料を互換可能なものとして扱うのではなく、注意深く識別してください。
複数の化学材料を同時に購入する施設では、PVCの取扱い以外でも分離管理が重要です。関連しない材料は明確に識別し、それぞれの取扱要件に従って保管する必要があります。例えば、ヨウ化カリウム CAS#7681-11-0のような補助化学品を調達する場合、同じ購買出荷便で到着したという理由だけで、PVC材料エリアに持ち込んだり、樹脂在庫と混在させたりしてはいけません。ワンストップ購買は発注を簡素化できますが、材料識別および保管規律に代わるものではありません。
新しい樹脂ロットを通常生産に投入する前に、全面的に直ちに切り替えるよりも、短時間の管理された試験の方が通常は有用です。供給挙動、トルクまたは負荷パターン、圧力安定性、表面状態、および寸法応答を観察できるだけの材料を運転してください。比較中は、配合の残りの部分および運転条件をできるだけ安定に保ってください。これにより、試験結果を経験談ではなく有用な情報にできます。
名目上類似する樹脂を直接代替品として扱うべきではない場合
同じ懸濁PVCファミリー内の製品を比較することは合理的ですが、用途に厳しい機械的、外観、または寸法要件がある場合、直接代替には慎重に取り組むべきです。K値範囲の差は、要因の一部にすぎない可能性があります。粒子の多孔性は添加剤吸収に影響し、かさ密度は供給および混合に影響することがあり、熱安定性挙動は使用可能な加工ウィンドウに影響する可能性があります。
変更は配合調整によって対応できる可能性がありますが、それは調整が常に必要または望ましいことを意味しません。生産ラインがすでに狭い融着限界または熱限界付近で稼働している場合、大幅なプロセス変更を必要とする樹脂は、価値よりも大きなリスクを生む可能性があります。このような状況では、実証済みの一貫性を持つ材料を維持するか、変更を確定する前に正式な適格性評価試験を実施する方が、より良い判断となることがよくあります。
次の判断を行うための実践的な方法
パイプ、プロファイル、または継手に予期しないばらつきが見られる場合は、温度上昇ではなく根拠から始めてください。樹脂の識別情報および関連技術データを確認してください。可能であれば、現行ロットを安定した基準ロットと比較してください。ドライブレンドの調製と材料保管を見直してください。圧力、トルク、吐出量、表面状態、および寸法挙動を、個別の測定値ではなく、一つの連動したプロセスとして監視してください。
PVC SG5は、一般的な押出および成形作業に適した実用的な分子量範囲にあるため、多くの硬質PVC用途で依然として有用なグレードです。そのK値は、購買時だけに考慮する数値ではなく、加工ガイドおよび製品性能を示す手がかりとして扱うべきです。この違いを理解すれば、材料変更をより容易に評価でき、トラブルシューティングはより体系的になり、最初の問題を解決しようとして不要な配合変更が第二の問題を引き起こす可能性を低減できます。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

