


ニュース
PVCペレットとPVCパウダー:どちらの形態が押出成形プロセスに適していますか?
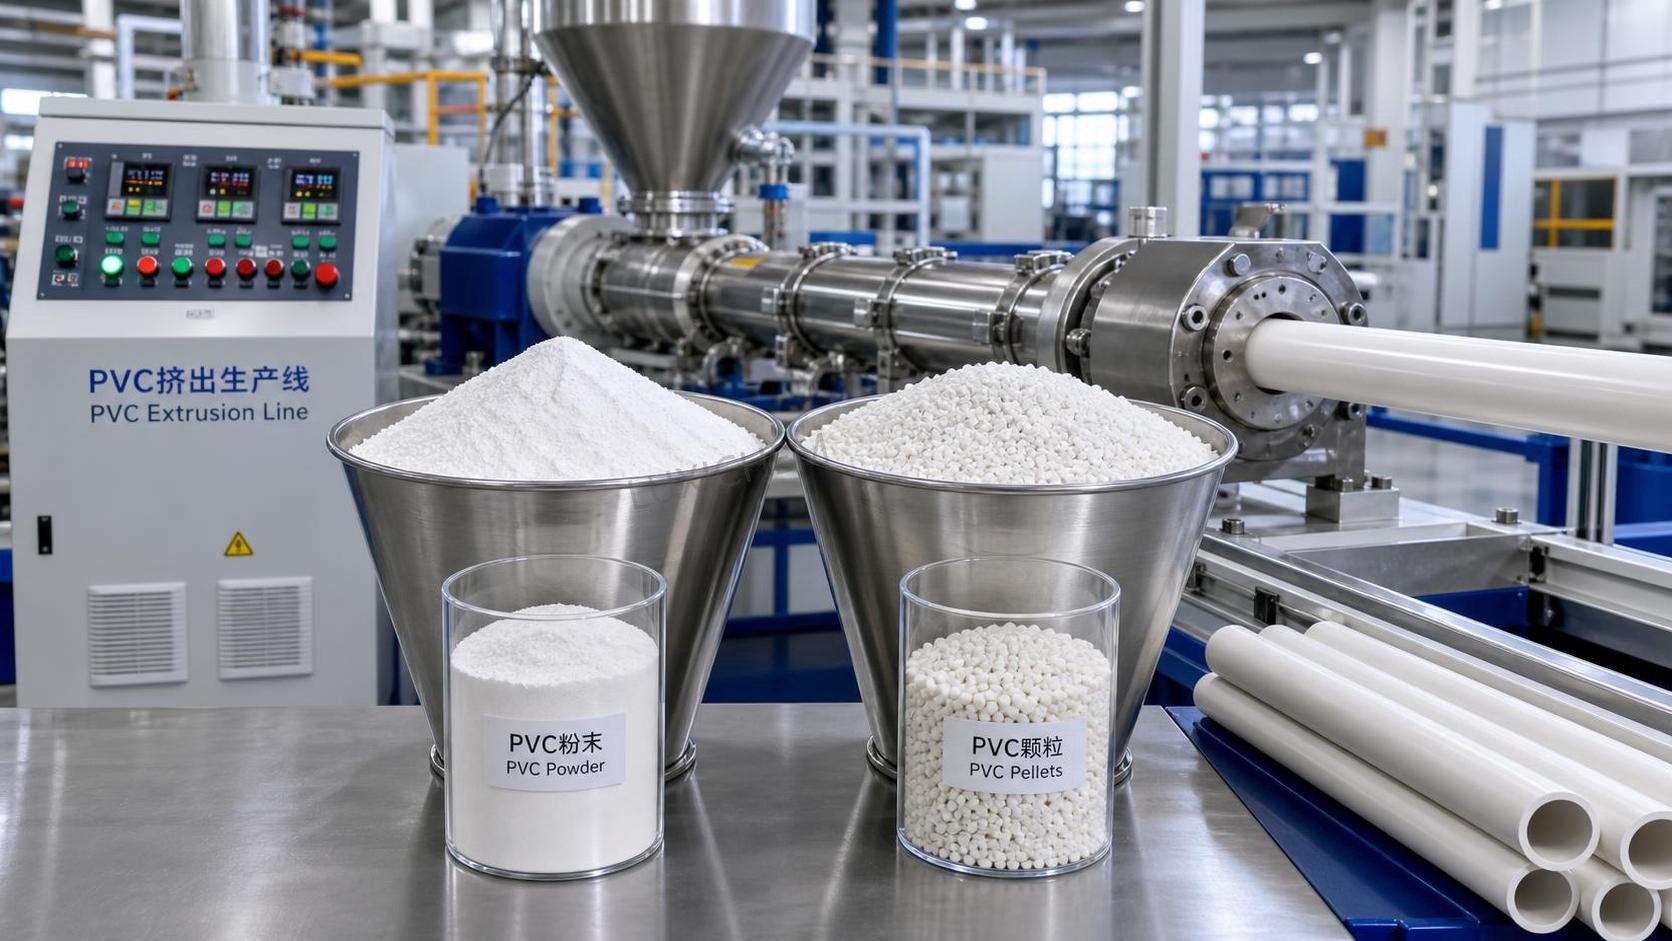
多くの場合、問題は、順調に稼働しているはずのラインがうまく動かないという状況から始まります。押出機は設定され、ダイも明らかに詰まっているわけではなく、配合も見慣れたものです。それでも供給が変動し、溶融圧力がずれ、完成したプロファイルやパイプの一貫性が期待どおりになりません。多くの工場では、このような問題から、理論的というより実務的な疑問が生じます。材料は粉末で供給すべきなのか、それともペレットのほうが工程を管理しやすいのか、という疑問です。
この問題が重要なのは、押出成形のトラブルが小さなまま収まることはほとんどないからです。不安定な供給は、出力のばらつき、立ち上げ時の廃棄量の増加、清掃時間の長期化、あるいは本来必要のないほどのオペレーターによる細かな監視につながる可能性があります。pvc pelletsとPVC粉末を比較する際に有効なのは、どちらの形態が普遍的に優れているかを問うことではありません。実際の押出設備、製品形状、混合方法、そして現場の日々の運転習慣に、どちらの形態が適しているかを問うことがより重要です。
判断が難しくなりやすいポイント
多くの材料評価が複雑になるのは、ペレットと粉末が、単に形状だけが異なる同じものとして語られがちだからです。実際には、保管に入った瞬間からダイを出るまで、両者の挙動は異なります。すでに時折サージングが発生しているライン、粉じんへの懸念があるライン、色替えに時間がかかるライン、または周囲環境の影響を受けやすいラインで材料を検討している場合、PVCの形態はこれらの問題を軽減することもあれば、より目立たせることもあります。
PVC粉末は、ドライブレンド、配合調整、または融着前の添加剤の直接的な管理に柔軟性を求める加工業者に選ばれることが多くあります。粉末の取り扱いを前提に設計され、上流でのコンパウンド工程が通常のプロセスに組み込まれている操業に適しています。一方、ペレットは、社内でのブレンド調整よりも、供給の安定性、よりクリーンな取り扱い、簡単な搬送が重視される場合に好まれることが多くあります。
難しいのは、どちらの選択肢も書類上は妥当と思えることです。押出ラインが通常苦労するポイント、すなわち供給、溶融、吐出量の安定性、保管、清掃、段取り替えの観点から比較すると、答えはより明確になります。
供給挙動は通常、最初の決定要因となる
ラインで不安定な供給が発生してきた場合、材料形態には細かく注意を払う必要があります。粉末はホッパー内でブリッジを形成したり、不均一に圧密したり、振動、湿度、ホッパー形状により急激に挙動が変化したりする可能性があります。粉末向けに構築されたシステムであれば管理できる場合もあります。しかし、粉末の流動性に最適化されていないシステムでは、小さな中断が後になって寸法のばらつきや圧力変動として現れることがあります。
ペレットは一般に、ビン、ローダー、供給口をより予測どおりに通過します。これは、すべてのペレット化PVCグレードが完全に運転できるという意味ではありませんが、通常、バルク流動における変動要因が少ないことを意味します。オペレーターの介入を減らそうとする評価担当者にとって、これはしばしばpvc pelletsを支持する最初の有力な理由になります。
それでも、ライン構成は重要です。ドライブレンド処理を前提に設計された二軸スクリュー設備では、供給形態を考慮して選定された設備、スクリューデザイン、熱プロファイルによって、粉末から良好な性能を引き出せる場合があります。その場合、ペレットに切り替えれば自動的に出力が改善するとは限りません。材料だけでなく、機械も併せて検討する必要があります。
溶融は温度だけの問題ではない
評価でよくある誤りの一つは、比較を溶融温度だけに限定することです。より重要なのは、材料がどのように融着に達するか、そしてそれが安定して行われるかどうかです。粉末は通常、より大きな実効表面積を持った状態で工程に入り、ペレットとはせん断や熱入力に対する応答が異なる場合があります。これは、特に加工業者がドライブレンド設計を通じて融着挙動に直接影響を与えたい配合では有用です。
ペレットは押出ラインに到達する前に、すでにコンパウンドおよびペレット化の工程を経ています。そのため、より均一な初期状態を提供することが多くあります。実務上、これはラインが小さな供給変動の影響を受けにくくなり、より安定した溶融物の流れを生み出す助けになります。長期生産を行い、配合の柔軟性よりも再現性を重視するラインでは、ペレットによって日常の操業が簡素化されることがよくあります。
ただし、トレードオフがあります。安定剤、潤滑剤、充填剤、顔料を社内で調整することが工程上必要であれば、粉末のほうが押出前に微調整できる余地があります。特定のコンパウンドグレードを調達しない限り、ペレットではその自由度が低くなります。
清掃と工場環境が判断を左右する場合
選択が押出機によって決まるとは限りません。建物や工場環境によって決まる場合もあります。
PVC粉末は、特に材料の移送が頻繁な施設では、荷下ろし、搬送、投入の際に粉じんを発生させる可能性があります。これは、清掃、フィルターのメンテナンスに影響し、場合によっては、取り扱い中に微粉が失われることで材料使用量の正確性にも影響します。ペレットは通常、保管や移動がよりクリーンです。社内物流を簡素化したり、供給ステーション周辺の清掃を減らしたりしようとする操業にとって、これは意味のある利点になります。
湿度と保管条件も重要です。粉末は、時間の経過に伴う充填状態、滞留状態、流動状態の変化により敏感な場合があります。施設の空調管理が一定でない場合、または材料を開封して再利用することが多い場合、粉末の取り扱い手順をより厳格にする必要があります。ペレットも保管上の問題と無縁ではありませんが、日常的な移動や準備においては、問題が少ないことが多くあります。
このため、加工ウィンドウ自体は粉末で許容範囲内であっても、pvc pelletsへ移行するチームがあります。ラインは、より大きな運用負担の一部にすぎないからです。
製品タイプによって答えは変わる
すべての押出用途が同じ点を重視するわけではありません。硬質プロファイルライン、パイプライン、シートライン、ケーブル関連の工程では、それぞれ異なる観点から比較を評価する可能性があります。
出力の安定性と簡単な供給が重要な用途では、ペレットのほうが採用を正当化しやすい場合があります。カスタムドライブレンドに依存し、配合と融着を管理する経験豊富なスタッフがいる場合は、粉末のほうが適している可能性があります。特に、工程がすでに粉末を前提に構築されており、材料形態を変更すると、スクリュー回転数、バレル温度、ダイバランスについて新たな試験作業が必要になる場合は、その傾向が強くなります。
より絞り込んだ問いを立てると役立ちます。工場が主に改善しようとしているのは加工安定性なのか、それとも配合管理を維持することなのか。この一つの違いを明確にするだけで、迷いの大部分が解消されることがよくあります。
試験を複雑にしすぎず比較する実践的な方法
材料形態の選択肢を検討する際、最も有効な比較は、広範で意欲的なものよりも、小規模で規律のあるものです。すべての変数を一度に評価しようとするのではなく、生産上の判断に実際に影響する少数の項目に焦点を当てます。
まず、現在の問題から始めます。問題が供給機の不安定性であれば、供給挙動と出力の滑らかさを基準に試験結果を測定します。問題が頻繁な清掃や粉じんであれば、受け入れからホッパーへの投入までの取り扱い作業を比較します。製品の一貫性が問題であれば、立ち上げ時の第一印象に頼るのではなく、圧力、外観、下流制御の安定性を観察します。
材料形態によってラインの感度が変わるかどうかも確認する価値があります。短時間の試験ではどちらの形態でも十分に運転できるように見えるラインでも、一方の形態が、周囲環境、オペレーターのタイミング、滞留時間の通常の変動に対して、より急激に反応する場合があります。理想的な監視条件下で両方を運転できるとしても、日常的に扱いやすい材料のほうが、より適した選択となることがよくあります。
特定のコンパウンドや安定化に関する検討では、調達部門と技術部門が、上流の配合戦略に影響する関連添加剤や中間体を確認することもあります。その場合、Triphenylphosphine CAS#603-35-0のような材料が、PVCの形態選択の代替品としてではなく、加工安定性や配合設計に関する、より広範な原材料計画の一部として調達に関する議論に登場することがあります。
誤った選択につながる一般的な評価ミス
よくある誤りの一つは、ペレットが常に高品質な選択肢だと考えることです。ペレットは扱いやすいことが多いものの、粉末融着を前提に設計されたラインに最適であるとは限りません。押出システム、オペレーターの作業手順、添加剤戦略がすでに粉末向けに最適化されている場合、ペレットへの切り替えを無理に行うことで、不要な適応作業が発生する可能性があります。
もう一つの誤りは、設計の不十分な粉末取り扱いシステムで生じた問題だけを見て、粉末を評価することです。ブリッジ、粉じん、供給中断が、ホッパー設計、搬送設備、または予備混合の不均一さによって発生しているのであれば、本当に問題なのはシステムであるにもかかわらず、材料形態が原因だと判断している可能性があります。
三つ目の誤りは、下流工程の要件を忘れることです。供給の利便性に重点を置きすぎると、溶融挙動が表面仕上げ、寸法管理、段取り替えの速度を支えられるかどうかを見落とすことがあります。材料形態は、投入時点だけでなく、工程全体を通して評価する必要があります。
では、どちらの形態がより適しているのか
材料の移動を簡素化し、よりクリーンな取り扱いを実現し、通常の工場環境でより予測しやすい供給を行うことを優先するなら、ペレットのほうが有力な選択肢となることが多くあります。ペレットは、取り扱い上の複雑さが少なく、粉末の流動挙動を細かく管理する必要性も少ない、安定した日常生産を求める操業に適する傾向があります。
配合の柔軟性、直接的なドライブレンド、そしてすでに粉末融着を前提に構築された工程の維持を優先するなら、粉末がより実用的な選択肢として残る可能性があります。その環境では、価値は利便性だけではなく、ラインのニーズにより近い形でコンパウンドを調整できる能力にあります。
多くの評価担当者にとって、本当の答えは抽象的な「ペレット対粉末」ではありません。「この特定の押出工程において、どちらの形態が最大の制約を取り除くのか」です。主な制約が保管、搬送、供給にあるなら、ペレットを真剣に検討する価値があります。主な制約がコンパウンドの自由度と融着制御にあるなら、粉末が適切な道であり続ける可能性があります。
最も信頼できる判断は、理想的な状態ではなく、ラインの弱点に材料形態を合わせることから生まれます。押出成形は、完璧な条件下で行われるとは限りません。より適した材料形態とは、シフトが忙しく、周囲環境が理想的でなく、設備が実験室での試験のようではなく通常どおり稼働することを求められているときにも、工程を安定させられる形態であることが多いのです。
そのため、pvc pelletsは運用の簡素化を目的に選ばれることが多い一方、工程のカスタマイズが中心となる場合には、粉末が引き続き価値を持ちます。どちらの形態も普遍的に優れているわけではありません。より適した選択肢は、ラインが実際にどのように運転され、材料が実際にどのように扱われ、工程が長期的にどの程度の調整を現実的に受け入れられるかに合致するものです。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

