


ニュース
射出成形用PVCグラニュール:色調管理、流動性、耐衝撃性
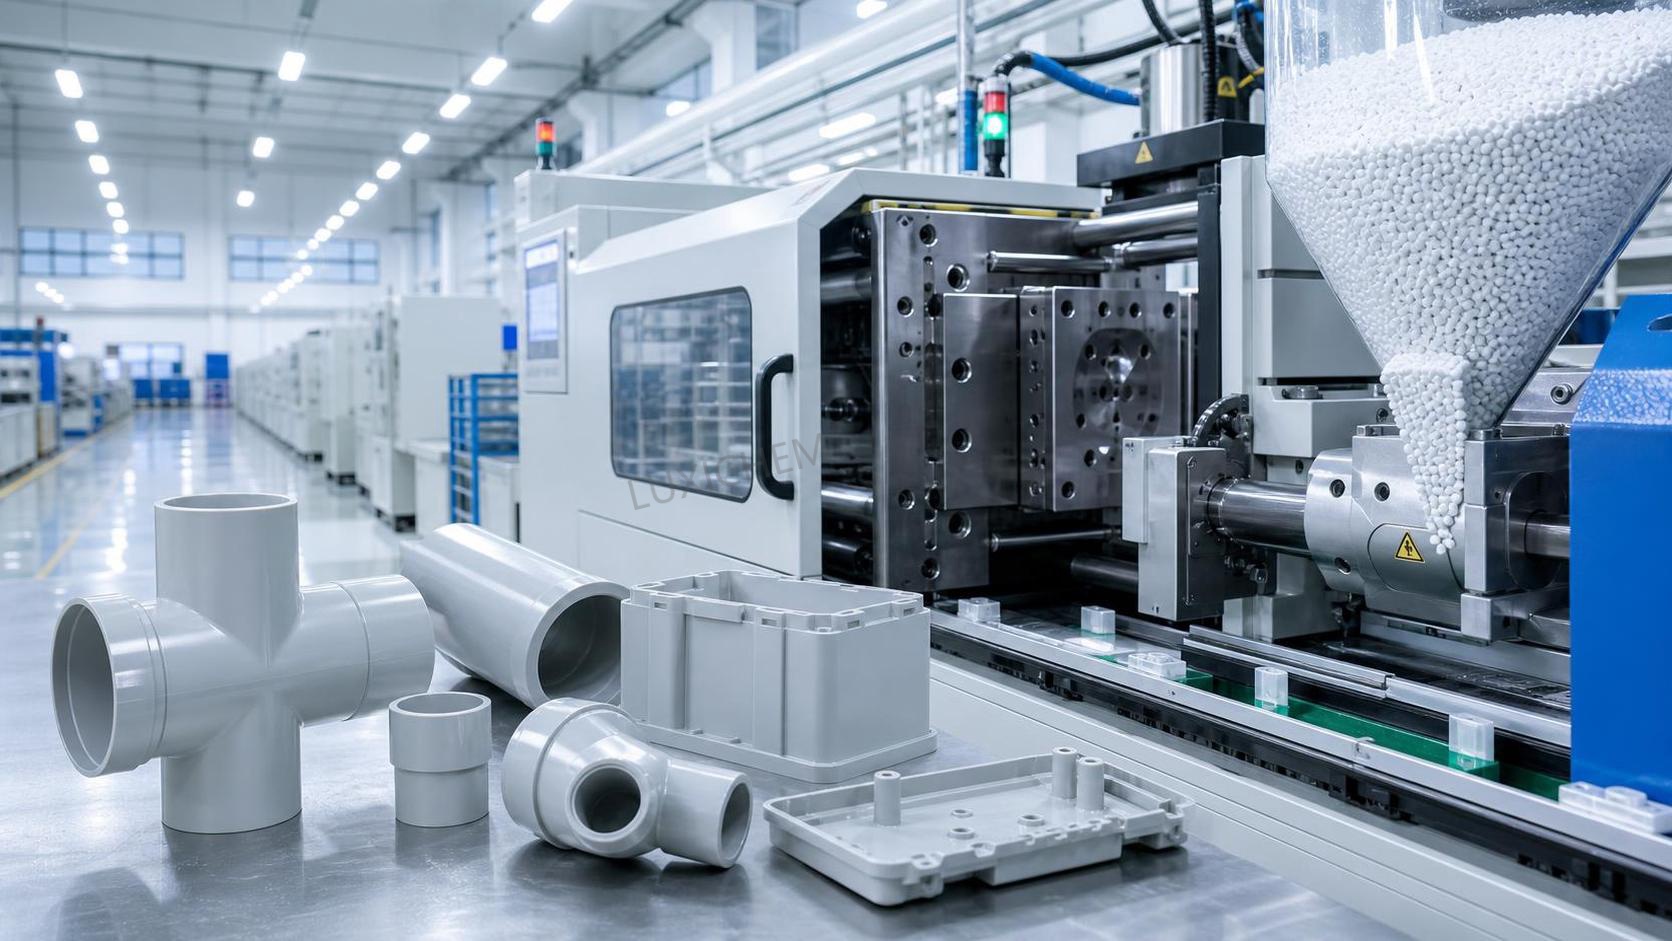
射出成形PVC部品は、まず外観で評価されることが多くあります。ハウジングがきれいに見えるか筋が入っているか、継手が承認済みの色調に一致するかどうか、ハンドルが頑丈に感じられるか落下時に割れるか、といった点です。しかし、これらの結果は部品が検査工程に到達するはるか以前に決まります。PVCグラニュールの配合および均一性から始まり、その材料が熱履歴、せん断、金型充填、冷却、そして生産現場での取扱いにどのように応答するかに左右されます。
硬質PVC射出成形における実用上の目標は、単に溶融する材料を得ることではありません。PVCは、幅広い条件に寛容な汎用樹脂のようには挙動しません。劣化することなく管理された加工ウィンドウ内で融着し、キャビティを充填するのに十分な流動性を持ち、不安定な挙動を避けるために十分な溶融強度を維持し、冷却後に必要な耐衝撃性を発揮する必要があります。したがって、色調管理、流動性、耐衝撃性は、互いに独立した購買仕様ではなく、関連する要素です。
あるロットは公称色としては許容範囲であっても、成形中に黄変を生じる場合があります。別のロットは標準試験で良好な流動性を示しても、薄いリブ、長い流動距離を持つ継手、または多個取り金型では不良となることがあります。高耐衝撃配合は破損に耐える一方で、サイクルタイムの不利や表面光沢の低下を招く場合があります。効果的な材料選定は、グラニュール仕様を実際の部品、金型、成形機、および運転条件と結び付けることから始まります。
色調安定性は、色合わせだけでなく加工の問題でもある
PVC部品の色調ばらつきは顔料分散の問題とされることが多いものの、より難しいケースは不均一な熱履歴に起因します。PVCは過度な熱曝露に敏感です。溶融温度、滞留時間、シリンダー内のデッドスポット、またはせん断発熱が使用可能な範囲を超えると、劣化が始まる可能性があります。初期兆候には、ナチュラルコンパウンドでのクリーム色または黄白色への変化、淡色での黄変、着色部品の鮮明さの低下、濃い筋、重度の場合には黒点や焦げ臭が含まれます。
グラニュール供給者の色調目標は、耐熱安定性とあわせて評価すべきです。管理された実験室条件下で成形したプレートでは問題なく見えても、成形サイクルが長い、ショット量がシリンダーに対して小さすぎる、あるいは金型がより高い射出圧力を必要とする場合、生産部品では色調変化が発生することがあります。このため、ばらのグラニュールまたは単一の成形サンプルだけに基づく色調承認は、誤解を招く場合があります。
電気付属品、管継手、クロージャー、家具部品、外観が見える家電部品など、再現可能な色調が必要な部品では、有用な承認プロセスとして、合意した条件で製作した成形基準プレートを含めます。基準には、目視評価に用いた金型またはプレート形状、加工温度範囲、滞留時間、および照明条件を記載する必要があります。機器による色測定はロット間ばらつきの管理に役立ちますが、光沢、表面テクスチャー、照明によって、同じ測定色であっても見え方が変化するため、目視確認も依然として重要です。
成形機上で徐々に黄色味が増す場合は、通常、直ちに調査する必要があります。充填不良を解決するためにシリンダー温度を上げると、一時的に流動性が改善する一方で、変色を加速させる可能性があります。より適切な対応は、制約が不十分な可塑化、実際の金型温度の低さ、冷たいゲート、不十分なガス抜き、過剰な粉砕材、または部品形状に対して硬すぎる配合のいずれによるものかを特定することです。
黒点を自動的に顔料欠陥として扱うべきではありません。ノズル、スクリューチップ、逆止弁周辺、ランナー、またはシリンダーの隅に滞留した劣化PVCが原因となることがあります。長時間停止後は、パージおよび再起動手順が特に重要です。滞留時間の延長は劣化および腐食性分解生成物のリスクを高めるため、明確な運転計画なしにPVCを加工温度で放置してはなりません。
PVC射出成形用途における「良好な流動性」とは何か
流動性は単一の数値として要求されることが多いですが、実用上の問いは、そのコンパウンドが安全な温度および圧力範囲内で、意図したキャビティを一貫して充填できるかどうかです。その答えは、部品厚み、流動長、ゲート設計、キャビティ数、金型冷却バランス、表面仕上げ、そして射出ユニット自体に依存します。
硬質PVCコンパウンドは一般に、PVC樹脂、安定剤システム、潤滑剤、加工助剤、該当する場合は充填剤、顔料、および耐衝撃改質剤を含む配合済みグラニュールとして供給されます。これらの成分は、材料がせん断下でどのようにゲル化し流動するかを決定します。見かけの流動性が高いコンパウンドは、薄肉部や長い流動経路に対応できる場合がありますが、バリ、ヒケ挙動、ウェルドライン外観、または寸法ばらつきに対してより敏感になる可能性もあります。低流動コンパウンドは肉厚の継手には適していても、狭いゲートを持つ詳細形状部品では加工が困難になることがあります。
日常的な成形においては、極端に高い流動性評価よりも安定した流動性の方が価値があります。安定した流動性とは、シリンダー温度または射出速度をわずかに調整しても、部品重量、バリ、ショートショットのリスク、または色調に不釣り合いな変化が生じないことを意味します。この安定性により、加工者は実用的な運転ウィンドウを得られ、絶え間ない成形機調整への依存を減らせます。
以下のいくつかの兆候は、材料に関連する流動制限と、成形機または金型の問題を区別するのに役立ちます。
- 同じ箇所で発生するショートショットは、金型の低温部、不十分なガス抜き、小さすぎるゲート、または必要な流動長に適さないコンパウンドを示す場合があります。
- 不安定な部品重量は、樹脂流動性だけでなく、ショット制御不良、クッションの不安定、供給の不均一、またはグラニュールの嵩挙動のばらつきを示すことが多いです。
- 温度上昇後に発生するバリは、別の制約を補うために工程が無理に押し上げられていることを示唆します。型締力、パーティングラインの状態、キャビティ圧力、およびゲートバランスを確認すべきです。
- 充填末端付近の焼け跡は、閉じ込められた空気および不十分なガス抜きによって生じることがあります。温度を上げると、解決するどころか外観欠陥を悪化させる場合があります。
- 高い射出圧力にもかかわらず表面転写が不良な場合は、金型温度不足、融着不足、ランナーの制限、または用途に対して過剰な充填剤配合を示す可能性があります。
成形機の選定は重要です。ショット量に対して大きすぎる射出ユニットは、過剰な滞留時間を生じる可能性があります。小さすぎるユニットでは限界近くでの運転が必要となり、せん断が増加して工程安定性が低下する場合があります。スクリュー設計、圧縮比、チェックリングの状態、温度ゾーンの応答はすべて、PVCグラニュールの可塑化に影響します。供給者または配合を変更する場合、初期試験を利用可能な最高温度から始めるべきではありません。制御された温度プロファイル、適度な背圧、記録された変更は、完全充填を急いで達成しようとする試みよりも有用な情報をもたらします。
耐衝撃強度は完成部品で評価する必要がある
耐衝撃性は材料特性として論じられることが多いですが、成形部品の性能はグラニュール配合だけで決まるものではありません。ノッチ、鋭い内側コーナー、ウェルドライン、ゲート痕、穴周辺のニットライン、残留応力、低い使用温度はいずれも実使用時の靭性を低下させる可能性があります。標準化された試験片で良好な性能を示すコンパウンドであっても、完成部品の脆弱な箇所で破損することがあります。
脆性が許容できない用途では、耐衝撃改質PVCグラニュールが一般的に使用されます。たとえば、工具ハウジング、クリップ、ユーティリティボックス、家具部品、射出成形で製造されるプロファイル、保護カバー、および取扱いや設置時の荷重にさらされる継手などです。必要な改質レベルは、一般的な「高耐衝撃」という要求ではなく、予想される使用条件を反映すべきです。安定した温度の屋内に設置される部品と、寒冷な屋外での取扱い、繰り返しの組立応力、または輸送中の衝撃にさらされる部品では、リスクプロファイルが異なります。
そこにはトレードオフがあります。耐衝撃改質を増やすと、硬度、剛性、耐熱性、光沢、流動挙動、およびコストに影響する可能性があります。充填剤の多用は剛性またはコスト目標を支える場合がありますが、配合と分散が適切でなければ耐衝撃性能を低下させる可能性があります。正しい選択は、利用可能な最大の衝撃値であることはまれです。選定した金型およびサイクルで安定性を維持しながら、部品の破損リスク要件を満たす配合です。
新しいグレードを評価する際には、データシート比較よりも、単純で生産に即した確認の方が多くのことを明らかにする場合があります。重要なキャビティ位置から部品を成形します。用途上必要であれば、予想される最低使用温度でサンプルを試験します。ウェルドライン領域および穴やスナップ機構の近傍部も含めます。破断だけでなく、白化、ひび割れ、および永久変形も比較します。部品をねじ、インサート、または圧入で組み立てる場合は、成形直後だけでなく、状態調整後にそれらの作業を評価します。
配合は加工ルートに適していなければならない
成形品向けとして販売されるすべてのPVCグラニュールが互換可能なわけではありません。押出用に開発されたコンパウンドは、射出成形で必要となる融着挙動、流動性、または熱応答を提供できない場合があります。同様に、不透明な工業部品に適した配合が、光沢のある消費者向け部品の外観要求を満たすとは限りません。要求する用途は、「PVC射出グレード」とだけ表現するのではなく、形状および加工条件の観点から伝えるべきです。
材料試験のための有用な技術概要には、部品重量、公称および最小肉厚、最長流動長、ゲートタイプおよびゲート厚み、キャビティ数、目標サイクルタイム、希望する表面外観、色基準、予想使用温度、衝撃曝露、および関連する規制上の制約を含めます。この情報は、流動性の向上、耐熱安定性の改善、より高い耐衝撃性、光沢ばらつきの低減、またはプレートアウト傾向の低減のどれを優先すべきかを判断するのに役立ちます。
複数製品を扱う化学品サプライチェーンでは、カタログ管理にも規律が必要です。カタログ上で製品同士が近くに掲載されていても、加工適合性または用途上の関連性を意味するものではありません。たとえば、Testosterone CAS#58-22-0は別個の化学製品であり、PVC射出成形の配合や材料代替には何の役割もありません。明確な製品識別、ロット文書、および分別保管は、受入れおよび取扱いの誤りを防ぐ基本的な安全策です。
受入れ検査により回避可能な成形問題を防止できる
適切に選定された配合であっても、取扱い条件に一貫性がなければ問題を生じる可能性があります。PVCグラニュールの各納入品はロット文書まで追跡可能であるべきで、承認済みグレード、色調、包装状態、および数量と照合して確認する必要があります。水濡れ、破れ、汚染、または不明確な表示がある袋やバルク容器は、ホッパーに投入する前に隔離すべきです。
PVCコンパウンドは通常、一部の吸湿性エンジニアリングプラスチックと同じような水分感受性を示すものではありませんが、清潔で乾燥した保管は依然として重要です。表面水分および汚染は、シルバー、表面マーク、不安定な供給、または外観不良の一因となる場合があります。開封済みの袋は、ほこり、異種材料、偶発的な粉砕材汚染から保護する必要があります。乾燥を検討する場合はコンパウンド供給者の指針に従うべきであり、不必要または過度な加熱はそれ自体が加工リスクを生じさせる可能性があります。
粉砕材の使用方針には特に注意が必要です。同一グレード・同一色の清潔で追跡可能なランナー粉砕材は、部品および用途に応じて、管理された割合の範囲内で使用できる場合があります。しかし、粉砕材は材料の熱履歴を増加させます。外観重視、高耐衝撃、規制対象、または厳しい公差を要する部品では、少量の添加であっても色調の一貫性、耐衝撃挙動、表面品質、またはロットトレーサビリティに影響する場合があります。重要部品のコスト問題を解決するために、異なる色または由来不明の粉砕材を使用すべきではありません。
配合の影響と工程の影響を分ける試験計画を用いる
材料変更時によくある誤りは、一度に複数の設定を変更することです。同じ試験中にシリンダー温度、射出速度、保圧、冷却時間、金型温度、および材料グレードをすべて変更すると、結果が改善または悪化した理由を特定できなくなります。
より信頼性の高いアプローチは、同等のPVCグレードで実証済みの基準成形機条件から始めることです。溶融準備設定、実際のサイクルタイム、クッション、最大射出圧力、保圧プロファイル、部品重量、外観、および主要寸法を記録します。その後、限定的かつ計画的な調整手順を通じて、新しいPVCグラニュールを評価します。外観上許容可能な1個の部品を求めるのではなく、工程ウィンドウがどのように挙動するかを観察します。
適したグレードを示す最も有用な兆候は、通常の生産運転にわたる再現性、立上げ後の色調変動の少なさ、安定した部品重量、許容可能な圧力要求、きれいな離型、および部品の重要領域における一貫した耐衝撃性能です。10サイクルでは優れた部品を生産しても、長時間運転後に変色、プレートアウト、または変動が始まるグレードは、まだ検証済みの解決策ではありません。
生産チームにとって、適切に適合したPVCグラニュールの実用的価値は、妥協が少なくなることです。材料が金型を充填するために繰り返しの温度上昇を強いたり、収縮を制御するために過度の保圧を必要としたり、生産量を維持するために広範な色調ばらつきを受け入れさせたりしてはなりません。色調安定性、流動挙動、耐衝撃強度をあわせて評価することで、より予測可能な工程と、成形機の終端で単に許容されるだけでなく、本来の使用目的に適した状態を維持する部品が得られます。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

