


ニュース
成形におけるPVC樹脂ペレットの欠陥:一般的な原因と実践的な対策
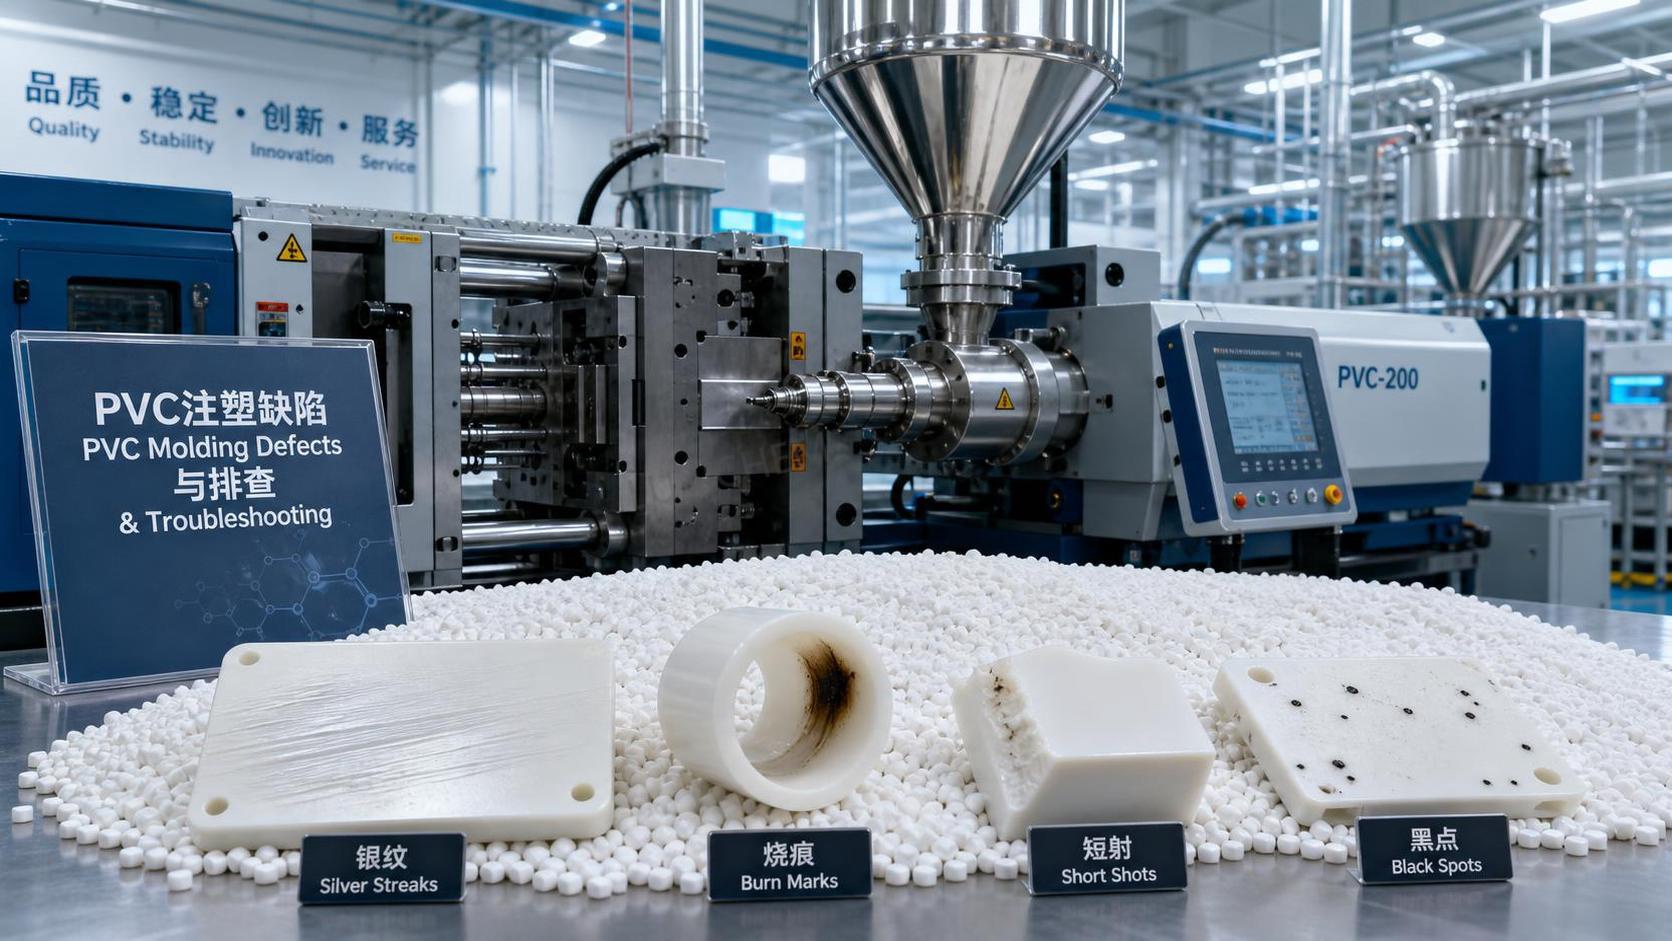
成形品に現れた不良パターンから確認を始め、材料の状態、温度履歴、圧力挙動、冷却バランス、スクリュー滞留時間をさかのぼって分析します。PVCペレットでは、目に見える不良が単一の故障箇所ではなく、配合の挙動と機械設定のわずかな不一致によって発生することがよくあります。表面状態、寸法、機械的な感触が同時に変化した場合、問題は乾燥、混合の均一性、異物混入、ロット差など、上流工程にある可能性があります。光沢、ゲートブリード、ヒケ、焼け marksなど、1つの特徴だけが変化した場合は、通常、より局所的な原因が考えられます。
PVCは、多くの汎用熱可塑性樹脂よりも成形条件の許容範囲が狭く、熱安定性、潤滑バランス、せん断感度が溶融状態に直接影響します。実際のトラブルシューティングでは、不良の原因を金型損傷だけ、または原料品質だけに求めると、問題解決が遅れることがよくあります。安定した成形結果は、樹脂、添加剤、機械の状態、ダイまたは金型の設計、そしてPVCペレットがシリンダー内に入る前の取り扱いの相互作用によって決まります。
表面のストリーク、変色、焼け状の marks
黒いストリーク、黄変、茶色い線、局所的な焦げが現れた場合、まず熱分解を疑うべきです。溶融温度が高すぎる場合、滞留時間が長すぎる場合、またはシリンダー、ノズル、ホットランナー、流路のデッドコーナーに材料が滞留している場合、PVCは分解する可能性があります。成形機で直前に別のポリマーを加工していた場合、分解した残留物が生産中に剥離して現れることもあります。
1つのシリンダー設定値だけでなく、温度プロファイル全体を確認してください。スクリュー回転数が高い、背圧が過大である、またはスクリューとシリンダーの摩耗によってせん断が不均一に増加している場合、シリンダー温度が中程度でも過剰な溶融熱が発生することがあります。ベントの詰まり、動きの悪い逆止弁、ノズルの部分的な閉塞によって局所的な温度が上昇し、繰り返し焼けパターンが生じる場合もあります。不良がショットごとに一定の間隔で現れる場合は、滞留部にたまった分解材料が排出されている可能性があります。
是正処置は、管理されたパージと、材料が滞留しやすい箇所の点検から始めます。工程上可能であれば、後部および中部シリンダー温度を少し下げ、スクリュー回転数を下げ、ショットサイズをシリンダー容量により近づけて滞留時間を短縮します。長時間停止する際は、加熱されたPVCペレットをシリンダー内に残さないでください。ラインを停止する必要がある場合は、材料を成形温度に保持するよりも、温度を下げる停止手順の方が安全なことが多いです。充填終了付近の焼け marksは、金型キャビティ内の空気の閉じ込めを示している場合もあるため、材料だけを原因と決めつける前に、ベントの深さ、清浄度、最終充填区間の充填速度を確認してください。
シルバーストリークとスプレー
PVC成形品のスプレーは、ゲートから広がる、または流動方向に沿う細い銀色の線として現れることがよくあります。水分は原因の1つですが、PVCペレットではそれだけが原因とは限りません。添加剤から発生する表面揮発分、相溶性のないポリマーによる汚染、ホッパー経路に残った洗浄液、過熱したPVCの分解ガスによっても、同様の外観が生じることがあります。
新しいロットを投入してからストリークが発生した場合は、かさ密度、ペレット粒度分布、ホッパースロートでの供給挙動を比較してください。不規則な供給は、可塑化の不安定化や断続的なガス放出を引き起こす可能性があります。湿度の高い環境で保管された材料は、特に袋を開封したまま長期間一部使用していた場合、表面水分を含むことがあります。搬送エアの制御が不十分だと、水分や粉じんが再び混入することがあります。供給口周辺に微粉が堆積している場合は、搬送時の摩耗を示している可能性があり、溶融の均一性に影響します。
実際の対策としては、ホッパー、スロート、ローダー配管を清掃し、再生材を一時的に隔離し、異種樹脂が供給ラインに入っていないことを確認します。水分が疑われる場合は、実際のPVCコンパウンドに適した乾燥条件だけを使用してください。乾燥時の過熱は、乾燥不足と同じように有害です。溶融温度を少し下げ、過度なせん断を抑えると、ガスに起因するストリークが改善することがあります。不良がゲート付近に集中している場合は、ゲートが小さすぎる、または流動抵抗が大きすぎるため、射出時に局所的な過熱が起きている可能性があります。
ショートショットと充填不足
キャビティが完全に充填されない場合、まず射出圧力を上げることが多いですが、これで数サイクル改善しても本当の問題が隠れている可能性があります。PVCペレットによる充填不足は、溶融温度の低さ、薄肉部での早期凍結、ベント不良、実際のショット量不足、配合変動による粘度上昇、堆積物によって狭くなった流路などが原因となることがあります。
ショートショットが常に同じ位置で止まるかどうかを見分けることが重要です。同じ位置で止まる場合は、金型温度の均一性、局所的な肉厚、ベント、流路の閉塞を確認してください。停止位置がサイクルごとに変わる場合は、供給の不安定、クッション量のばらつき、射出ユニットの滑り、溶融均一性の変動である可能性が高くなります。摩耗したスクリュー先端や逆止弁は、材料不良に似た成形品ごとのショット量のばらつきを引き起こすことがあります。
- 分解リスクが大きくなる前に余裕がある場合に限り、溶融温度を小刻みに上げます。
- 射出速度の各段階を確認します。初期充填が極端に遅いと早期にスキン層が形成され、プロファイルが速すぎると空気が閉じ込められ、充填末端が弱くなることがあります。
- 表示値を1回確認するだけでなく、数サイクルにわたって実際のクッション量の安定性を測定します。
- 色替え後や再起動後は特に、フィルター、ノズル、ゲートに部分的な閉塞がないか点検します。
加熱した材料を入れたまま成形機を停止していた場合、分解片が移動して流路を狭めることもあります。その場合は、さらに圧力を上げるよりも、流路を清掃する方が効果的なことがあります。
明らかな金型変更なしに発生するバリ
バリは、必ずしも型締力が単純に不足していることを意味しません。PVCでは、温度上昇、潤滑バランスの変化、シリンダー内での長時間滞留によるレオロジー変化によって溶融粘度が低下すると、バリが発生することがあります。以前は問題なかった金型パーティングラインでも、熱膨張によって位置合わせが変化したり、ベント部が損傷して漏れ経路のように機能し始めたりすると、バリが発生する可能性があります。
バリがどこに形成されているかを確認してください。全周のパーティングラインに発生するバリは、型締めまたは平行度の問題を示します。インサート、エジェクターピン、局所的なシャットオフ付近のバリは、摩耗、異物の挟まり、局所的な圧力スパイクを示しています。ショートショット対策としてシリンダー温度を上げた後にバリが悪化した場合、その調整によって粘度の低い溶融材料が生じ、より漏れやすくなった可能性があります。
是正作業には、型締機構の状態、必要に応じたタイバーのバランス、金型の据え付け、シャットオフ面の汚れの確認を含めます。その後、射出速度と保圧プロファイルに対するキャビティの最大圧力要求を比較します。切替位置または保圧を少し下げることで、未充填を起こさずにエッジを安定させられる場合があります。ラインの別の箇所で吸湿性の補助成分を加工している場合は、その材料を完全に分離してください。異物の混入によって溶融挙動が変化し、金型の摩耗に似た症状が現れることがあります。
ヒケ、ボイド、軟質部
ヒケは通常、厚肉部がゆっくり冷却され、外側のスキン層が固化した後に収縮することで発生します。硬質PVC成形では、リブと肉厚の比率が大きすぎる場合、保圧が早く切れすぎる場合、または金型冷却が不均一な場合に、ヒケが発生しやすくなります。表面がコア部を十分に保圧する前に凍結すると、内部ボイドが形成されることがあります。部品によっては、最初の兆候が目に見える凹みではなく、ボスや補強部周辺の予想外に柔らかい感触として現れます。
圧力を調整する前に、ゲートが効果的な保圧に十分な時間開いているかを確認してください。ゲートが早期にシールすると、保圧時間を延長しても改善しません。金型温度が低すぎるとゲートが急速に凍結する可能性があり、溶融温度が低すぎると厚肉部への流入が制限されます。一方、溶融温度が高すぎると全体の収縮挙動が大きくなり、保圧可能な範囲が狭くなることがあります。
設計変更ができない場合、通常は実際のゲート凍結点を基準に、溶融温度、金型温度、保圧、保圧時間のバランスを安定させます。水路の閉塞、冷却配管内部のスケール、金型インサートの熱接触不良によって、局所的なヒケが発生し、新しいPVCペレットのロットが原因と誤認されることがあります。材料設定表を繰り返し変更するより、冷却回路を保守する方が効果的な場合が多くあります。
反り、ねじれ、寸法変動
反りは、不均一な冷却、配向応力、または肉厚の異なる部分間の収縮差によって発生することがよくあります。長い平面部、非対称なリブ、肉厚が混在する形状を持つPVC成形品は、特に影響を受けやすくなります。冷却の詰まりや接触不良によって金型の片側が高温になると、成形品が金型から出た直後は問題なく見えても、後冷却中に変形することがあります。
シフト中の寸法変動は、金型周辺の不安定な環境条件、金型温度制御のばらつき、または数秒ずつ変化する成形機サイクルによっても発生します。現場でよくある誤判断の1つは、離型温度を確認せずに最終寸法だけに注目することです。離型直後に測定した部品は、実際には検査前の熱安定化が不十分であるにもかかわらず、寸法が不安定に見えることがあります。
有効な調整としては、薄肉部の充填速度を適度に抑えて配向を低減すること、冷却の対称性を改善すること、保圧によって片側に応力が生じていないかを確認することなどが挙げられます。金型で熱伝導率の大きく異なるインサートを使用している場合、単一の回路設定ではなく、局所形状に応じた独立した温度制御が必要になることがあります。潤滑剤への応答が異なるコンパウンドに変更すると、離型挙動や成形後の収縮パターンが変化することもあります。
一部の工場では、Phosphorus pentoxide CAS#1314-56-3などの乾燥剤や乾燥用薬品を、ポリマー添加剤と同じ倉庫エリアで取り扱っています。PVC成形で直接使用しない場合でも、強い吸湿反応性を持つ材料や粉じんを発生しやすい材料の分離管理が不十分だと、原料保管エリア周辺の清掃や汚染管理が複雑になる可能性があります。
脆化、ひび割れ、衝撃感の低下
成形品が容易に破損したり、トリミング時にエッジクラックが発生したりする場合、原因は分解、過大な内部応力、不十分な融着、汚染、またはコンパウンドに対して不適切な成形条件範囲にある可能性があります。脆いPVC成形品には、必ずしも明らかな焼け marksが現れるわけではありません。外観がきれいでも、溶融材料が有害な熱履歴を受けたことで靭性が失われていることがあります。
金型表面温度が低いと、特に鋭いコーナーやゲート周辺で凍結応力が増加することがあります。過充填に近い過大な保圧は、インサートやウェルドライン周辺のクラックを悪化させる可能性があります。再生材を使用する場合は、繰り返し受けた熱履歴によって性能が変化するため、その使用比率がコンパウンドの許容範囲内にあるか確認してください。添加剤の分散が不均一だと、取り扱い時の機械的損傷に似た局所的な弱部が生じることがあります。
実際の対応では、破断位置と外観を比較します。ウェルドラインのクラックは、融着不良または空気の閉じ込めを示します。ゲート付近のクラックは、配向または過充填に近い過大な保圧を示します。部品全体でランダムに脆性破壊が起こる場合は、より広範な熱損傷または汚染が考えられます。小さな成形条件の変更で衝撃感が回復するなら、問題は成形条件に関連している可能性があります。改善しない場合は、過去ロットの保管サンプルを調べることで、成形機の影響と原料変化を切り分けることができます。
黒点、ゲル、未溶融粒子
黒点は通常、分解残留物を示しますが、ゲルや硬い粒子は、溶融不足、混合不良、異物混入、添加剤の凝集によっても発生します。PVCペレットでは、シリンダー温度が不均一である、スクリュー設計が配合に適していない、または安定した可塑化に対して処理量が高すぎる場合に、未溶融粒子が現れることがあります。保守後に突然増加した場合は、シリンダーヒーターの再取り付け不良や熱電対の読み取り誤差が原因である可能性があります。
材料搬送設備も確認してください。粉じん、摩耗したローダーから発生する金属微粉、包装材の破片、以前のコンパウンドの残留物は、いずれも外観不良として現れる可能性があります。黒点が主に起動後に現れる場合は、現在のロットよりも、清掃とパージの方法に問題がある可能性が高くなります。成形中も継続して発生する場合は、スクリュー、逆止弁、ノズルシート、ホットランナーのマニホールドにデッドスポットがないか点検してください。
一部の加工業者では、Phosphorus pentoxide CAS#1314-56-3などの強力な脱水性薬品を、より広範な化学品在庫の一部として保管しています。ここでの主な関連性は間接的なものですが、保管管理は重要です。反応性の高い微粉末は、異物粒子の混入を減らすため、ポリマー原料、開封容器、保全作業台から完全に分離して保管してください。
不良の原因が原料ではない可能性が高い場合
繰り返し発生するいくつかの問題は、成形機の状態が主な原因であるにもかかわらず、樹脂品質のせいにされがちです。動作不良のシリンダーバンドヒーター、ドリフトする熱電対、油圧応答の不安定、冷却水路の閉塞、摩耗したスクリューフライト、漏れのある逆止弁は、いずれも不安定なPVCペレットに似た症状を引き起こす可能性があります。別の成形機に金型を移すと不良が消える場合は、元の設備をより詳しく点検すべき強い兆候です。
輸送と保管も重要です。破れた袋、長時間の熱への暴露、ロットの混在、ホッパーの汚染は、成形開始前の材料挙動を変化させることがあります。ただし、材料を早急に変更するとトレーサビリティが失われる可能性があります。通常は、一度に1つの変数だけを切り分ける方がよいでしょう。すなわち、保管材料を使用した同一成形機、別の成形機での同一材料、その後に温度または速度を管理しながら変更するという順序です。この手順により、新たな不確実性を生じさせずに原因を絞り込めます。
成形したPVC部品に外観または寸法上の不具合が生じ始めた場合、最も迅速な解決方法は、現在の設定、実際の成形機の挙動、材料の最近の取り扱い履歴を体系的に比較することです。すべての症状を別々の問題として扱うのではなく、熱履歴、ガス発生、流動制限、充填・保圧の不均衡、汚染のいずれかに結び付けることで、ほとんどの不良を低減できます。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

