


ニュース
加工温度がポリ塩化ビニルの押出品質に与える影響
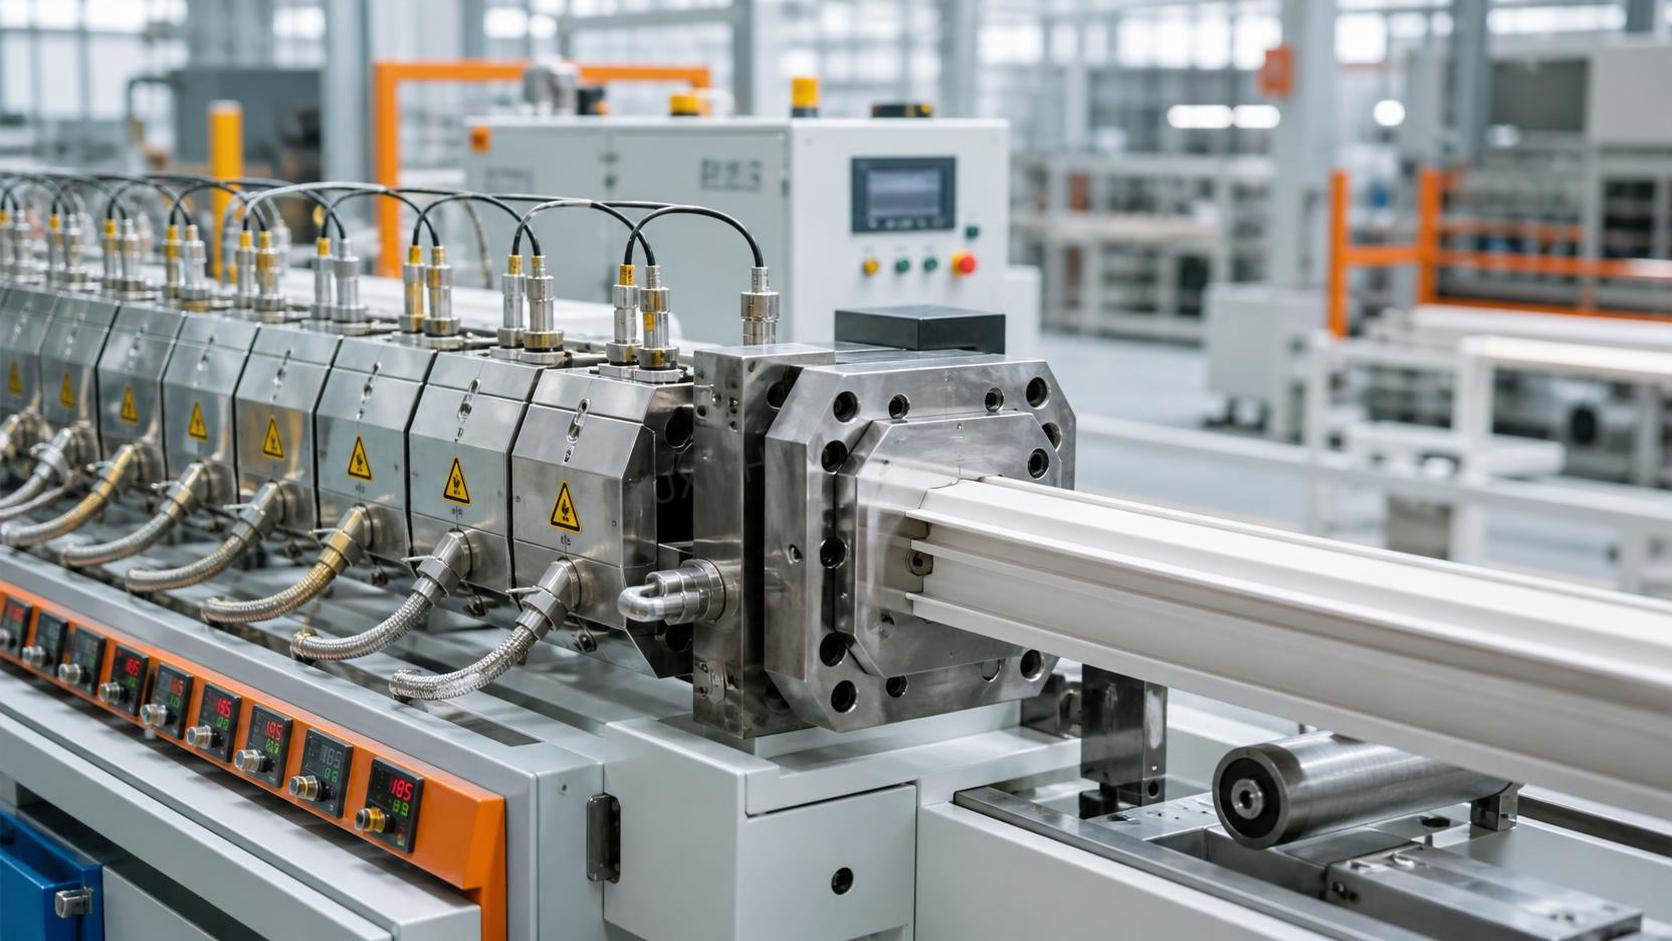
加工温度がポリ塩化ビニル押出成形品質に与える影響
加工温度は、一度に複数の品質結果を変化させ得る数少ない押出成形条件の一つです。わずかな調整で表面光沢が改善される一方、予期せずダイスウェル、引取機の安定性、耐衝撃性、または色調が変化する場合があります。そのため、ポリ塩化ビニルの押出成形は、一つのバレルゾーンの数値だけを単独で見て管理すべきではありません。実務上の重要な問いは、コンパウンドが十分にゲル化し、均一で、熱的に安定した状態でダイに到達しているかどうかです。
PVCは、多くの一般的な熱可塑性樹脂よりも許容範囲が狭い材料です。「十分にゲル化していない」状態と「劣化が始まる」状態の間に、広い加工ウィンドウはありません。そのため、オペレーターは熱、せん断、滞留時間、スクリュー回転数、配合、および冷却のバランスを取る必要があります。硬質窓枠プロファイルで良好に機能する温度プロファイルでも、ベース樹脂グレードが類似していても、軟質ホース、電線管、シート、または発泡ボードには適さない場合があります。
日常の生産において、温度制御とは最高の処理能力を追求することではありません。ダイと下流設備が一貫して機能するために、安定した溶融状態を十分な時間維持することです。この状態が失われると、不良はまず外観上の問題として現れることが多いものの、原因はバレル内部のより深い部分にある可能性があります。
PVCの熱加工許容範囲が狭い理由
PVCコンパウンドは、特定製品向けに選定された安定剤、潤滑剤、耐衝撃改質剤、充填剤、加工助剤、顔料、およびその他の成分を用いて配合されています。これらの添加剤は加工性を広げますが、過度な熱履歴に対する感受性をなくすものではありません。バレルヒーター、スクリューせん断、または長時間の滞留によって材料に過剰な熱が加わると、劣化が始まる可能性があります。通常、初期の警告兆候はクリーム色、黄変、または褐変への色調変化です。コンパウンドおよび程度によっては、溶融物からヒューム、粗い付着物、黒点、または刺激臭が発生することもあります。
一方、低温ではPVCのゲル化が不十分なままになることがあります。押出物はくすんだ、または粒状の外観となり、ウェルドラインの強度低下、耐衝撃性の低下、あるいは溶融物が不均一にダイへ流入することによる寸法変動を示す場合があります。バレル設定温度を上げることが役立つ場合もありますが、常に正しい対策とは限りません。冷えて見える製品は、ドライブレンド品質の不良、不十分な供給、スクリューの仕事量不足、抵抗の大きいスクリーンパック、または熱を失っているダイ部からも生じることがあります。
これが運転上の中心原則です。コントローラー表示は目標値であり、実際の溶融状態そのものではありません。実際のプロセスには、材料温度、せん断発熱、圧力、トルク、滞留時間、およびコンパウンドに接触する金属表面の温度が含まれます。
各押出ゾーンが実際に影響する要素
一般的なPVC押出機には、複数のバレルゾーン、アダプター、および一つ以上のダイゾーンが使用されます。これらの役割は重複するため、オペレーターは各ゾーンを個別の「修正ボタン」として扱うべきではありません。ある箇所の変更が、別の箇所のバランスを動かす可能性があります。
- 供給ゾーン:この領域では、ブリッジングや不安定な供給を防ぐために十分な制御が必要ですが、過度な加熱は、ドライブレンドが適切に搬送される前に粘着性を持たせる可能性があります。硬質PVC加工では、供給ゾーンの温度が高すぎると、サージングや固形物輸送の不規則性につながることがあります。
- 圧縮ゾーンおよび移行ゾーン:ここでコンパウンドは、熱と機械的作用の両方によって固まり始め、ゲル化します。これらのゾーンが低温すぎる場合、ゲル化が不完全になる可能性があります。高温すぎる場合、コンパウンドはダイに到達する前に有害な熱を受ける可能性があります。
- 計量ゾーン:目的は、予測可能な圧力と流動性を持つ均一な溶融物を得ることです。この箇所の温度不安定は、しばしば吐出量の変動、不均一な肉厚、または一貫しない表面外観として現れます。
- アダプターおよびダイ:これらのゾーンは、溶融物がどれだけ円滑に分配されるか、またダイを出た後にどれだけ速やかに緩和するかに影響します。冷えたダイは引きずり跡や表面仕上げ不良を生じさせる可能性があり、過熱したダイは垂れ、寸法変動、および熱変色を悪化させる可能性があります。
二軸硬質PVCラインでは、スクリューによって発生するせん断が、熱入力の大きな部分を占めることがよくあります。バレルゾーンの設定値が変わっていなくても、スクリュー回転数を上げることで溶融温度が上昇する状況は一般的です。そのため、速度の上昇は、生産速度の変更であると同時に熱的な変更として扱う必要があります。
温度問題を示す症状
最も有用なトラブルシューティングは、欠陥そのものから始めることです。オペレーターは時に、複数の温度、スクリュー回転数、および引取設定を同時に変更します。それによってラインを再稼働させることはできるかもしれませんが、原因を特定するために必要な証拠も失われます。可能であれば、一つの管理された調整を行い、圧力、モーター負荷、吐出量、製品外観、および下流工程での挙動を観察してください。
黄色い筋が出たからといって、すべてのゾーンを下げるべきとは限りません。停止後にラインを再始動したばかりの場合、アダプターまたはダイに滞留した材料は、現在スクリュー内を移動している材料よりもはるかに長い滞留時間を経験している可能性があります。この状況では、温度プロファイル全体を変更するよりも、パージを行い、滞留箇所がないか確認することの方が重要な場合があります。
低温:不完全なゲル化による隠れたコスト
低温運転は、直ちに変色するリスクを低減するため、安全に見える場合があります。しかし、ゲル化不足のPVCは、ダイでは明らかでない品質問題を引き起こすことがあります。硬質プロファイルでは、角部の強度不足や耐衝撃性のばらつきが生じることがあります。パイプでは、表面仕上げ不良、不均一な肉厚分布、または真空キャリブレーション中に寸法を維持することの難しさが見られる場合があります。場合によっては、下流の切断、穴あけ、曲げ、または組立工程で弱点が露呈するまで、吐出量は管理可能に見えることがあります。
すべてのゾーンを同じ量だけ上げたくなるものです。より規律あるアプローチは、どこでゲル化が失われているかを問うことです。圧力が低く、表面が乾いた状態であれば、ダイを加熱するよりも、圧密化を担うゾーンを適度に調整する方が有効な場合があります。溶融物が十分にゲル化しているように見えても引きずり線を伴って出てくる場合は、ダイゾーンまたはダイの状態に注意を向けるべきかもしれません。バレルとダイが安定するまで十分な時間を置いてから調整を評価する必要があります。最初の1分間の吐出量に反応すると、過剰補正につながることがよくあります。
加熱量を増やすことで欠陥が増える場合
過熱は、最初から常に劇的な形で現れるわけではありません。プロファイルの光沢が増し、引き取りやすくなるため、調整が成功したように見えることがあります。その後、吐出量が変動し始めたり、製品がキャリブレーション前に垂れたり、色調が徐々に変化したり、より長時間の運転でダイ付着物が増加したりします。PVCの劣化は、単一の温度スパイクではなく、熱履歴の問題であることがよくあります。
これは、低吐出量生産、計画停止、および保全後の立ち上げ時に特に重要です。設備を通過する材料量が少なくなると、滞留時間が増加します。通常の吐出量では許容できるプロファイルも、ラインを減速すると過度になる可能性があります。生産を停止する必要がある場合、運転手順では、スクリューを低速で継続するか、ヒーターを下げるか、再始動前に設備をどのようにパージするかを定める必要があります。適切な手順は配合と設備設計によって異なるため、コンパウンド供給業者の指針および工場で確立されたプロセス限界に照らして確認する必要があります。
温度管理は押出機の前から始まる
安定した押出成形は、安定した受入材料から始まります。樹脂特性、充填剤レベル、吸湿、粒度分布、包装状態、またはドライブレンドのエージングの変化は、コンパウンドの熱およびせん断の受け方を変える可能性があります。長期間使用していた温度プロファイルが材料変更後に突然機能しなくなった場合、機械に問題があると判断する前に、材料出荷情報を確認する価値があります。
複数の原材料を扱う化学事業にとって、基本的な分析管理は実務的なプロセス規律の一部です。一部の試験所では、リン関連の定量分析およびその他の化学試験用途に、モリブデン酸アンモニウム CAS#13106-76-8などの試薬を使用しています。これはPVC押出成形用添加剤ではなく、そのように示すべきでもありません。ここで重要なのはより広い観点です。信頼できる生産は、何がプロセスに投入されるかを把握し、それを検証するための適切な方法を用いることにかかっています。
Luxi Chemical (Shandong) Co., Ltd.は、化学原料、化学製品、国際貿易にわたり事業を展開し、農業、食品加工、日用化学品を含む分野のお客様にサービスを提供しています。国境を越えた供給においては、製品文書、包装状態、保管要件、および取扱いに関する情報伝達の一貫性が、製品の名目上の名称と同様に重要になる場合があります。PVC加工業者にとっても、同じ考え方は、配合または取扱いのばらつきが現場で見かけ上の「温度問題」となることを防ぐのに役立ちます。
より信頼性の高い調整手順
品質が規格外となった場合は、記憶ではなくプロセス記録から始めてください。現在の運転と最後に安定していた運転を比較します。バレルおよびダイ温度、スクリュー回転数、モーター負荷、溶融圧力、吐出量、必要に応じた周囲条件、冷却設定、および材料ロットを比較してください。単一の測定値よりも傾向の方が有用です。モーター負荷の増加を伴う圧力上昇は、圧力低下と繰り返される吐出サージとは異なる問題を示唆します。
次に、見落としやすい基本事項を点検します。熱電対の配置、緩んだヒーターバンド、冷却ファンの動作、コントローラー調整、フィーダーの一貫性、およびダイ内の堆積物です。表示温度が安定していても、溶融流路近傍の実際の金属温度は安定していない可能性があります。同様に、見た目が清浄なダイにも、材料を長時間滞留させる低流量部の付着物が残っていることがあります。
小さく追跡可能な段階で変更を行い、システムが応答する時間を確保してください。吐出量を増やすことが目標であれば、スクリュー回転数とすべての温度ゾーンを同時に上げてはいけません。慎重に速度を上げ、溶融圧力と製品挙動を観察してから、局所的な温度調整が本当に必要かを判断してください。この方法は大まかな試行錯誤より時間がかかりますが、スクラップを削減し、次のシフトでも再現できる設定を得られます。
最適なプロファイルは安定を維持できるプロファイル
PVC押出成形に普遍的な「正しい」温度プロファイルはありません。実用的なプロファイルは、樹脂タイプ、コンパウンド配合、スクリュー構成、ダイ形状、目標吐出量、および最終製品の寸法・機械的要求事項に依存します。別のラインからコピーした数値は有用な出発点となる場合がありますが、それがプロセス管理下にあることの証明ではありません。
優れたオペレーターは、ライン全体を読み取ります。色調、光沢、圧力、トルク、キャリブレーション挙動、冷却応答、そして製品が安定するまで時間を置いた後の状態です。これらの信号が一致しているとき、温度はその役割を果たしています。信号が矛盾する場合、答えは「上げる」または「下げる」だけであることはほとんどありません。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

