


ニュース
ポリプロピレンペレットが成形安定性、収縮率、サイクルタイムに与える影響
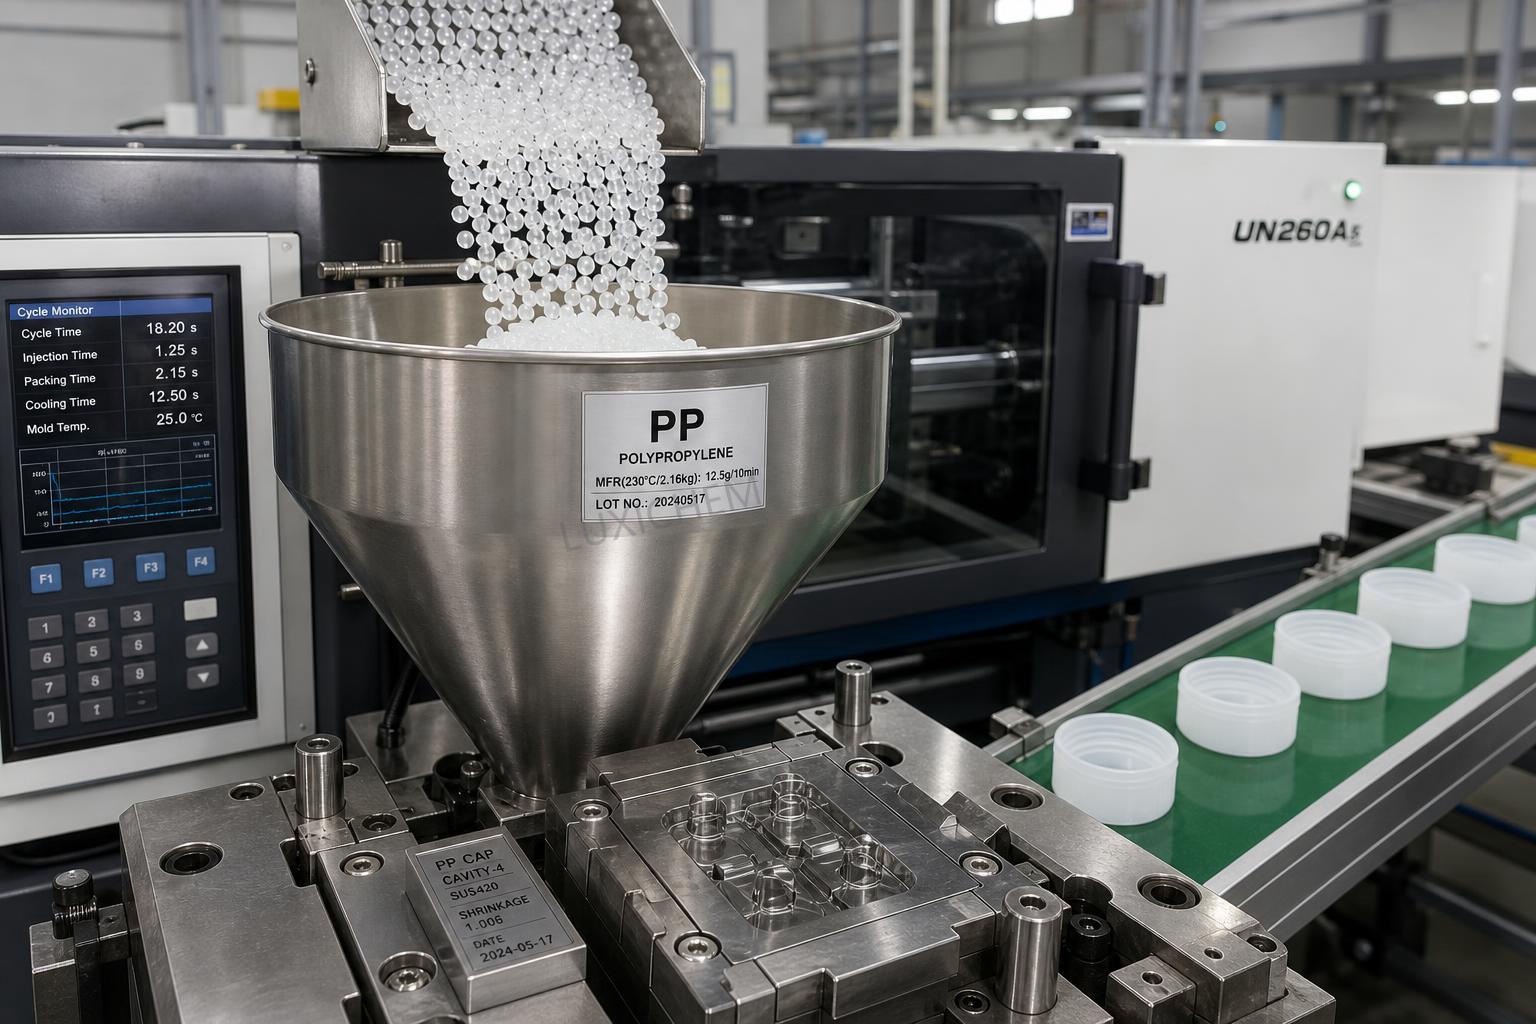
成形の安定性はペレットから始まる
安定した成形は、通常、狭く予測可能な材料条件の範囲に起因します。ポリプロピレンペレットでは、この範囲はペレット粒度分布、表面水分、かさ密度、添加剤の分散状態、ロット間のメルトフロー安定性によって左右されます。ペレットがホッパー内を均一に供給され、一定の速度で可塑化されると、スクリューの計量復帰時の変動が小さくなり、クッション量のばらつきも抑えられ、圧力応答を容易に制御できるようになります。ペレットの流れが不均一になると、機械は稼働を続けられる場合でも、ショット重量の不規則な変動、背圧応答の変化、初期設定と一致しなくなった溶融温度プロファイルなど、小さな兆候を通じて工程が徐々にずれ始めることがあります。
ポリプロピレン自体は、強い吸湿性を持つ樹脂と同じようには水分を吸収しません。しかし、そのことからペレットの状態は常に重要ではないという誤った判断につながることがあります。表面の汚染、不適切な保管移行によって生じる結露、取り扱い中に発生する微粉は、供給や溶融均一性を乱す可能性があります。実際には、不安定な成形は材料がバレルに到達する前から始まることがあります。ホッパー入口部でのブリッジ、供給ゾーン周辺への粉じんの蓄積、異なるグレードのペレットの混在は、機械設定が変わっていなくても実際の供給速度を変化させる可能性があります。
その結果、工程は機械的に不安定に見えても、実際には材料が原因である場合があります。充填中の圧力スパイクはノズルの詰まりと誤認されることがあります。ショートショットは型締め動作やベントの問題と判断されることがあります。しかし実際には、最初に切り分けるべき変数はポリプロピレンペレットそのものであることが多く、形状が均一か、取り扱い時に清浄な状態が保たれているか、意図した成形グレードと適合しているかを確認する必要があります。
メルトフローの変動と日々の生産への影響
メルトフローレートは、ポリプロピレンペレットが機械内でどのように挙動するかを示す最も分かりやすい指標の一つです。一般に、流動性の高いグレードは充填しやすく、薄肉形状への対応に適しており、射出ピーク圧力を低くできる場合があります。流動性の低いグレードは、剛性、衝撃特性、溶融強度のバランスが異なる一方、複雑な形状を充填するためにより大きなエネルギーを必要とします。公称グレードは正しくても、実際の流動挙動がロットごとに変化したり、リグラインド比率によって実効粘度が予想以上に変化したりすると、問題が始まります。
メルトフローが検証済みの工程範囲より高い場合、同じ速度設定でもキャビティが過度に速く充填される可能性があります。ゲートシールが早く発生し、保圧の効果が低下し、パーティングラインでのバリのリスクが高まることがあります。また、圧力プロファイルが当初の冷却パターンと一致しなくなるため、寸法が変化する可能性もあります。メルトフローが低い場合は、充填時間が長くなり、狭いゲートでのせん断発熱が増加する傾向があります。機械がより高い圧力や長い保圧で補正すると、サイクルタイムに直接影響します。
押出成形では、同じ不均一性が吐出量の脈動、不安定なダイ圧力、プロファイル寸法のばらつきとして現れることがよくあります。射出成形では、成形品重量やキャビティバランスを通じて、より明確に確認できます。オペレーターはまずバレル温度に注目しがちですが、工程に入るペレットが均一に挙動しなければ、温度変更だけでは問題の一部を覆い隠すにすぎません。安定したメルトフロー範囲は、シフト変更や材料切り替えの際に必要となる補正調整の量を低減します。
収縮は金型温度だけで決まるものではない
ポリプロピレンは半結晶性であるため、収縮は冷却中の結晶化と強く関連しています。そのため、溶融樹脂の充填、冷却、固化の状態に影響するペレット特性が特に重要になります。金型表面温度を一定に保っていても、ペレットの配合、造核剤、フィラー、再生材の含有量が異なると、収縮挙動が大きく変化する可能性があります。最初の1時間は寸法が安定しているように見える成形品でも、金型がより安定した熱状態に達した後や、新しい材料ロットが投入された後に変動し始めることがあります。
ゲートがシールする前にキャビティへ十分な実効保圧が加わらないと、収縮は増加します。粘度の低いペレットは容易に充填できますが、ゲートでの固化挙動が異なったり、冷却中により大きく応力緩和したりすると、最終寸法が予想外の方向に変化する可能性があります。反対に、流動抵抗の大きい溶融樹脂では、流動経路内の内部配向が強くなり、その配向が後から解放されることで、反りや成形品全体で不均一な収縮が発生することがあります。
このため、類似した説明で販売されている2つのポリプロピレンペレットであっても、配合、添加剤パッケージ、流動特性が厳密に一致していなければ、同一の寸法になるとは限りません。成形容器、キャップ、家電筐体、技術部品では、収縮は単なる設計上の問題ではなく、ペレットレベルの材料挙動によって形成される成形応答です。寸法変動が現れた場合は、材料ロットの変更に伴って、スクリュー計量復帰時間、溶融クッション、キャビティピーク圧力、ゲートシール時間も変化していないかを確認すると有効です。
複数の化学中間体やポリマー関連原料を扱う工場では、2-Ethylanthraquinone CAS#84-51-5などの製品を含む他の材料に用いられるトレーサビリティの実践が、ポリプロピレン加工にも当てはまる広い原則を示しています。保管または移送中にロット識別が曖昧になると、根本原因の分析に時間がかかり、寸法変動の説明も難しくなります。
サイクルタイムは機械速度だけでなく材料挙動によって変化する
サイクルタイムは機械設定の問題として語られることが多いものの、実現可能なサイクルはポリプロピレンペレットの溶融および固化の挙動と強く関連しています。ペレットが効率よく可塑化されれば、バレル温度や背圧を無理に高めることなく、冷却中にスクリューを計量復帰させることができます。溶融樹脂が予測可能な粘度でキャビティに到達すれば、ヒケ、バリ、成形後の変形を発生させずに、充填と保圧をより早く完了するよう調整できます。しかし、ペレットの不均一性によって頻繁な補正が必要になると、工程は通常、速度を落とすことでその不確実性を吸収します。
冷却時間は、使用するグレードの実際の結晶化挙動に特に敏感です。ポリプロピレン材料の中には、離型前に十分な速度で剛性が発現するため、短い冷却時間でもきれいに離型できるものがあります。一方、表面の外観からは準備が整ったように見えても、離型後に変形し、後工程で見えない廃棄や組立上の問題につながるものもあります。この場合、機械画面に表示される公称サイクルタイムは誤解を招きます。実際の生産サイクルには、選別、手直し、予定外の停止が含まれるためです。
ペレットの形状も間接的に影響します。均一なペレットはより予測しやすく供給され、安定したスクリュー計量復帰に役立ちます。不規則なペレット形状、過剰な微粉、汚染物質は供給を中断し、スクリュー滑りを増加させ、可塑化時間を長くする可能性があります。金型冷却によって制限されているように見えるサイクルが、実際には供給の不均一性による計量復帰時間によって制約されていることもあります。多数個取り金型では、計量復帰やクッションのわずかな変動でさえ、成形品間の一貫性を維持するために、より保守的なサイクルを余儀なくする場合があります。
ポリプロピレンペレットに起因すると考えられる一般的な工程シグナル
繰り返し発生するいくつかの欠陥は、最初に金型や機械の不具合として扱われがちですが、より可能性の高い原因は材料状態である場合があります。ポリプロピレン成形品のシルバーストリークは、単純な温度設定の誤りではなく、不適切な保管条件によって持ち込まれた汚染物質や閉じ込められた揮発成分が原因となることがあります。黒点はデッドゾーンに残った劣化材料から発生する可能性がありますが、搬送中にペレットの流れへ混入した粉じんや異物が関係している場合もあります。光沢のばらつきはキャビティ温度の不均衡を示すことがありますが、不安定な供給によって溶融履歴が一貫しないことを反映している可能性もあります。
ヒケと反りにも同じ注意深い切り分けが必要です。すでに保圧を高め、冷却時間を延長しているにもかかわらず、成形品が離型後も変形する場合は、前回検証したロットと同じ保圧応答をペレットが提供しているかどうかを検討します。ゲートシールが予想より早く発生すると、機械上では保圧工程を完了していても、成形品がキャビティ内で受ける実効的な補償はごくわずかになることがあります。材料挙動がわずかに変化したにもかかわらず、工程表を固定されたものとして扱う場合、この乖離がよく発生します。
もう一つよくある誤判断は、カラーマスターバッチや添加剤の混合に関するものです。ペレットのドライブレンドが不十分だと、局所的な濃度差によって流動や結晶化が変化し、機械的な不安定性に似た現象が生じる可能性があります。その結果、機械は常に調整が必要なように見えますが、実際の問題は、フロントゾーンに入る溶融樹脂の組成がショットごとに均一でないことです。
保管、取り扱い、移送は見た目以上に重要
ポリプロピレンペレットはサプライヤーから適切な状態で出荷されても、通常の取り扱いミスによって生産中に不安定になることがあります。熱源の近くに保管された袋は、繰り返し開封することで圧密したり、表面汚染を受けたりする可能性があります。低温保管場所から暖かい加工室へ材料を移す場合、移行を適切に管理しなければ、ペレット表面に結露が付着することがあります。空気輸送を過度に強く設定すると微粉が発生し、それらがホッパー、フィルター、供給口に蓄積して、スクリュー計量復帰を不安定にする可能性があります。
移送中の偏析も見落とされがちな問題です。混合物に粒径、密度、添加剤量の異なるペレットが含まれている場合、繰り返し移動することで混合状態が維持されるのではなく、分離することがあります。その結果、ホッパーに最初に投入された部分と最後に投入された部分で、異なる挙動を示す可能性があります。これが、明らかな設備変更がないにもかかわらず、機械がシフト開始時には正常に稼働し、後になって不安定になる理由の一つです。
- 材料識別情報は、受け入れ、仮置き、ラインサイドでの使用まで、各ロットに付随させる必要があります。記憶に頼った再ラベル付けはグレードの混同を招きます。
- 開封済み容器には、部分使用中に粉じん、水分、異種ペレットが入り込まないよう、管理された再封方法が必要です。
- 供給の問題は単一の故障として突然現れるのではなく、徐々に進行することが多いため、搬送速度、エルボの摩耗、ホッパーの清浄度を定期的に確認する必要があります。
グレードと金型の適合により補正作業を削減できる
ポリマーの種類が同じだからといって、すべてのポリプロピレングレードがすべての金型に適しているわけではありません。薄肉包装、リビングヒンジ、自動車内外装部品、剛性を要する汎用部品では、メルトフロー、衝撃特性、剛性、造核性、フィラー含有量について異なる組み合わせが必要になる場合があります。意図した加工範囲外のグレードを使用すると、機械は圧力、温度、冷却能力の限界付近で運転せざるを得なくなることがあります。工程は一定期間、許容可能な成形品を生産できる場合でも、安定性が脆弱になり、ペレットの上流側のばらつきが増幅されます。
フィラー入りポリプロピレンには、特に注意が必要です。鉱物フィラー入りグレードは収縮を低減し、剛性を向上させる一方で、流動応答、摩耗挙動、冷却特性を変化させます。フィラーの分散が不均一であれば、キャビティバランスと表面仕上がりが同時に変動する可能性があります。ランダムコポリマーやインパクトコポリマーのグレードも、流動性や寸法挙動の点でホモポリマーグレードとは異なる応答を示します。すべてポリプロピレンだからといって互換可能とみなすことは、後のトラブルシューティングを増やす一般的な近道です。
金型設計も結果に影響します。流動距離が長い、ゲートが小さい、リブが薄い、ベントが限られている金型では、ペレットのばらつきに対する許容範囲が狭くなります。そのような場合、流動挙動が厳密に管理されたポリプロピレンペレットを選択する方が、機械を繰り返し調整して問題を追いかけるより効果的です。
工程管理で重点を置くべき点
有効な管理ポイントは、材料の変動と機械の変動を切り分けられるものです。バレル温度とサイクル数だけを記録しても、なぜ工程がずれたのかを説明できないことがほとんどです。より有用なシグナルには、スクリュー計量復帰時間、実際のクッション安定性、切替圧力の一貫性、ゲートシール時間、成形品重量の推移、受入ペレットの外観変化などがあります。ペレットの光沢、微粉量、色調にわずかな変化が現れ、同時に寸法やサイクルの問題が発生している場合は、軽視すべきではありません。
トラブルシューティングでは、広範囲に再調整するより、一つの変数を切り分ける方が効果的です。収縮が突然増加した場合、保圧、溶融温度、冷却時間を同時に引き上げると、数時間は根本原因を隠せるかもしれませんが、その後の検証上の問題を大きくします。通常は、材料ロットを確認し、前回の運転と計量復帰挙動を比較し、ホッパーと供給口の状態を点検したうえで、実際に変化したものに基づいて工程を調整する方が適切です。
ポリプロピレンペレットが成形安定性、収縮、サイクルタイムに影響するのは、供給、溶融、充填、保圧、結晶化、離型という工程の各段階に、ポリマーがどれだけ一貫して入るかを決定するためです。材料挙動が予測可能になれば、機械設定は絶えず補正するためのものではなく、実際の制御として機能し始めます。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

