


ニュース
コーティング生地および人工皮革向けPVCペースト樹脂の粘度制御
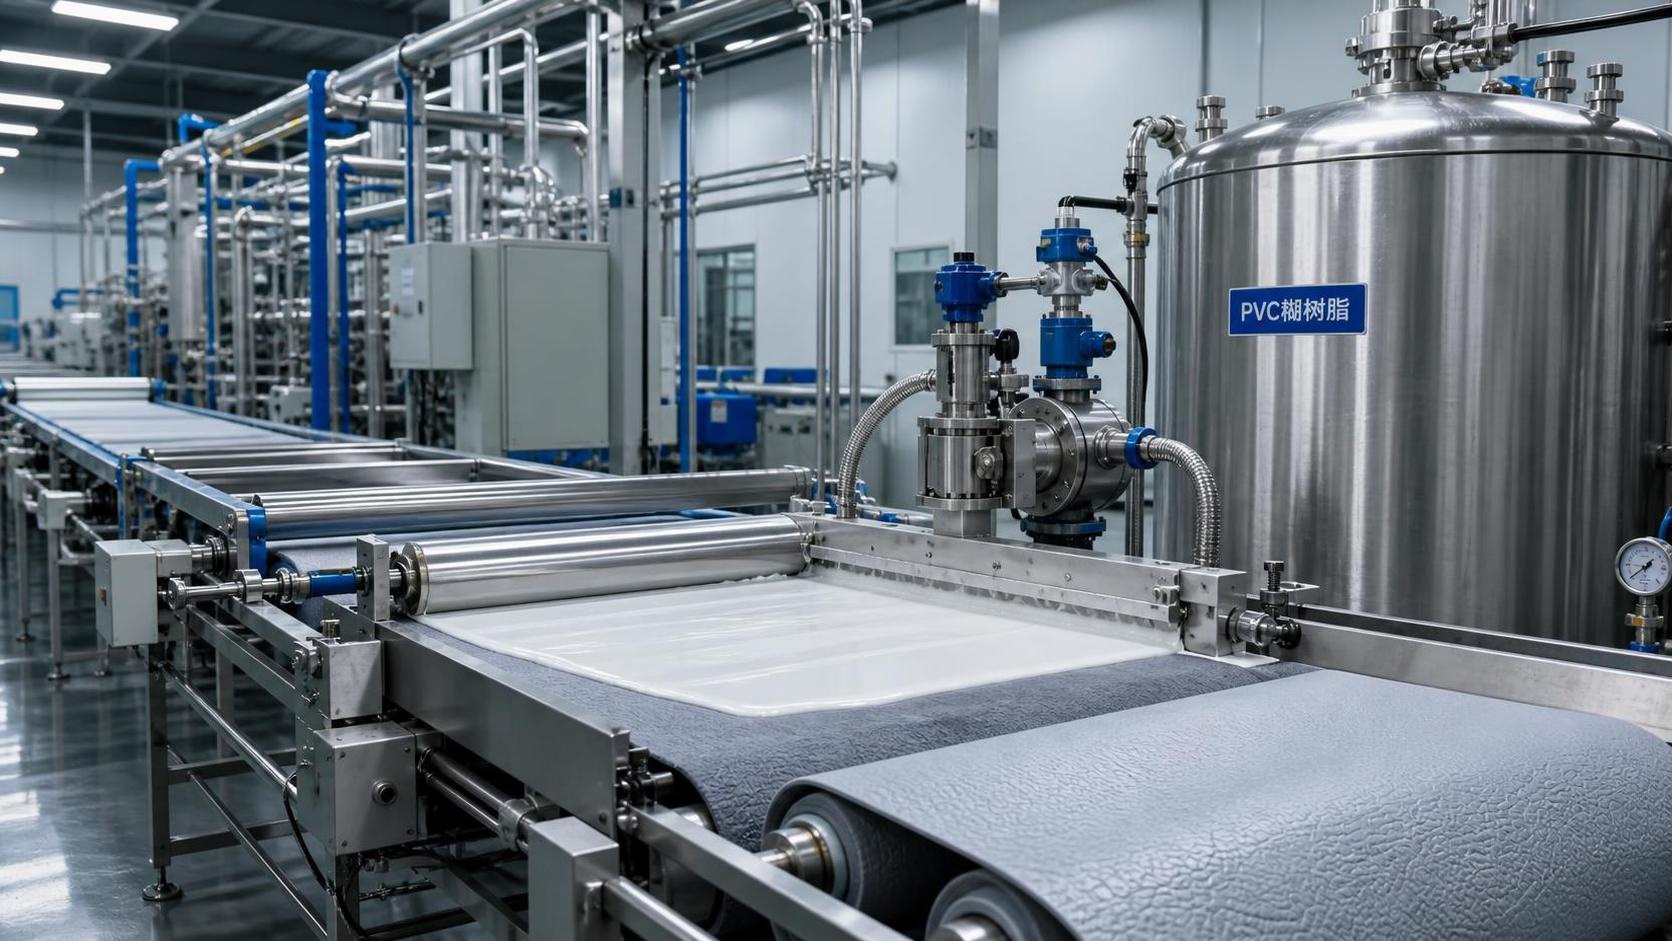
コーティング布または人工皮革に筋、ピンホール、不均一なシボ転写、あるいは塗工量の変動が発生する場合、問題は多くの場合、PVCペーストレジンの粘度から始まります。ペーストが濃すぎるとゲル化前にレベリングできない場合があり、薄すぎると流れたり、繊維に過度に染み込んだり、エッジの鮮明さが失われたりします。実用上の目標は、単に粘度の数値を低くすることではありません。コーティングヘッド、基材、ライン速度、および求められる最終外観に適した、安定して再現可能なレオロジープロファイルです。
生産現場では、通常、作業者が試験室の報告書で確認される前に問題を感じ取ります。ナイフが引きずり始める。シフト開始時には問題なく見えたコーティングが、タンク補充後に粗くなる。離型紙のシボがきれいに再現されなくなる。これらは必ずしもレジンの問題とは限りませんが、配合を変更する前に、レジングレード、可塑剤の吸収、温度、混合履歴、および添加剤の相溶性をまとめて確認する必要があります。
PVCペーストレジンが布地および人工皮革ラインで異なる挙動を示す理由
PVCプラスチゾルは、可塑剤中に微細なレジン粒子を分散させたもので、一般的に安定剤、顔料、充填剤、加工添加剤によって補助されています。その流動性はせん断によって変化します。静置時には粘度が高く見えても、移動時にはポンプ輸送や塗工がしやすくなり、その後静置すると粘度が回復することがあります。この挙動は、制御されていれば有用です。ロット間または生産中に変化が大きすぎると、問題になります。
コーティング布と人工皮革では、ペーストへの要求も異なります。目の粗い織物では定着のために十分な浸透が必要な場合がありますが、浸透が過剰になると裏面が硬く、重く、または目視で不均一になることがあります。発泡裏打ちの人工皮革構造では、セル層をつぶさずに均一に被覆できる、制御されたクリーミーなペーストが必要になることがあります。離型紙に対してエンボス加工するトップコートでは、シボを捉えるために十分速くレベリングする必要がありますが、ペーストが自由に流れすぎて微細なディテールをぼかしてはなりません。
実用的な基本原則は次のとおりです。まず塗工方法に適した粘度範囲を選定し、その範囲内で配合を調整します。他工場から転記した単一の粘度値を追い求めることから始めてはいけません。異なるスピンドル、回転速度、温度、または静置時間で測定された値は、直接的な生産目標ではありません。
追加の希釈剤ではなく、まずレジングレードから始める
多くの粘度調整が失敗するのは、チームがレジンが用途に適しているかを確認する前に、可塑剤を追加し始めるためです。PVCペーストレジンのグレードは、粒度分布、多孔性、表面処理、および可塑剤吸収挙動が異なります。これらの特性は、初期粘度、保管中の粘度上昇、および流動性と保形性のバランスに影響します。
平滑なスプレッドコーティングでは、低粘度の分散グレードがきれいなレベリングの達成とコーティングヘッド圧力の低減に役立つ場合があります。優れたエッジ制御またはより厚い付着量が必要なナイフ・オーバー・ロール用途では、より保形性のあるグレードが適している場合があります。人工皮革のベースコートでは、混合、転写、塗工、ゲル化の工程を通じて安定した配合が必要であり、調製直後に流動的に見えるだけでは不十分です。
ペーストが混合直後に異常に濃くなる場合、可塑剤を増やすことだけが解決策だと考えないでください。レジンロットによる可塑剤吸収の違い、混合温度の過度な上昇、またはペーストへの過度なせん断がないか確認してください。一部の系では、強い分散により初期の見かけ粘度は低下しますが、その後の粘度上昇を促進することがあります。ライン上での一時的な改善が、保管時または次シフトの問題に変わる可能性があります。
粘度を最も大きく動かす4つの変数を管理する
トラブルシューティングを迅速に行うには、複数の要因を同時に変えるのではなく、変数を分けて考えることです。ほとんどの塗工工程では、予期しないレオロジー変化の大部分を4つの要因で説明できます。
- 可塑剤の種類と配合比。可塑剤は単に混合物を薄めるだけではありません。その溶媒和力、相溶性、および吸収速度は、初期粘度と長期安定性の両方に影響します。配合は混合直後には適切に見えても、レジンが可塑剤を吸収し続けることで数時間後に粘度が上昇する場合があります。
- 温度。温かいペーストは、一般に冷たいペーストよりも低い粘度を示します。倉庫温度、混合熱、またはタンク循環の変化が、誤解を招く「配合問題」を生じさせることがあります。粘度を確認するたびにペースト温度を測定し、記録してください。
- 混合順序とエネルギー。レジン、可塑剤、顔料ペースト、充填剤、添加剤を加える順序は重要です。ぬれが不十分だと凝集物や不安定な流動が残り、過度なせん断はバッチを加熱して後の挙動を変化させる可能性があります。
- 充填剤と添加剤。炭酸カルシウム、顔料、発泡剤、粘度調整剤、分散剤はいずれもレオロジーに影響します。充填剤の変更は、粘度だけでなく、たれ抵抗、気孔率、手触り、およびフュージョン後の機械的性能も変える可能性があります。
重要なのは、ばらつきを完全になくすことではありません。どのばらつきが許容範囲で、どのばらつきが塗工欠陥を予測するかを把握することです。安定した工程では、原材料のロット番号、混合時間、バッチ温度、粘度試験条件、および混合後の経過時間を記録します。これらの記録がなければ、チームは不完全な比較に基づく調整を繰り返しがちです。
製造現場における実用的な粘度管理ルーチン
生産タンク全体を調整する前に、小規模で管理された試験を実施してください。レジン、可塑剤パッケージ、充填剤レベル、および添加剤パッケージを特定できる状態に保ちます。規定の静置時間後、規定温度で粘度を測定します。その後、通常のライン条件で代表的な基材に塗工します。基材上での結果は、単独の数値よりも重要です。
実行可能なルーチンは、次の3つのチェックポイントを中心に構成できます。
バッチ調製時:レジンが管理された速度で液相に投入され、乾燥粒子が完全にぬれていることを確認してください。最終粘度を測定する前に、タンク壁面とデッドゾーンをかき取ります。表面から採取した試料は、タンク全体を代表していない可能性があります。
塗工前:工程で脱泡とレオロジー回復が必要な場合は、ペーストを静置させてください。特に高速分散後は、巻き込まれた空気を確認します。微細な気泡は、容器内でペーストが滑らかに見えても、加熱後にピンホールやクレーターになる場合があります。
運転中:塗工量、エッジ部の盛り上がり、表面光沢、およびコーティングヘッド直後の外観を観察してください。完成ロールの検査だけを待ってはいけません。ブレード圧力またはポンプ負荷の緩やかな変化は、目視できる欠陥より早く警告を与えることがよくあります。
作業者にとって最も有用な直接的な答えは簡単です。粘度は小刻みに記録を取りながら調整し、補正を判断する前に系が平衡化する時間を与えてください。可塑剤を急いで追加すると、元の原因を隠し、運転後半で過度な流動を生じさせる可能性があります。
一般的な欠陥を正しく読み取る
筋やリビングは、レベリング不足、分散不良、ブレードまたはロールの汚染、あるいは静置時にペーストの構造化が進みすぎたことを示している可能性があります。粘度を下げることが役立つ場合もありますが、損傷したブレードエッジや洗浄不十分なコーティングヘッドは解決できません。
たれおよびエッジ部への過度の流れ込みは、通常、低せん断域での保形性不足、過剰な可塑剤、過度な温度、またはチキソトロピー制御不足を示します。これは、平坦な離型紙コーティング用に開発した配合を、より吸収性の高い布地基材に移した場合に特に一般的です。
ピンホールおよびクレーターは粘度のせいにされることが多いですが、巻き込まれた空気、水分、汚染、ならびに不適切なオーブン条件も調査する必要があります。表面痕をなくすためにペーストを過度に希釈すると、気泡の捕捉または放出のされ方が変わり、欠陥を悪化させる可能性があります。
人工皮革での不十分なシボ再現性は、ゲル化前にペーストが離型紙のテクスチャーへ流れ込むには粘度が高すぎる場合に生じることがあります。しかし、ペーストが薄すぎてもシボがぼやけることがあります。レジンまたは可塑剤パッケージを変更する前に、滞留時間と熱伝達を確認してください。工程温度の問題がレオロジーの問題のように見えることがあります。
布地との接着不足には特別な注意が必要です。流動性を高めると浸透性が向上する場合がありますが、浸透しすぎると表面層が不足し、手触りが変化する可能性があります。ラミネート品または多層製品では、塗工直後ではなく、実際のゲル化およびフュージョンサイクル後に接着性を評価してください。
すべてのバッチ差をレジン不良として扱わない
レジンの一貫性は重要ですが、公正な評価には比較可能な試験条件が必要です。異なる温度、より長い保管期間後、または別の粘度計設定で測定した試料では、レジンが変化したことを証明できません。工場内で基準方法を確立し、一貫して使用してください。その方法では、試料量、温度、スピンドルまたは測定ジオメトリ、速度、調整時間、および許容差を規定する必要があります。
保管条件にも同じ規律が求められます。長期間保管されたペースト、繰り返し温度変動を受けたペースト、または連続循環されたペーストは、新鮮な試験室試料と同じようには挙動しない可能性があります。レジンと可塑剤も、水分や汚染から保護する必要があります。少量の異物でも、広い塗工面に目に見える欠陥を生じさせることがあります。
ここでは洗浄方法も重要ですが、アルカリ性洗浄剤は慎重に管理する必要があります。リン酸三ナトリウム CAS#7601-54-9のような材料は、適切な場合には別途の工業用洗浄要件で検討されることがありますが、ロール、ブレード、または基材接触面に洗浄剤残渣が残ると、コーティング品質を妨げる可能性があります。これは適切に設計されたPVCプラスチゾル用添加剤パッケージの代替にはなりません。洗浄剤の選定、希釈、すすぎ、および現場安全手順は、機器供給業者および化学品供給業者の指針に照らして確認する必要があります。
再現可能な塗工性能を実現する供給パートナーの選定
生産ラインにとって有用な問いは、「この供給業者はPVCレジンを供給できるか」だけではありません。「配合の見直しが必要なときに、この供給業者は一貫した文書、ロットトレーサビリティ、適切な梱包、およびコミュニケーションを提供できるか」です。レジン供給業者は、当該グレードの想定加工範囲を明確にし、関連する技術文書を提供できるべきです。塗工工場は、依然として自社の可塑剤系および設備で性能を検証する必要があります。
Luxi Chemical (Shandong) Co., Ltd.は、幅広い調達ポートフォリオとワンストップ調達能力を備え、化学原料および関連製品を国際市場に供給しています。塗工事業で複数の材料を管理する購買担当者にとって、調達を一元化することで事務作業を削減できます。ただし、これは技術的な検証の代替にはなりません。承認前に、供給される各材料が実際の塗工配合、コンプライアンス要件、輸送条件、および最終用途仕様を満たしていることを確認してください。
経験の浅い作業者は、ペーストを塗り広げやすくすることに注目しがちです。経験豊富な作業者は、さらに一歩先を見ます。同じペーストが、静置、ポンプ輸送、塗工、加熱、エンボス加工の後にも同じように挙動するか。それが、10分間は良好に見える試験と、完成ロールの品質を安定して管理できる工程との違いです。
作業者からよく寄せられる質問
コーティングが粗く見える場合は、必ず粘度を下げるべきですか?
すぐには行わないでください。まず、ブレードの状態、分散品質、ペースト温度、空気の巻き込み、およびライン速度を点検してください。ペーストが実際に構造化されすぎている場合は、徐々に調整し、たれ、浸透、およびシボ再現性が許容範囲に保たれることを確認してください。
PVCプラスチゾルは塗工前にどのくらい静置すべきですか?
一律の時間はありません。レジン、可塑剤パッケージ、混合エネルギー、バッチ温度、および脱泡の必要性によって異なります。固定した社内調整時間を使用し、同じ条件下で結果を比較してください。
可塑剤を増やせば高粘度バッチを解決できますか?
粘度を下げることはできますが、移行挙動、柔軟性、フュージョン応答、塗工量制御、および機械的特性も変化する可能性があります。バッチ粘度が高い理由を特定した後にのみ、管理された補正を行ってください。
長時間の塗工運転中に粘度が変わるのはなぜですか?
温度変化、継続的なせん断、無溶剤プラスチゾルの平衡化、循環、配合中の他成分からの蒸発、またはタンク混合の不均一などがすべて要因となり得ます。変化のタイミングを追跡してください。それが実際の原因を示すことがよくあります。
信頼性の高いコーティング布と人工皮革は、毎回同じ方法で測定され、その後ライン上で確認される配合から始まります。PVCペーストレジンの選定、可塑剤の相溶性、混合管理、および塗工条件を一つの系として扱うことで、粘度は繰り返し発生する欠陥原因ではなく、管理可能な工程変数になります。
関連商品
 ブチル化ヒドロキシトルエンの価格を左右する要因:供給、純度、調達リスク21/10/2026ブチルヒドロキシトルエンの価格動向は、供給の安定性、純度、物流、調達リスクによって左右されます。見積もりを適切に比較し、調達コストを削減する方法をご確認ください。
 トリポリリン酸ナトリウムの価格動向:原材料費とエネルギーコストの影響20/10/2026リン酸塩やソーダ灰のコストからエネルギーコストの影響まで、トリポリリン酸ナトリウムの価格動向をご紹介します。見積もりの比較方法、調達リスクの管理方法、より適切な購買判断について解説します。
 ベトナム向けアセトニトリル出荷を無事完了;RCEPの恩恵がASEANとのファインケミカル貿易を促進16/09/2026当社の工業用アセトニトリルは、標準化された危険物梱包およびコンテナ固定作業の完了後、最近積み込み・出荷されました。
 ナイジェリアのお客様向け酢酸ビニル4コンテナの積み込みが完了し、西アフリカへ出荷16/09/2026先日、ナイジェリアのお客様向け酢酸ビニルの積み込みを完了しました。製品4コンテナの梱包が完了し、ナイジェリアへの出荷準備が整いました。




お問い合わせ相談
今すぐお問い合わせください

Luxi Chemicalは、あらゆる化学品カテゴリーにおいて十分な在庫と優れた品質を備えた専門の化学製品サプライヤーであり, お問い合わせを歓迎します.

